Вибір промислової підлоги вимагає збалансування структурної цілісності, стійкості до навколишнього середовища та точних допусків. Коли інженери обирають матеріали для доріжок і платформ, єдиний прорахунок у вимогах до несучих навантажень або агресивності навколишнього середовища спричиняє структурні збої, штрафи за невідповідність і простої об’єкта. Ставки високі, тому оцінка решіток є суворою вимогою безпеки об’єкта та безперервності експлуатації.
Команди проектів часто намагаються знайти точний баланс між необхідною силою та ефективністю, ризикуючи отримати недостатню продуктивність або надмірну інженерну роботу. Успішне розгортання вимагає ретельної оцінки методів виготовлення, специфікацій матеріалів, обробки поверхні та реалій встановлення. Розуміючи нюанси виготовлення сталевих решіток , специфікатори забезпечують довгострокову стабільність конструкції, відповідність вимогам безпеки та оптимальну продуктивність у різноманітних промислових застосуваннях.
Спосіб виготовлення визначає ефективність: вибір між звареним, пресованим або клепаним виготовленням безпосередньо визначає навантажувальну здатність, ударостійкість і межі втоми.
Відповідність навколишньому середовищу має вирішальне значення: вибір правильної обробки поверхні (наприклад, гарячого цинкування) запобігає передчасній структурній деградації в агресивних хімічних середовищах або середовищі з високим вмістом вологи.
Індивідуальне виготовлення зменшує польовий ризик: вказівка попередньо розроблених вирізів і індивідуальних розмірів мінімізує небезпечні модифікації на місці та забезпечує суворе дотримання стандартів OSHA/ANSI.
Формування критеріїв специфікації для промислових доріжок
Вимоги до несучих навантажень і динаміка прольоту
Визначення критеріїв успіху для управління навантаженням починається з розмежування рівномірно розподілених навантажень (UDL) і зосереджених точкових навантажень. UDL застосовується до звичайного пішохідного руху та стаціонарного обладнання, розміщеного на великій території. Точкові навантаження враховують сильні локалізовані удари, такі як ноги машин або колеса автомобіля. Співвідношення між глибиною, товщиною і максимальною довжиною непідтримуваного прольоту є основою безпеки конструкції. Більш товсті, глибші стрижні дозволяють збільшити проміжки без прогину.
Динамічні навантаження значно змінюють базові вимоги до статичних навантажень. Рух вилкових навантажувачів, вібрація важкої техніки та візки, що котяться, створюють ударні сили, яких не враховують статичні розрахунки. Інженери застосовують відповідні фактори впливу, коли визначають решітку для динамічних середовищ, щоб запобігти передчасній втомі металу та руйнуванню конструкції. Ми завжди звіряємо ці фактори з таблицями навантажень, опублікованими виробником, перш ніж завершувати будь-який проект.
Стандартна динаміка навантаження для промислової решітки
| Тип навантаження |
Приклад застосування |
Розгляд конструкції |
Вимоги до фактору впливу |
| Рівномірно розподілене навантаження (UDL) |
Пішохідні доріжки, доріжки |
Межі прогину габаритного прольоту |
Стандартний статичний розрахунок |
| Зосереджене точкове навантаження |
Ноги обладнання, стійки конструкції |
Локалізована напруга вигину та зсуву стрижня |
Додайте 20% до статичного навантаження |
| Динамічне навантаження кочення |
Навантажувачі, візки для важких матеріалів |
Вібрація, втома та бокова напруга |
Додайте 30-50% до статичного навантаження |
Базові показники впливу на навколишнє середовище та корозії
Операційне середовище необхідно оцінювати за кількома параметрами. Ми розглядаємо хімічний вплив, солоність, екстремальні температури та рівні вологи. Стандартна решітка з вуглецевої сталі швидко руйнується на хімічному заводі з високим вмістом кислоти або на прибережному об’єкті з великим вмістом солі. Розуміння цих базових умов навколишнього середовища диктує необхідність спеціальних сплавів або надійних захисних покриттів.
У середовищі з високим вмістом вологи потрібен чудовий захист від іржі. Екстремальні температурні коливання потребують матеріалів, стійких до деформації від теплового розширення. Підбір матеріалу та покриття до конкретних екологічних небезпек збільшує термін служби установки. Ви не можете зрізати кути при обробці поверхні, коли маєте справу з корозійними промисловими побічними продуктами.
Зона відкритої поверхні: дренаж, вентиляція та прохід світла
Відсоток відкритої площі поверхні є основним фактором для застосувань, які вимагають дренажних накриттів, траншейних ґрат або навісних переходів. Високі відкриті зони сприяють швидкому проходженню рідин, запобігаючи небезпечному накопиченню на пішохідних поверхнях. Вони також забезпечують необхідну вентиляцію та проникнення світла в багаторівневі промислові приміщення.
Відкрита територія повинна поєднувати безпеку зі структурною цілісністю. Більші отвори покращують дренаж, але зменшують кількість несучої сталі на квадратний фут. Специфікатори розраховують оптимальну відкриту площу, яка задовольняє як динаміку рідини, так і вимоги до навантаження без шкоди для безпеки працівників. Зазвичай ми прагнемо до 70-80% відкритої площі для стандартних промислових застосувань.
Відповідність нормативним вимогам і стандарти безпеки
Відповідність стандартам OSHA та ANSI для решітка промислових доріжок обов’язкова. Ці правила визначають максимальні розміри зазору для запобігання падінню інструментів, вимоги до підніжжя для піднятих платформ і мінімальне навантаження для конкретних застосувань. Дотримання стандартів Національної асоціації виробників архітектурних металів (NAAMM) MBG 531 і MBG 532 гарантує, що решітка відповідає суворим галузевим стандартам.
Коли промислові приміщення перетинаються з громадськими або доступними зонами, відповідність ADA стає необхідною. Це включає вказівку безпечної відстані на високих підборах і максимальних отворів 1/2 дюйма для розміщення пристроїв для пересування та запобігання небезпеці спіткнутися. Ми суворо дотримуємося цих вимірювань на етапі аудиту сайту.
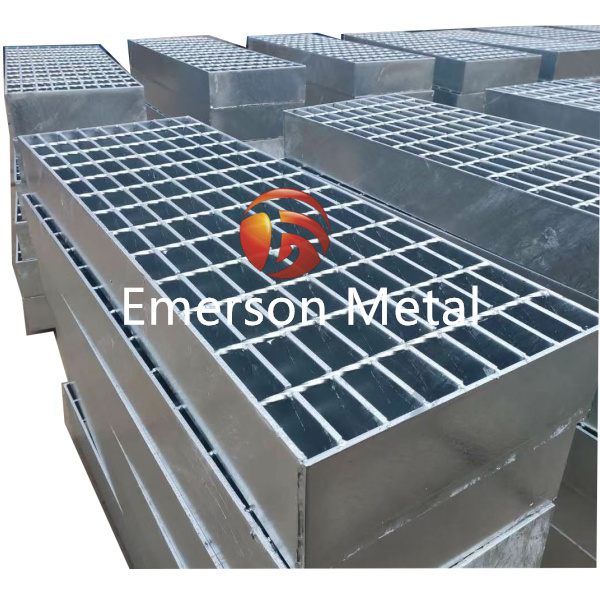
Оцінено методи виготовлення сталевих решіток сердечника
Зварна сталева решітка
Процес електрокування визначає зварну сталеву решітку. Він з’єднує плоскі сталеві несучі стрижні з крученими квадратними поперечними стрижнями під прямим кутом під інтенсивним нагріванням і тиском. Цей метод сплавляє метали в єдину жорстку панель. Зварна решітка забезпечує найвище співвідношення міцності та ваги, що робить її оптимальною для важких промислових платформ і високою міцністю в умовах постійного руху.
Інтенсивне тепло під час процесу зварювання може спричинити викривлення, якщо не контролювати належним чином під час виготовлення. Промисловий вигляд скручених поперечин обмежує їх використання в архітектурних цілях, де естетика є пріоритетом. Проте, щодо чистих структурних характеристик, це залишається галузевим стандартом.
Решітка, що затискається та затискається
Решітка з пресовим блокуванням використовує процес механічного блокування. Він використовує високий гідравлічний тиск, щоб заштовхувати поперечні стрижні в попередньо прорізані опорні стрижні. Це створює надійну взаємозв’язану сітку без застосування тепла чи зварювання. У штампованій решітці використовується подібний процес механічної деформації, як правило, з використанням трубчастих поперечин.
Ці методи підходять для архітектурних застосувань, для областей, де потрібне обмежене відстань, і для середовищ, де зварювання піддається термічному впливу зон. Відсутність теплової деформації призводить до більш чистих ліній і менших допусків. Для комерційних об’єктів, які вимагають чіткішого візуального профілю, ми часто вибираємо решітку з фіксованим пресом.
Альтернативні промислові типи решіток: просічно-витяжний метал і решітка з безпечних дощок
Захисні дощаті решітки та розширені металеві решітки пропонують спеціальні стійкі до ковзання профілі безпеки порівняно зі стандартними ґратами. Дошки безпеки мають ромбовидні отвори з зубчастими краями, що забезпечує агресивне зчеплення в небезпечних умовах. Просічно-розширений метал утворюється шляхом розрізання та розтягування твердих металевих листів, створюючи рельєфний ромбовидний малюнок.
Захисне покриття є ідеальним вибором для середовищ із високим вмістом жиру, льоду чи бруду, де потрібен максимальний опір ковзанню. Стандартний важкий Панелі грат на платформі залишаються кращим вибором для високих вимог до несучих навантажень і застосувань із широким прольотом. Ви повинні відповідати типу решітки конкретним вимогам робочої сили до тяги.
Інтеграція решітчастої пластини для суцільного настилу
Сценарії, що вимагають міцного настилу, часто вимагають інтеграції решітка шашка . Це композиційне рішення запобігає потраплянню рідини або сміття на нижні рівні та забезпечує гладку поверхню для транспорту певних рухомих візків. Він поєднує в собі структурну опору решітчастої решітки з суцільним покриттям сталевої пластини з ромбовидним малюнком.
Зварювання шашки до стандартної решітки передбачає значні компроміси. Це істотно збільшує загальну вагу панелі, усуває дренажні можливості, змінює динаміку навантаження. Інженери повинні враховувати ці зміни при проектуванні несучої підконструкції. Переходячи на суцільний настил, ми завжди зміцнюємо підкладні балки.
Технічні характеристики матеріалів і обробки поверхні
Гола сталь проти оцинкованої сталевої решітки
Гола вуглецева сталь пропонує нижчу початкову вартість, але дуже сприйнятлива до іржі та деградації. Оцінка життєвого циклу гарячого занурення оцинкована сталева решітка дає значну довгострокову економію. Процес гальванізації, який відповідає таким стандартам, як ASTM A123, занурює сталь у розплавлений цинк, утворюючи металургійний зв’язок, який захищає від корозії.
Товщина цинкового покриття безпосередньо впливає на довговічність у корозійних середовищах. Більш товсті покриття забезпечують розширений захист, зменшуючи вимоги до обслуговування та частоту заміни. Ми перевіряємо товщину оцинковки на місці за допомогою магнітних товщиномірів, щоб забезпечити відповідність специфікаціям.
Альтернативи з нержавіючої сталі та алюмінію
Для нішевих застосувань часто потрібні матеріали, де вуглецева сталь не працює. Харчові підприємства, морське середовище та очисні споруди часто використовують нержавіючу сталь 304 або 316 через її чудову хімічну стійкість та гігієнічні властивості. Морські платформи з обмеженою вагою покладаються на алюмінієву решітку через її високе співвідношення міцності до ваги та природну стійкість до корозії.
Визначення цих альтернативних металів ускладнює виготовлення. Нержавіючу сталь важче обробляти, тоді як алюміній потребує спеціальної техніки зварювання. Ці фактори повинні бути ретельно зважені з екологічними вимогами. Ми вказуємо нержавіючу сталь лише тоді, коли цього явно вимагають дані про хімічний вплив.
Опір ковзанню та профілі поверхні
Оцінка профілів поверхні є важливою частиною безпеки працівників. Зубчасті опорні стрижні забезпечують покращене зчеплення порівняно з стрижнями з простою поверхнею, прогризаючи слизькі речовини для надійної опори. Вибір значною мірою залежить від робочого середовища та типів рідин, присутніх на підлозі.
Забруднювачі навколишнього середовища, такі як масло, вода, сніг або сильний пил, вимагають спеціальних профілів, стійких до ковзання. У місцях, схильних до розливів рідини або зовнішнього середовища, настійно рекомендується використовувати зубчасту решітку, щоб забезпечити безпеку працівників і запобігти дорогим нещасним випадкам, пов’язаним із падінням. Ми зобов’язуємо зубчасті профілі для всіх зовнішніх подіумів.
Індивідуальне виготовлення проти стандартних панелей платформи
Приховані витрати на зміни поля
Придбання стандартних панелей і їх модифікація на місці несе значні ризики. Розрізання решітки в польових умовах порушує її структурну цілісність, руйнує захисний шар гальванізації та наражає необроблені краї на негайну корозію. Витрати на оплату праці, пов’язані з різанням, шліфуванням і нанесенням холодного цинкування, зводять нанівець будь-яку початкову економію.
Польові модифікації рідко досягають точності, необхідної для складних макетів, що призводить до погано підігнаних панелей і потенційної загрози безпеці. Покладання на індивідуальне виготовлення усуває ці приховані витрати та забезпечує чудовий фабричний продукт. Ми бачили, що надто багато панелей, виготовлених у польових умовах, вийшли з ладу під навантаженням, щоб рекомендувати щось інше, окрім заводського виготовлення.
Точні вирізи та смуги
Вирізи, сконструйовані на заводі, вміщують проходки труб, структурні колони та сліди обладнання. Точне різання забезпечує вузькі просвіти та підтримує структурну плавність доріжки. Зрізання несучих брусків зменшує вантажопідйомність панелі, на що необхідно негайно звернути увагу.
Конструкційним рішенням є надміцне обв’язування. Зварні плоскі стрижні, застосовані до всіх зрізаних країв, відновлюють несучу здатність і запобігають бічному руху стрижня. Пов'язка передає навантаження від розрізаних брусків до сусідніх повнорозмірних брусків, зберігаючи цілісність панелі решітки. Ми відхиляємо будь-які нестандартні панелі, доставлені на сайт без належної кромки.
Сходи та переходи на подіум
Стандарти виготовлення маршів сходів диктують конструкцію та методи монтажу для безпечних вертикальних переходів. Ступені T1 зварені з гладкою поверхнею, тоді як протектори T2 з’єднані болтами з гладкою поверхнею. Ступені Т3 мають зварене кріплення з видимим виступом, а протектори Т4 прикріплені болтами з виступом.
Суворою вимогою до подіумів і сходів з інтенсивним рухом є інтеграція видимих наконечників, таких як картата пластина або литі абразивні матеріали. Нос покращує видимість, визначає край сходинки та забезпечує стійкість до ковзання, задовольняючи строгі правила безпеки та знижуючи ризик нещасних випадків. Ми віддаємо перевагу протекторам T4 через їхню легкість заміни у важких промислових умовах.
Реальності встановлення та структурні ризики
Системи кріплення: механічні затискачі проти прямого зварювання
Вибір правильної системи кріплення впливає як на швидкість монтажу, так і на довгострокове обслуговування. Механічні кліпси, такі як сідлові кліпси або G-кліпси, покладаються на фрикційні застібки. Вони знімні, зберігають оцинковане покриття та забезпечують відносно легкий доступ до систем підлоги. Пряме зварювання забезпечує постійне, дуже жорстке з’єднання, але вимагає підправки холодним цинкуванням і ускладнює подальше видалення.
Структура рішення повинна ґрунтуватися на вимогах доступу до технічного обслуговування та структурних вібраціях. Місця, де потрібен частий доступ до основи підлоги, виграють від механічних затискачів, тоді як постійні платформи з високим рівнем вібрації потребують стабільності прямого зварювання. Перед визначенням способу кріплення ми оцінюємо графік технічного обслуговування.
Оцініть частоту доступу до підлоги для технічного обслуговування, необхідного операторам об’єкта.
Оцініть рівень вібрації, створюваної важкою технікою поблизу.
Вибирайте механічні затискачі для зон із високим доступом і низькою вібрацією.
Вкажіть пряме зварювання для постійних структурних платформ із високим рівнем вібрації.
Переконайтесь, що всі зварні з’єднання пройшли негайну обробку холодним цинкуванням.
Зменшення втоми від вібрації та динамічного навантаження
Промислове середовище з високим рівнем вібрації створює значний ризик ослаблення кріплення або розтріскування зварного шва. Постійна втома від динамічного навантаження з часом порушує структурну цілісність решітки. Усунення цього ризику вимагає проактивних стратегій пом’якшення на етапі специфікації.
Інженери рекомендують спеціальні фіксуючі затискачі, розроблені для захисту від вібрації. Неопренові ізоляційні прокладки гасять вібрацію між решіткою та опорною конструкцією. У важких випадках використання більш важких опорних стрижнів підвищує загальну жорсткість і стійкість до втоми установки. Ми завжди перевіряємо власну частоту опорної сталі, щоб уникнути проблем з резонансом.
Поширені помилки встановлення та запобігання
Аналіз критичних помилок встановлення допомагає запобігти дорогим збоям. Найпоширенішою помилкою є неправильне розташування прольоту. Установка несучих брусів паралельно напрямку прольоту, а не перпендикулярно опорам, принципово руйнує несучу здатність решетування.
Інші несправності включають неадекватну щільність кріплень, що призводить до зміщення панелей, і невідповідність вирівнювання панелей, створюючи небезпеку спіткнутися. Суворе дотримання детальних монтажних креслень і вказівок виробника запобігає цим критичним помилкам. Нам потрібен остаточний дозвіл інженера-конструктора перед тим, як доріжка буде відкрита для пішохідного руху.
Гарантія якості та допуски на виготовлення
Покупці повинні вимагати від виробників певних допусків, щоб забезпечити безпечне та функціональне встановлення. Критичні допуски включають вирівнювання поперечної планки, загальну прямокутність панелі та суворі обмеження на вигин або викривлення. Панелі, які перевищують ці допуски, не підійдуть належним чином і поставлять під загрозу безпеку конструкції.
Перевірка облікових даних виробника є життєво важливим кроком у забезпеченні якості. Подивіться на відповідність стандартам NAAMM і сертифікатам ISO. Ці повноваження вказують на те, що виробник дотримується суворих процесів контролю якості та має технічні можливості для надання надійних рішень для ґрат. Ми щорічно перевіряємо наших постачальників, щоб переконатися, що вони дотримуються цих стандартів.
Висновок
Успішна специфікація сталевої решітки є високотехнічним процесом, який безпосередньо впливає на безпеку об’єкта та безперервність роботи. Це вимагає узгодження точних специфікацій навантаження з відповідним методом виготовлення, вибору обробки поверхні на основі небезпеки для навколишнього середовища та вибору між виготовленням на замовлення та стандартними панелями на основі складності макета.
Запитуйте детальні таблиці навантажень у виробників, щоб перевірити конструктивну ємність відповідно до вимог конкретного місця.
Перевірте сертифікати QA/QC виробника, щоб забезпечити сувору відповідність галузевим стандартам NAAMM і OSHA.
Заплануйте технічну консультацію з інженером-конструктором, щоб скласти схему складних планів і нестандартних вирізів.
Укажіть смуги, накладені на заводі, для всіх нестандартних вирізів, щоб зберегти цілісність панелі та запобігти помилкам модифікації на місці.
FAQ
З: Який стандартний допуск для виготовлення сталевих решіток?
A: Стандартні допуски, визначені NAAMM MBG 531, диктують конкретні обмеження для розмірів панелей, вирівнювання поперечини та вигину. Загальні розміри панелі зазвичай мають допуск +/- 1/4 дюйма, що забезпечує належне підгонку під час встановлення.
Питання: Як вибрати між звареними та запресованими промисловими ґратами?
A: Виберіть зварну решітку для максимальної міцності та важких промислових застосувань. Вибирайте решітку з пресованим фіксатором для архітектурного використання, у місцях, де потрібна невелика відстань між стрижнями, або в середовищах, де слід уникати теплової деформації під час зварювання.
З: Який очікуваний термін служби оцинкованої сталевої решітки в хімічному середовищі?
Відповідь: Термін служби сильно залежить від конкретних хімічних речовин і концентрації. Гаряче цинкування забезпечує чудовий захист від загальної вологи, але висококислотне середовище швидко руйнує цинкове покриття, що вимагає заміни нержавіючої сталі.
Питання: Чи можна безпечно модифікувати стандартні решітки на платформі на місці?
A: Модифікація на місці вкрай не рекомендується. Розрізання панелей руйнує оцинковане покриття, знижує структурну цілісність і вимагає накладення смуг. Виготовлення на замовлення безпечніше, точніше та надійніше в цілому.
Питання: коли замість відкритої решітчастої решітки потрібна пластинчаста решітка?
Відповідь: Композитна решітка з шахової пластини потрібна, коли потрібно запобігти потраплянню рідин, інструментів або сміття через доріжку на рівні нижче, або коли поверхня повинна підтримувати певні типи візків з невеликими колісними колесами.
З: Які конкретні вимоги OSHA щодо опору ковзанню решітки та розмірів зазорів?
A: OSHA вимагає, щоб поверхні для ходьби були стійкими до ковзання. Зубчаста решітка часто потрібна у вологих або жирних приміщеннях. Розміри зазорів, як правило, повинні перешкоджати проходженню 1-дюймової сфери, щоб захистити працівників, які знаходяться внизу, від падіння інструментів.
Питання: Як смуги впливають на вантажопідйомність решіток, вирізаних на замовлення?
A: Пов'язка відновлює здатність до навантаження розрізаних панелей. За допомогою зварювання плоского стрижня поперек зрізаних кінців несучих стрижнів навантаження передається на сусідні повнорозмірні стрижні, запобігаючи самостійному відхиленню зрізаних стрижнів.


