Određivanje pogrešne čelične ploče nosi velike operativne rizike. Kašnjenja u proizvodnji brzo rastu kada materijali ne udovoljavaju zahtjevima obrade. Pretjerani troškovi strojne obrade rastu kada se pogrešno shvate uvjeti površine. Strukturna neusklađenost može zaustaviti cijeli projekt, prisiljavajući skupe prerade i zamjenu materijala. Inženjerski zahtjevi često se izravno sukobljavaju s realnošću nabave. Morate uravnotežiti mogućnosti materijala s preciznim tolerancijama dimenzija i površinskim uvjetima potrebnim za teške industrijske primjene.
Uspostavit ćemo tehnički okvir za procjenu, specifikaciju i kupnju toplo valjana čelična ploča . To osigurava strogu usklađenost između projektnih zahtjeva, mogućnosti mlina i proračunskih ograničenja. Naučit ćete kako se učinkovito kretati specifikacijama materijala, tolerancijama dimenzija i varijablama opskrbnog lanca. Razumijevanjem inherentnih karakteristika toplo valjanih materijala, možete ublažiti rizike proizvodnje prije izdavanja narudžbenice.
- Klasa i usklađivanje primjene: Određivanje točne klase (kao što je ploča od konstrukcijskog ugljičnog čelika A36) je kritična; pretjerano specificiranje povećava troškove, dok premalo specificiranje riskira strukturni kvar u okruženjima s visokim stresom.
- Stvarnost tolerancije: Vruće valjana čelična ploča inherentno ima manje tolerancije dimenzija i ljestvicu u usporedbi s hladno valjanim alternativama; kupci moraju uzeti u obzir ove varijable u svojim planovima proizvodnje.
- Provjera je obavezna: uvijek zahtijevajte izvješća o ispitivanju materijala (MTR) i provjerite ASTM/ISO certifikate prije kupnje kako biste osigurali kemijsku i mehaničku usklađenost.
Definiranje vruće valjanog čeličnog lima u krajoliku nabave
Morate uspostaviti osnovne kriterije za odabir materijala rano u fazi projektiranja. Znati točno kada projekt zahtijeva teška čelična ploča umjesto lakšeg lima sprječava skupo prekomjerno inženjerstvo. Također sprječava strukturnu neadekvatnost. Timovi za nabavu moraju razumjeti fizičke i dimenzionalne razlike koje određuju kako se ovi materijali naručuju, obrađuju i primjenjuju u pogonu.
Lim protiv ploče: Dimenzionalna promjena
Ravno valjani čelik prelazi s lima na ploču na vrlo specifičnom dimenzionalnom pragu. Ovaj prijelaz obično se događa kada debljina materijala premaši 0,230 inča ili otprilike 3/16 inča. Ova dimenzijska promjena zahtijeva potpunu promjenu strategije nabave. Prestajete naručivati materijal po mjerilu. Mjerenja mjera su dizajnirana za tanke metalne lima i postaju vrlo neprecizna za teške konstrukcijske materijale.
Umjesto toga, morate naručiti ploču prema točnoj dimenzijskoj debljini. Mjeri se u dijelovima inča, decimalnim inčima ili milimetrima. Ploča može biti specificirana kao debljina 1/2 inča, 0,500 inča ili 12,7 mm. Ovo precizno dimenzionalno dimenzioniranje osigurava da inženjeri mogu točno izračunati kapacitete nosivosti i strukturne težine. Čelik teži otprilike 0,2836 funti po kubnom inču. Kada naručite prema točnoj decimalnoj debljini, možete izračunati teoretsku težinu ploče za planiranje tereta i kapaciteta dizanja dizalice.
Vruće valjana naspram hladno valjana proizvodnja
Toplinski proces proizvodnje definira konačne fizičke karakteristike proizvoda. Vruće valjanje počinje s velikim čeličnim pločama koje se zagrijavaju u peći s pokretnom gredom iznad temperature rekristalizacije, koja obično prelazi 1700 stupnjeva Fahrenheita. Sredstva za uklanjanje naslaga kamenca pod visokim pritiskom peskare površinu prije nego što čelik prođe kroz niz valjaka za grubu i završnu obradu kako bi se postigla željena debljina. Budući da se čelik oblikuje dok je izuzetno vruć, prirodno se hladi na sobnoj temperaturi na dugom stolu za izvlačenje.
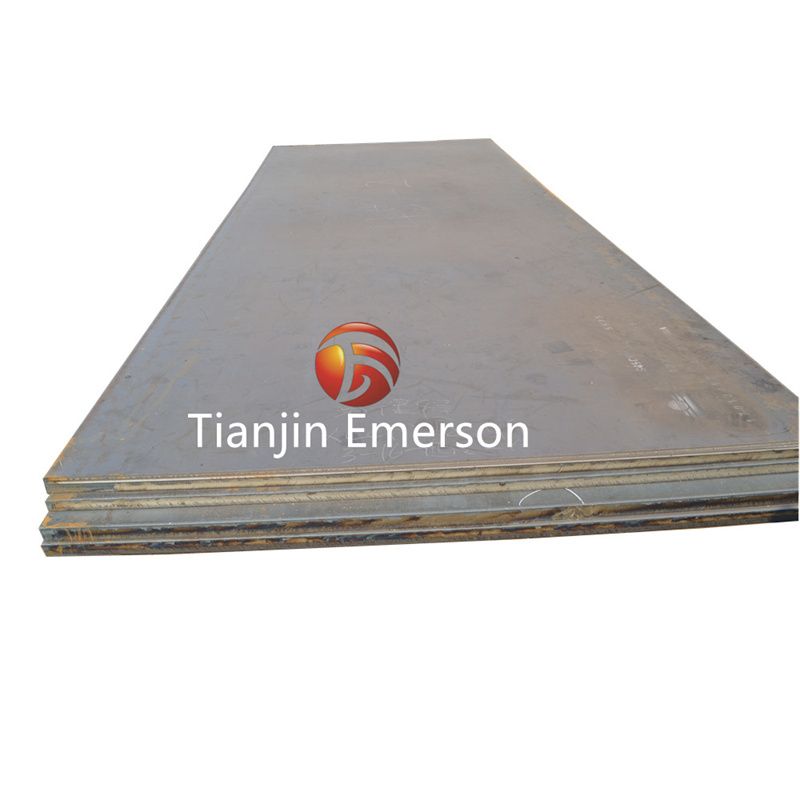
Ovaj prirodni proces hlađenja stvara dosadnu, plavo-sivu, ljuskastu teksturu na površini. Rubovi ploče postaju lagano zaobljeni jer se materijal skuplja tijekom hlađenja. Vruće valjani proizvodi nude vrhunsku fleksibilnost i mogućnost oblikovanja u usporedbi s njihovim hladno dovršenim pandanima. Vrlo su isplativi za velike konstrukcijske projekte gdje je površinska estetika sekundarna u odnosu na sirovu snagu.
Hladno valjane alternative podvrgavaju se daljnjoj obradi na sobnoj temperaturi. To osigurava veću vlačnu čvrstoću, manje tolerancije dimenzija i mnogo glađu završnu obradu površine. Međutim, hladno valjanje značajno povećava troškove proizvodnje. Ogroman pritisak potreban za smanjenje debljine čelika na sobnoj temperaturi ograničava maksimalnu debljinu koju mlinovi mogu učinkovito proizvesti. Za teške konstrukcijske primjene, toplo valjani materijal ostaje neosporan standard.
Specifikacije materijala i kategorije rješenja
Odabir prave kvalitete materijala diktira uspjeh vašeg projekta izrade. Morate uskladiti kemijski sastav i mehanička svojstva čelika sa specifičnim ekološkim i strukturnim zahtjevima primjene. Razumijevanje primarnih kategorija rješenja pomaže vam da brzo suzite svoje mogućnosti nabave.
Strukturna ploča od ugljičnog čelika (ASTM A36)
ASTM A36 ostaje temeljni industrijski standard za opću konstrukciju i tešku proizvodnju. Odlikuje se specifičnim kemijskim sastavom optimiziranim za zavarljivost i obradivost. Sadržaj ugljika održava se relativno niskim, obično ograničen između 0,25% i 0,29%, ovisno o debljini ploče. To sprječava da materijal postane previše krt tijekom izrade. A36 osigurava minimalnu granicu tečenja od 36 000 psi i vlačnu čvrstoću u rasponu od 58 000 do 80 000 psi.
Ova inherentna izdržljivost čini ga idealnim izborom za okvire teške opreme, temeljne ploče i strukturalne potpore. Primjene s visokim opterećenjem zahtijevaju ovu razinu strukturalnog integriteta. Podnosi teška statička i dinamička opterećenja bez pretjeranog trošenja i habanja. Prilikom nabave izvora konstrukcijska ploča od ugljičnog čelika , provjera specifikacije A36 jamči pouzdane, predvidljive performanse u širokom rasponu industrijskih okruženja.
Mogućnosti niske legure visoke čvrstoće (HSLA).
Neki inženjerski projekti zahtijevaju veću čvrstoću nego što to može pružiti standardna karbonska ploča. Visokočvrste niske legure (HSLA), kao što je ASTM A572, ispunjavaju ovu prazninu. A572 je obično dostupan u stupnjevima 50, 60 i 65, što odgovara njihovoj granici razvlačenja u tisućama psi. Ovi stupnjevi sadrže male količine legirajućih elemenata poput kolumbija i vanadija.
Ovi dodaci značajno povećavaju granicu razvlačenja ploče. Tu veću čvrstoću postižete bez proporcionalnog povećanja ukupne težine materijala. Zbog toga su HSLA ploče idealne za mobilnu opremu, krakove dizalica i konstrukcijske okvire gdje je smanjenje težine kritično. Korištenje HSLA omogućuje inženjerima da specificiraju tanje ploče uz zadržavanje potrebne nosivosti, čime se u konačnici smanjuje ukupna težina gotovog sklopa.
Razredi otpornosti na habanje i tlačne posude
Postoje specijalizirane kategorije za ekstremna radna okruženja. Vrste otporne na abraziju (AR), kao što su AR400 i AR500, dizajnirane su da podnose ozbiljno trošenje i udarce. Ove ploče prolaze proces kaljenja i kaljenja u mlinu koji drastično povećava njihovu površinsku tvrdoću. Koriste se u rudarskoj opremi, platformama za kipere i žljebovima za rukovanje materijalom gdje bi se standardni ugljični čelik istrošio za nekoliko tjedana.
Vrste tlačnih posuda, poput ASTM A516, dizajnirane su za okruženja pod tlakom i ekstremne temperaturne fluktuacije. Nude izuzetnu otpornost na zareze i otporni su na pucanje pod pritiskom. Kupci moraju odmah isključiti standardne vruće valjane opcije ako njihova primjena uključuje ekstremnu abraziju, visoki tlak ili kriogene temperature. Standardne ocjene katastrofalno će padati u ovim specifičnim uvjetima.
| Klasa materijala |
Minimalna čvrstoća tečenja |
Primarne karakteristike |
Tipične primjene |
| ASTM A36 |
36 000 psi |
Izvrsna zavarljivost, nizak ugljik, visoko oblikovan. |
Temeljne ploče, konstrukcijski okviri, opća izrada. |
| ASTM A572 Gr 50 |
50 000 psi |
Visok omjer čvrstoće i težine, legiran s kolumbijem/vanadijem. |
Grane dizalice, mostovi, teška transportna oprema. |
| AR400 |
140 000 psi (tipično) |
Kaljeno i poboljšano, ekstremna površinska tvrdoća. |
Rudarske kante, žljebovi, platforme za kipere. |
| ASTM A516 Gr 70 |
38 000 psi |
Visoka otpornost na pucanje pod pritiskom. |
Kotlovi, tlačne posude, kriogeno skladištenje. |
Dimenzije ocjenjivanja: tolerancije, završna obrada i izrada
Nabava ne završava odabirom ocjene. Morate procijeniti fizičke dimenzije, završnu obradu površine i stanje rubova ploče. Ovi čimbenici izravno utječu na to koliko se lako materijal može obraditi u vašoj tvornici. Neuspjeh da se uzmu u obzir te varijable dovodi do neočekivanih troškova sekundarne obrade i uskih grla u proizvodnji.
Upravljanje kamenim kamencem i površinskom obradom
Visokotemperaturni postupak vrućeg valjanja neizbježno stvara mlinsku vagu. Ova ljuska je složeni sloj željeznih oksida, prvenstveno wüstita, magnetita i hematita. Nastaje kada vrući čelik reagira s kisikom u zraku tijekom hlađenja. Kamenac izravno utječe na daljnje procese proizvodnje. Zavarivanje, bojanje i premazivanje prahom zahtijevaju čiste, gole metalne površine kako bi pravilno prianjale.
- Naručite ploču 'ukiseljenu i nauljenu' (P&O) izravno iz tvornice za tanje ploče. U postupku kiseljenja koristi se klorovodična kiselina za otapanje kamenca, a ulje sprječava brzo hrđanje.
- Planirajte mehaničko uklanjanje unutar tvrtke pomoću kutnih brusilica opremljenih preklopnim diskovima za lokaliziranu pripremu zavara.
- Ugovorite trećeg proizvođača za pjeskarenje (navodeći SP6 komercijalno pjeskarenje) ako cijela ploča zahtijeva čistu površinu za industrijske premaze.
Rubni uvjeti
Vrste rubova značajno se razlikuju ovisno o tome kako se ploča obrađuje u mlinu ili servisnom centru. Morate odabrati vrstu ruba na temelju vaših specifičnih koraka izrade. Navedite strojno obrađen ili odrezan rub ako će rub biti izložen ili zahtijeva precizno podešavanje za zavarivanje.
| vrste ruba |
Karakteristike |
Najbolja primjena |
| Mill Edge |
Prirodna, blago zaobljena, gruba tekstura, zadržava kamenac. |
Skrivene strukturne komponente, aplikacije kod kojih se rubovi obrezuju kasnije. |
| Ošišani rub |
Ravno, mehanički izrezano, može imati malu izobličenost ili neravnine. |
Opća izrada, osnovne ploče, nekritični izloženi rubovi. |
| Rub rezan plamenom |
Termički rezana, kaljena zona utjecaja topline, hrapavija površina. |
Teške konstrukcijske ploče, prilagođeni oblici, debeli materijali. |
| Obrađen rub |
Savršeno pravougaone, glatke, uskih dimenzijskih tolerancija. |
Precizno inženjerstvo, automatizirano zavarivanje, izloženi arhitektonski elementi. |
Tolerancije dimenzija (ravnina, nagnutost i debljina)
Morate postaviti realna očekivanja za dimenzionalnu varijancu. Skupljanje pri hlađenju inherentno utječe na ravnost i konzistentnost debljine teške čelične ploče. Teške ploče rijetko će biti savršeno ravne odmah nakon mlina. Standardi ASTM A6 diktiraju prihvatljive varijacije u dimenzijama za toplo valjani konstrukcijski čelik.
Tolerancije debljine mogu malo varirati od sredine ploče do rubova. Taj je fenomen poznat kao 'kruna', gdje otklon valjka uzrokuje da središte ploče bude neznatno deblje od vanjskih rubova. Camber, što je horizontalno savijanje ploče duž njezine duljine, također je faktor. ASTM A6 dopušta određena ograničenja nagiba, obično 1/8 inča po 5 stopa duljine. Ako vaš inženjerski dizajn zahtijeva manje dimenzije nego što to dopuštaju standardne tolerancije mlina, morate navesti ograničene tolerancije u svojoj narudžbenici. To često zahtijeva da servisni centar izvrši dodatno niveliranje ili strojnu obradu nosila prije isporuke.
Sukladnost, certifikacija i osiguranje kvalitete
Osiguranje kvalitete najvažnije je pri kupnji teških konstrukcijskih materijala. Ne možete se osloniti samo na vizualne preglede kako biste provjerili integritet čelične ploče. Stroga dokumentacija i protokoli prijema osiguravaju da je materijal koji ste naručili upravo ono što stiže na vašu dok.
Izvješća o ispitivanju materijala (MTR)
Izvješća o ispitivanju materijala su dokumenti o kojima se ne može pregovarati u nabavi čelika. Morate ih pažljivo pregledati prije prihvaćanja bilo kakve isporuke. MTR pruža certificirana kemijska i fizikalna svojstva specifične topline čelika koji se koristi za valjanje ploče. Prvo potražite toplinski broj. Ovaj broj mora odgovarati fizičkom pečatu ili šabloni na samoj ploči.
Provjerite kemijsku analizu kako biste bili sigurni da su ugljik, mangan i drugi elementi unutar granica specifikacije ASTM. Provjerite mehanička svojstva, posebno granicu razvlačenja, vlačnu čvrstoću i postotke istezanja. Ako aplikacija zahtijeva otpornost na udarce, provjerite rezultate Charpy V-Notch testa. Ovaj test mjeri energiju udarca koju apsorbira čelik na određenim temperaturama, osiguravajući da neće postati krt u hladnim okruženjima. Ova dokumentacija osigurava da isporučeni materijal odgovara traženom inženjerskom standardu.
Protokoli prijema inspekcije
Provjerite materijal odmah po isporuci. Napravite strogu, standardiziranu kontrolnu listu za vaš prijemni odjel. Morate razlikovati prihvatljivu površinsku oksidaciju od neprihvatljivih nedostataka materijala. Lagana površinska hrđa sasvim je normalna za vruće valjane proizvode pohranjene na otvorenom. Međutim, duboko udubljenje ugrožava strukturnu debljinu ploče.
- Provjerite točno podudaraju li toplinski brojevi šablonom na pločama s dostavljenom MTR dokumentacijom.
- Izmjerite debljinu na više točaka duž ruba pomoću kalibriranih mikrometara kako biste osigurali usklađenost sa standardom ASTM A6.
- Provjerite ima li na rubovima ozbiljnih slojeva ili pukotina koje ukazuju na lošu praksu valjanja u mlinu.
- Provjerite ima li prekomjernih udubljenja, dubokih ogrebotina ili oštećenja uzrokovanih lancima ili viličarima tijekom prijevoza.
- Procijenite ravnost ploče u odnosu na navedene zahtjeve tolerancije pomoću ravnala i mjerača.
ISO i sljedivost
Nabavljajte svoje materijale iz mlina s ISO certifikatom ili renomiranih servisnih centara. Certifikat ISO 9001 jamči da se dobavljač pridržava strogih sustava upravljanja kvalitetom. Time se osigurava potpuna sljedivost materijala od sirove gredice do konačno rezane ploče. Sljedivost je ključna za odgovornost i usklađenost u teškim građevinskim, zrakoplovnim i energetskim sektorima.
Dosljedno nabavljanje od certificiranih dobavljača također osigurava predvidljivost u više proizvodnih serija. Kada znate da će se materijal ponašati identično šaržu za serijom, vaši procesi izrade postaju mnogo učinkovitiji. Pouzdani izvori sprječavaju neočekivane kvarove pri zavarivanju ili anomalije strojne obrade. Izbjegavate skrivene troškove podešavanja parametara zavarivanja ili zamjene pokvarenog alata zbog nedosljedne tvrdoće materijala.
Čimbenici troškova i realnost lanca opskrbe
Razumijevanje načina na koji se čelik distribuira pomaže vam optimizirati proračun za nabavu. Početna ocjena materijala samo je jedan dio jednadžbe. Morate analizirati varijable koje određuju konačne troškove projekta i rokove isporuke.
Troškovne varijable
Nekoliko različitih čimbenika utječe na konačni trošak teške čelične ploče. Cijena osnovnog materijala varira ovisno o dostupnosti sirovina, proizvodnji željezne rude i globalnoj potražnji. Naknade za legure dodaju se osnovnom trošku za stupnjeve poput HSLA ili AR ploče, odražavajući tržišnu vrijednost elemenata poput vanadija, kolumbija ili kroma.
Naknade za obradu također značajno utječu na konačni proračun. Ako trebate servisni centar za izvođenje plazma rezanja, laserskog rezanja ili preciznog niveliranja, te se usluge dodaju ukupnom računu. Morate odvagnuti trošak da dobavljač obradi materijal u odnosu na trošak izvođenja tih operacija unutar tvrtke. Ponekad plaćanje premije za prethodno izrezane dijelove štedi tisuće internog rada i otpadnog otpada.
Volumen i teret
Analizirajte svoju strategiju naručivanja na temelju količine i logistike. Kupnja glavnih ploča izravno iz valjaonice zahtijeva visoke minimalne količine narudžbe, često u stotinama tona. Ova strategija nudi najniži mogući jedinični trošak. Međutim, to od vas zahtijeva da upravljate velikim zalihama, vežete kapital i svu sekundarnu obradu obavljate interno.
Kupnja prethodno izrezanih ili izravnanih ploča u servisnom centru znači veći jedinični trošak. Servisni centar apsorbira rizik inventara i obradnog rada. Zauzvrat dobivate mnogo bržu isporuku, niže interne zalihe i materijal koji je spreman za trenutnu proizvodnju. Ograničenja težine tereta također igraju važnu ulogu. Standardna prikolica s ravnom platformom teži oko 48.000 funti. Prijevoz teških ploča na velike udaljenosti zahtijeva pažljivo planiranje utovara kako bi se povećala učinkovitost tereta.
Volatilnost tržišta
Tržište čelika je samo po sebi nestabilno. Globalni indeksi starog željeza stalno se mijenjaju, izravno utječući na troškove nove proizvodnje čelika. Stope iskorištenja mlina utječu na vrijeme isporuke; kada mlinovi rade s velikim kapacitetom, vrijeme isporuke proteže se od tjedana do mjeseci. Troškovi energije također utječu na troškove obrade i transporta.
Morate uzeti u obzir ove varijable kada provjeravate datume isteka ponude. Ponuda za teške ploče može vrijediti samo nekoliko dana na nestabilnom tržištu. Održavanje bliske komunikacije s vašim dobavljačima pomaže vam da predvidite promjene na tržištu i osigurate materijal prije nego što rokovi postanu neizvodljivi.
Implementacijski rizici i ublažavanje u proizvodnji
Nabava pravog materijala samo je pola uspjeha. Morate razumjeti kako se vruće valjani lim ponaša tijekom izrade. Predviđanje rizika implementacije omogućuje vam prilagodbu procesa zavarivanja i strojne obrade, sprječavajući skupe prerade.
Razmatranja zavarivanja
Zavarivanje izravno preko teške vaga stvara značajne strukturalne rizike. Kamenac zadržava vlagu i nečistoće. Kada su izložene intenzivnoj toplini luka za zavarivanje, ove nečistoće uzrokuju poroznost u zavarenoj kupki. Kamenac također djeluje kao izolator, što dovodi do nedostatka fuzije između metala zavara i osnovne ploče. To rezultira slabim zglobovima koji će otkazati pod opterećenjem.
Zonu zavarivanja morate pravilno pripremiti. Brušenje, brušenje ili pjeskarenje površine je apsolutno neophodno za strukturni integritet. Goli metal mora biti izložen najmanje jedan inč s obje strane predviđenog zavarenog spoja. Za ploče deblje od jednog inča često je potrebno prethodno zagrijavanje materijala prije zavarivanja kako bi se usporila brzina hlađenja i spriječilo pucanje izazvano vodikom. Pravilna priprema osigurava čvrste, popustljive spojeve koji prolaze ultrazvučne i radiografske preglede.
Strojna obrada i izobličenje
Vruće valjani proizvodi sami po sebi sadrže zaostala naprezanja. Ta se naprezanja razvijaju kako se ploča neravnomjerno hladi na izlaznom stolu u mlinu. Vanjske površine hlade se brže od jezgre, zadržavajući napetost u materijalu. Agresivna strojna obrada, kao što je teško glodanje, Blanchardovo brušenje ili duboko bušenje, oslobađa te zarobljene naprezanja.
Kada se naprezanja oslobode, ploča se može neočekivano iskriviti, saviti ili uvrnuti. Ovo izobličenje uništava strojno obrađene komponente uske tolerancije. Ovaj rizik možete ublažiti upotrebom toplinskog ublažavanja stresa prije strojne obrade. Zagrijavanje ploče na određenu temperaturu i polagano hlađenje u peći popušta unutarnja naprezanja. Alternativno, možete odrediti normaliziranu ploču koja se podvrgava posebnoj toplinskoj obradi u mlinu kako bi se osigurala jednolika struktura zrna i minimalno zaostalo naprezanje.
Zaključak
Vruće valjani čelični lim ostaje najisplativije i najpouzdanije rješenje za konstrukcijske i teške primjene. Njegova sirova snaga i sposobnost oblikovanja čine ga nezamjenjivim za tešku proizvodnju. Uspješna nabava zahtijeva da uzmete u obzir inherentne površinske uvjete, tolerancije dimenzija i ponašanje obrade.
Vaša logika ulaska u uži izbor mora ostati stroga. Uskladite specifičnu ASTM ocjenu s izračunatim strukturnim opterećenjem. Uskladite specifikacije ruba i površine sa svojim unutarnjim mogućnostima izrade. Odaberite dobavljača koji dosljedno ispunjava vaše potrebe za certifikacijom, sljedivošću i količinom.
- Sastavite sveobuhvatan Zahtjev za ponudu (RFQ) koji detaljno opisuje točne debljine dimenzija, potrebne ASTM stupnjeve i specifične uvjete rubova.
- Jasno definirajte prihvatljive tolerancije dimenzija u dokumentima o nabavi kako biste izbjegli iskrivljene pločice ili pločice koje nisu u skladu sa specifikacijama.
- Obvezujte isporuku izvješća o ispitivanju materijala (MTR) sa svakom pošiljkom i provjerite toplinske brojeve prije istovara.
- Uspostavite rigorozan interni kontrolni popis prijema kako biste odmah identificirali neprihvatljive nedostatke površine ili rukovanje oštećenjima.
- Procijenite svoje interne mogućnosti obrade za uklanjanje kamenca i ublažavanje stresa prije dovršetka strategije narudžbe.
FAQ
P: Koja je razlika između vruće valjanog lima i vruće valjanog ploča?
O: Glavna razlika je prag debljine. Ravno valjani čelik prelazi s lima na ploču kada premaši 0,230 inča (otprilike 3/16'). Nabava se pomiče s korištenja mjerača na točnu dimenzijsku debljinu. Ploče se općenito koriste za teške konstrukcijske primjene, dok se limovi koriste za oblikovanje i lakšu izradu.
P: Možete li obraditi vruće valjanu čeličnu ploču?
O: Da, ali zahtijeva pažljivu pripremu. Abrazivni kamenac uzrokuje brzo trošenje alata i mora se ukloniti. Agresivna strojna obrada oslobađa zaostala naprezanja zarobljena tijekom procesa hlađenja, što može uzrokovati savijanje ploče. Ublažavanje toplinskog naprezanja ili uporaba normalizirane ploče pomaže u ublažavanju ovog izobličenja.
P: Zašto vruće valjani čelik ima plavo-sivu površinu koja se ljušti?
O: Plavo-siva površina naziva se kamenac. Nastaje prirodno tijekom procesa toplog valjanja na visokoj temperaturi. Kako se čelik hladi na sobnoj temperaturi, na površini se razvijaju željezni oksidi. To stvara dosadnu, ljuskastu teksturu koju je potrebno mehanički ili kemijski ukloniti prije zavarivanja ili bojanja.
P: Je li A36 jedina vrsta konstrukcijske ploče od ugljičnog čelika?
O: Ne. Iako je ASTM A36 najčešći stupanj za opću konstrukciju, postoje mnoge druge mogućnosti. Vrste poput ASTM A572 nude značajno veću granicu razvlačenja. Koriste se kada inženjering zahtijeva jače materijale bez dodavanja prekomjerne težine cjelokupnoj strukturi.
P: Trebam li ukloniti kamenac prije zavarivanja vruće valjane ploče?
O: Da. Zavarivanje izravno preko mlinskog kamena ugrožava cjelovitost zavara. Kamenac zadržava vlagu i nečistoće, što dovodi do poroznosti i nedostatka fuzije u spoju. Morate brusiti, pjeskariti ili kemijski ukloniti kamenac oko zone zavara kako biste osigurali čvrstu, kompatibilnu vezu.
P: Kako se mjere teške čelične ploče?
O: Teške čelične ploče mjere se točnom dimenzijom debljine, širine i duljine, a ne mjerom. Debljina je navedena u decimalnim inčima, frakcijama ili milimetrima. Ovo precizno mjerenje omogućuje inženjerima izračunavanje točnih teoretskih težina za strukturno planiranje opterećenja i logistiku tereta.


