Å spesifisere feil stålplate medfører stor driftsrisiko. Produksjonsforsinkelser øker raskt når materialer ikke oppfyller prosesskravene. For høye maskineringskostnader øker når overflateforholdene blir misforstått. Strukturelt mislighold kan stoppe et helt prosjekt, og tvinge fram kostbare omarbeidelser og materialutskifting. Tekniske krav kolliderer ofte direkte med anskaffelsesrealiteter. Du må balansere materialegenskaper med de nøyaktige dimensjonstoleransene og overflateforholdene som kreves for tunge industrielle applikasjoner.
Vi vil etablere et teknisk rammeverk for evaluering, spesifikasjon og innkjøp varmvalset stålplate . Dette sikrer streng tilpasning mellom prosjektkrav, fabrikkkapasitet og budsjettbegrensninger. Du vil lære hvordan du kan navigere i materialspesifikasjoner, dimensjonstoleranser og forsyningskjedevariabler effektivt. Ved å forstå de iboende egenskapene til varmtvalsede materialer, kan du redusere fabrikasjonsrisikoen før du utsteder en innkjøpsordre.
- Gradering og applikasjonsjustering: Det er avgjørende å spesifisere riktig karakter (som A36 strukturell karbonstålplate); Overspesifisering øker kostnadene, mens underspesifisering risikerer strukturell feil i miljøer med mye stress.
- Toleranserealiteter: Varmvalset stålplate har iboende løsere dimensjonstoleranser og mølleskala sammenlignet med kaldvalsede alternativer; kjøpere må redegjøre for disse variablene i sine fabrikasjonsplaner.
- Verifikasjon er obligatorisk: Krev alltid materialtestrapporter (MTR-er) og verifiser ASTM/ISO-sertifiseringer før kjøp for å sikre kjemisk og mekanisk samsvar.
Definere varmvalset stålplate i innkjøpslandskapet
Du må etablere grunnleggende kriterier for materialvalg tidlig i designfasen. Å vite nøyaktig når et prosjekt krever tung stålplate i stedet for lettere metallplater forhindrer kostbar overprosjektering. Det forhindrer også strukturell utilstrekkelighet. Innkjøpsteam må forstå de fysiske og dimensjonale forskjellene som dikterer hvordan disse materialene bestilles, behandles og brukes på butikkgulvet.
Ark vs. Plate: Dimensional Shift
Flatvalset stål går over fra plate til plate ved en meget spesifikk dimensjonell terskel. Denne overgangen skjer vanligvis når materialtykkelsen overstiger 0,230 tommer, eller omtrent 3/16 av en tomme. Dette dimensjonsskiftet krever en fullstendig endring i innkjøpsstrategi. Du slutter å bestille materiell etter måler. Målemålene er designet for tynne metallplater og blir veldig unøyaktige for tunge konstruksjonsmaterialer.
I stedet må du bestille plate etter nøyaktig dimensjonstykkelse. Dette måles i brøkdeler av en tomme, desimaltommer eller millimeter. En plate kan spesifiseres som 1/2-tommers, 0,500-tommers eller 12,7 mm tykke. Denne nøyaktige dimensjoneringen sikrer at ingeniører nøyaktig kan beregne bæreevne og strukturelle vekter. Stål veier omtrent 0,2836 pund per kubikktomme. Når du bestiller etter eksakt desimaltykkelse, kan du beregne platens teoretiske vekt for å planlegge for frakt- og kranløftekapasitet.
Varmvalset vs. kaldvalset produksjon
Den termiske produksjonsprosessen definerer de endelige fysiske egenskapene til produktet. Varmvalsing begynner med store stålplater oppvarmet i en stråleovn over deres rekrystalliseringstemperatur, typisk over 1700 grader Fahrenheit. Høytrykksvannavkalkingshoder sprenger overflaten før stålet passerer gjennom en serie grov- og etterbehandlingsvalser for å oppnå måltykkelsen. Fordi stålet er formet mens det er ekstremt varmt, avkjøles det naturlig ved romtemperatur på et langt utløpsbord.
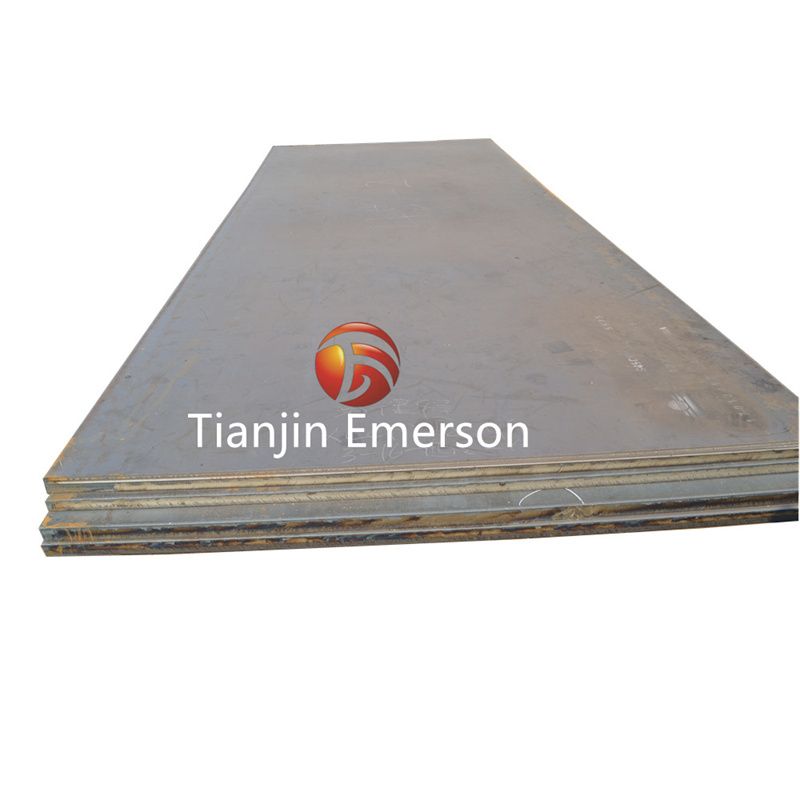
Denne naturlige avkjølingsprosessen skaper en matt, blågrå, avskallet tekstur på overflaten. Kantene på platen blir lett avrundet når materialet krymper under avkjøling. Varmvalsede produkter tilbyr overlegen fleksibilitet og formbarhet sammenlignet med kaldbearbeidede motstykker. De er svært kostnadseffektive for storskala strukturelle prosjekter der overflateestetikk er sekundært til råstyrke.
Kaldvalsede alternativer gjennomgår videre bearbeiding ved romtemperatur. Dette gir høyere strekkfasthet, strammere dimensjonstoleranser og en mye jevnere overflatefinish. Kaldvalsing øker imidlertid produksjonskostnadene betydelig. Det enorme trykket som kreves for å redusere ståltykkelsen ved romtemperatur begrenser den maksimale tykkelsen som møllene effektivt kan produsere. For tunge strukturelle applikasjoner er varmtvalset materiale fortsatt den ubestridte standarden.
Materialspesifikasjoner og løsningskategorier
Å velge riktig materialkvalitet dikterer suksessen til fabrikasjonsprosjektet ditt. Du må matche den kjemiske sammensetningen og de mekaniske egenskapene til stålet til de spesifikke miljø- og strukturelle kravene til applikasjonen. Å forstå de primære løsningskategoriene hjelper deg med å begrense innkjøpsalternativene dine raskt.
Strukturell karbonstålplate (ASTM A36)
ASTM A36 er fortsatt den grunnleggende industristandarden for generell konstruksjon og tung produksjon. Den har en spesifikk kjemisk sammensetning optimert for sveisbarhet og bearbeidbarhet. Karboninnholdet holdes relativt lavt, typisk begrenset til mellom 0,25 % og 0,29 % avhengig av platetykkelsen. Dette forhindrer at materialet blir for sprøtt under fremstillingen. A36 gir en minimum flytegrense på 36 000 psi og en strekkstyrke som varierer fra 58 000 til 80 000 psi.
Denne iboende holdbarheten gjør den til det beste valget for rammer for tungt utstyr, bunnplater og konstruksjonsstøtter. Høystressapplikasjoner krever dette nivået av strukturell integritet. Den håndterer tunge statiske og dynamiske belastninger uten overdreven slitasje. Ved innkjøp strukturell karbonstålplate , som bekrefter A36-spesifikasjonen, garanterer pålitelig, forutsigbar ytelse på tvers av et bredt spekter av industrielle miljøer.
High-Strength Low-Alloy (HSLA) alternativer
Noen ingeniørprosjekter krever mer styrke enn standard karbonplate kan gi. High-Strength Low-Alloy (HSLA) karakterer, som ASTM A572, fyller dette gapet. A572 er vanligvis tilgjengelig i klasse 50, 60 og 65, som tilsvarer deres respektive flytestyrker i tusenvis av psi. Disse karakterene inneholder små mengder legeringselementer som columbium og vanadium.
Disse tilleggene øker platens flytegrense betydelig. Du oppnår denne høyere styrken uten en proporsjonal økning i materialets totale vekt. Dette gjør HSLA-plater ideelle for mobilt utstyr, kranbommer og strukturelle rammer der vektreduksjon er kritisk. Ved å bruke HSLA kan ingeniører spesifisere tynnere plater samtidig som den nødvendige bæreevnen opprettholdes, noe som til slutt reduserer totalvekten til den ferdige sammenstillingen.
Slitasjebestandige og trykkbeholderkvaliteter
Det finnes spesialiserte kategorier for ekstreme driftsmiljøer. Abrasion Resistant (AR) kvaliteter, som AR400 og AR500, er designet for å håndtere alvorlig slitasje og støt. Disse platene gjennomgår en bråkjølings- og tempereringsprosess ved møllen som drastisk øker overflatehardheten. De brukes i gruveutstyr, lastebilsenger og materialhåndteringsrenner der standard karbonstål vil slites bort i løpet av uker.
Trykkbeholderkvaliteter, som ASTM A516, er konstruert for trykksatte miljøer og ekstreme temperatursvingninger. De tilbyr eksepsjonell seighet og motstår sprekkdannelse under trykk. Kjøpere må utelukke standard varmvalsede alternativer umiddelbart hvis påføringen involverer ekstrem slitasje, høyt trykk eller kryogene temperaturer. Standardkarakterer vil mislykkes katastrofalt under disse spesifikke forholdene.
| Materialkvalitet |
Minimum flytestyrke |
Primære egenskaper |
Typiske bruksområder |
| ASTM A36 |
36 000 psi |
Utmerket sveisbarhet, lavt karbon, svært formbar. |
Bunnplater, strukturelle rammer, generell fabrikasjon. |
| ASTM A572 Gr 50 |
50 000 psi |
Høyt styrke-til-vekt-forhold, legert med columbium/vanadium. |
Kranbommer, broer, tungt transportutstyr. |
| AR400 |
140 000 psi (vanlig) |
Bråkjølt og herdet, ekstrem overflatehardhet. |
Gruvebøtter, renner, lastebilsenger. |
| ASTM A516 Gr 70 |
38 000 psi |
Høy seighet, motstår sprekkdannelse under trykk. |
Kjeler, trykkbeholdere, kryogen lagring. |
Evalueringsdimensjoner: Toleranser, Finish og Fabrication
Innkjøp slutter ikke med valg av karakter. Du må vurdere de fysiske dimensjonene, overflatefinishen og kantforholdene til platen. Disse faktorene påvirker direkte hvor enkelt materialet kan behandles i fabrikasjonsbutikken din. Å unnlate å ta hensyn til disse variablene fører til uventede sekundære prosesseringskostnader og produksjonsflaskehalser.
Håndtering av mølleskala og overflatefinish
Høytemperatur varmvalseprosessen danner uunngåelig mølleskala. Denne skalaen er et komplekst lag av jernoksider, først og fremst wüstitt, magnetitt og hematitt. Det dannes når det varme stålet reagerer med oksygen i luften under avkjøling. Mølleskala påvirker direkte nedstrøms fabrikasjonsprosesser. Sveising, maling og pulverlakkering krever rene, nakne metalloverflater for å feste seg ordentlig.
- Bestill platen 'syltet og oljet' (P&O) direkte fra fabrikken for tynnere plater. Beiseprosessen bruker saltsyre for å løse opp belegget, og oljen forhindrer lynrust.
- Planlegg for intern mekanisk fjerning ved hjelp av vinkelslipere utstyrt med klaffskiver for lokalisert sveiseforberedelse.
- Kontrakt en tredjeparts prosessor for kuleblåsing (spesifiser en SP6 kommersiell sprengning) hvis hele platen krever en ren overflate for industrielle belegg.
Kantforhold
Kanttyper varierer betydelig basert på hvordan platen behandles på fabrikken eller servicesenteret. Du må velge kanttype basert på dine spesifikke fabrikasjonstrinn. Spesifiser en maskinert eller klippet kant hvis kanten vil bli eksponert eller krever presis tilpasning for sveising.
| Kanttype |
Egenskaper |
Beste applikasjon |
| Mill Edge |
Naturlig, lett avrundet, grov tekstur, beholder maleskala. |
Skjulte strukturelle komponenter, applikasjoner hvor kanter trimmes senere. |
| Skåret kant |
Rett, mekanisk kuttet, kan ha litt forvrengning eller grader. |
Generell fabrikasjon, bunnplater, ikke-kritiske synlige kanter. |
| Flamme-Cut Edge |
Termisk kuttet, herdet varmepåvirket sone, grovere overflate. |
Tunge strukturelle plater, tilpassede former, tykke materialer. |
| Maskinert kant |
Perfekt firkantede, jevne, stramme dimensjonstoleranser. |
Presisjonsteknikk, automatisert sveising, eksponerte arkitektoniske elementer. |
Dimensjonstoleranser (flathet, camber og tykkelse)
Du må sette realistiske forventninger til dimensjonal variasjon. Avkjølingskrymping påvirker iboende flathet og tykkelseskonsistens over en tung stålplate. Tunge plater vil sjelden være helt flate rett ut av møllen. ASTM A6-standarder dikterer akseptable variasjoner i dimensjoner for varmtvalset konstruksjonsstål.
Tykkelsestoleranser kan variere litt fra midten av platen til kantene. Dette fenomenet er kjent som «krone», der rulledefleksjon fører til at midten av platen er marginalt tykkere enn ytterkantene. Camber, som er den horisontale bøyningen av platen langs dens lengde, er også en faktor. ASTM A6 tillater spesifikke camber-grenser, typisk 1/8 tomme per 5 fots lengde. Hvis det tekniske designet ditt krever strammere dimensjoner enn standard fresetoleranser tillater, må du spesifisere begrensede toleranser på innkjøpsordren. Dette krever ofte at servicesenteret utfører ytterligere nivellering av båre eller maskinering før levering.
Samsvar, sertifisering og kvalitetssikring
Kvalitetssikring er avgjørende ved kjøp av tunge konstruksjonsmaterialer. Du kan ikke stole på visuelle inspeksjoner alene for å verifisere integriteten til en stålplate. Strenge dokumentasjon og mottaksprotokoller sikrer at materialet du har bestilt er nøyaktig det som kommer til kaien din.
Materialtestrapporter (MTR)
Materialtestrapporter er ikke-omsettelige dokumenter i stålanskaffelser. Du må gjennomgå dem nøye før du aksepterer noen levering. MTR gir de sertifiserte kjemiske og fysiske egenskapene til den spesifikke varmen av stål som brukes til å rulle platen din. Se etter varmenummeret først. Dette nummeret må samsvare med det fysiske stempelet eller sjablongen på selve platen.
Verifiser den kjemiske analysen for å sikre at karbon, mangan og andre elementer faller innenfor ASTM-spesifikasjonsgrensene. Sjekk de mekaniske egenskapene, spesielt flytegrensen, strekkfastheten og forlengelsesprosentene. Hvis applikasjonen krever slagfasthet, kontroller Charpy V-Notch-testresultatene. Denne testen måler slagenergien som absorberes av stålet ved spesifikke temperaturer, og sikrer at den ikke blir sprø i kalde omgivelser. Denne dokumentasjonen sikrer at det leverte materialet samsvarer med den forespurte ingeniørstandarden.
Motta inspeksjonsprotokoller
Inspiser materialer umiddelbart ved levering. Lag en streng, standardisert sjekkliste for mottakende avdeling. Du må skille mellom akseptabel overflateoksidasjon og uakseptable materialfeil. Lett overflaterust er helt normalt for varmvalsede produkter som lagres utendørs. Imidlertid kompromitterer dype groper den strukturelle tykkelsen på platen.
- Kontroller at varmetallene som er stensilert på platene samsvarer nøyaktig med den medfølgende MTR-dokumentasjonen.
- Mål tykkelsen på flere punkter langs kanten med kalibrerte mikrometer for å sikre ASTM A6-samsvar.
- Inspiser kantene for alvorlige lamineringer eller sprekker som indikerer dårlig valsepraksis ved fabrikken.
- Se etter for store huler, dype riper eller håndteringsskader forårsaket av kjettinger eller gaffeltrucker under transport.
- Vurder planheten til platen i forhold til de spesifiserte toleransekravene ved å bruke en rettekant og følemålere.
ISO og sporbarhet
Få materialet ditt fra ISO-sertifiserte fabrikker eller anerkjente servicesentre. ISO 9001-sertifisering garanterer at leverandøren følger strenge kvalitetsstyringssystemer. Dette sikrer fullstendig materialsporbarhet fra råemnet til den ferdigskårne platen. Sporbarhet er avgjørende for ansvar og etterlevelse i tung konstruksjon, romfart og energisektorer.
Konsekvent innkjøp fra sertifiserte leverandører sikrer også forutsigbarhet på tvers av flere produksjonsserier. Når du vet at materialet vil oppføre seg identisk batch etter batch, blir fabrikasjonsprosessene dine mye mer effektive. Pålitelig innkjøp forhindrer uventede sveisedefekter eller maskineringsfeil langs linjen. Du unngår de skjulte kostnadene ved å justere sveiseparametere eller erstatte ødelagt verktøy på grunn av inkonsekvent materialhardhet.
Kostnadsfaktorer og realiteter i forsyningskjeden
Å forstå hvordan stål distribueres hjelper deg med å optimalisere innkjøpsbudsjettet. Den opprinnelige materialkarakteren er bare en del av ligningen. Du må analysere variablene som dikterer endelige prosjektkostnader og leveringstidslinjer.
Kostnadsvariabler
Flere forskjellige faktorer påvirker den endelige kostnaden for tung stålplate. Grunnmaterialekostnadene svinger basert på råmaterialetilgjengelighet, jernmalmproduksjon og global etterspørsel. Legeringstillegg legges til grunnkostnaden for kvaliteter som HSLA- eller AR-plate, noe som gjenspeiler markedsverdien av elementer som vanadium, columbium eller krom.
Behandlingsgebyrer påvirker også det endelige budsjettet betydelig. Hvis du krever at servicesenteret utfører plasmaskjæring, laserskjæring eller presisjonsutjevning, legger disse tjenestene til den totale fakturaen. Du må veie kostnadene ved å få leverandøren til å behandle materialet mot kostnadene ved å utføre disse operasjonene internt. Noen ganger sparer du tusenvis av internt arbeid og skrapavfall ved å betale en premie for ferdigkuttede deler.
Volum og frakt
Analyser din bestillingsstrategi basert på volum og logistikk. Å kjøpe hovedplater direkte fra et valseverk krever høye minimumsbestillingsmengder, ofte i hundrevis av tonn. Denne strategien gir lavest mulig enhetskostnad. Det krever imidlertid at du administrerer store varelager, binder kapital og håndterer all sekundær prosessering internt.
Å kjøpe ferdigkuttede eller utjevnede plater fra et servicesenter betyr høyere enhetskostnad. Servicesenteret absorberer lagerrisiko og prosessarbeid. Til gjengjeld får du mye raskere levering, lavere intern lagerbelastning og materiale som er klart for umiddelbar fabrikasjon. Fraktvektgrenser spiller også en stor rolle. En standard planhenger maxer rundt 48 000 pund. Forsendelse av tunge plater over lange avstander krever nøye lastplanlegging for å maksimere frakteffektiviteten.
Markedsvolatilitet
Stålmarkedet er iboende volatilt. Globale skrapmetallindekser skifter konstant, noe som direkte påvirker kostnadene ved ny stålproduksjon. Utnyttelsesrater på fabrikken påvirker ledetidene; når fabrikkene kjører med høy kapasitet, strekker ledetiden seg fra uker til måneder. Energikostnader påvirker også prosesserings- og transportkostnader.
Du må ta hensyn til disse variablene når du validerer tilbudsutløpsdatoer. Et tilbud på tung plate kan bare være gyldig i noen få dager i et flyktig marked. Ved å opprettholde tett kommunikasjon med leverandørene dine kan du forutse endringer i markedet og sikre materiell før ledetider blir uhåndterlige.
Implementeringsrisiko og reduksjon i fabrikasjon
Å skaffe riktig materiale er bare halve kampen. Du må forstå hvordan varmvalset plate oppfører seg under fabrikasjon. Ved å forutse implementeringsrisikoer kan du justere sveise- og maskineringsprosessene dine, og forhindre kostbart omarbeid.
Sveisehensyn
Sveising direkte over tung mølleskala skaper betydelige strukturelle risikoer. Vekten fanger opp fuktighet og urenheter. Når de utsettes for den intense varmen fra en sveisebue, forårsaker disse urenhetene porøsitet i sveisebassenget. Skalaen fungerer også som en isolator, noe som fører til mangel på sammensmelting mellom sveisemetallet og bunnplaten. Dette resulterer i svake ledd som vil svikte under belastning.
Du må forberede sveisesonen skikkelig. Sliping, sliping eller kuleblåsing av overflaten er helt nødvendig for strukturell integritet. Det nakne metallet må være eksponert minst én tomme på hver side av den tiltenkte sveiseskjøten. For plater som er tykkere enn én tomme, er det ofte nødvendig å forvarme materialet før sveising for å redusere kjølehastigheten og forhindre hydrogenindusert sprekkdannelse. Riktig forberedelse sikrer sterke, kompatible ledd som passerer ultralyd og radiografiske inspeksjoner.
Maskinering og forvrengning
Varmvalsede produkter inneholder i seg selv restspenninger. Disse spenningene utvikles når platen avkjøles ujevnt på utløpsbordet ved møllen. De ytre overflatene avkjøles raskere enn kjernen, og låser spenningen inn i materialet. Aggressiv maskinering, som tung fresing, Blanchard-sliping eller dypboring, frigjør disse innestengte spenningene.
Når spenningene frigjøres, kan platen vri seg, bøye seg eller vri seg uventet. Denne forvrengningen ødelegger maskinerte komponenter med tett toleranse. Du kan redusere denne risikoen ved å bruke termisk spenningsavlastning før maskinering. Oppvarming av platen til en bestemt temperatur og sakte avkjøling i en ovn reduserer de indre spenningene. Alternativt kan du spesifisere normalisert plate, som gjennomgår en spesialisert varmebehandling på møllen for å sikre jevn kornstruktur og minimal restspenning.
Konklusjon
Varmvalset stålplate er fortsatt den mest kostnadseffektive og pålitelige løsningen for strukturelle og tunge applikasjoner. Dens rå styrke og formbarhet gjør den uunnværlig for tung produksjon. Vellykket anskaffelse krever at du redegjør for dens iboende overflateforhold, dimensjonstoleranser og behandlingsatferd.
Kortlistelogikken din må forbli streng. Tilpass den spesifikke ASTM-klassen til den beregnede strukturelle belastningen. Juster kant- og overflatespesifikasjonene med dine interne fabrikasjonsevner. Velg en leverandør som konsekvent oppfyller dine sertifiserings-, sporbarhets- og volumbehov.
- Sett sammen en omfattende tilbudsforespørsel (RFQ) som beskriver nøyaktige dimensjonstykkelser, nødvendige ASTM-kvaliteter og spesifikke kantforhold.
- Definer akseptable dimensjonelle toleranser tydelig i anskaffelsesdokumentene dine for å unngå å motta skjevheter eller plater som ikke er spesifisert.
- Beordre levering av materialtestrapporter (MTR) med hver forsendelse og verifiser varmetall før lossing.
- Etabler en streng intern sjekkliste for mottaksinspeksjon for å identifisere uakseptable overflatefeil eller håndteringsskader umiddelbart.
- Evaluer dine interne prosesseringsevner for fjerning av mølleskala og stressavlastning før du fullfører ordrestrategien din.
FAQ
Spørsmål: Hva er forskjellen mellom varmvalset ark og varmvalset plate?
A: Den primære forskjellen er tykkelsesterskelen. Flatvalset stål går over fra plate til plate når det overstiger 0,230 tommer (omtrent 3/16'). Innkjøp skifter fra å bruke målinger til nøyaktig dimensjonstykkelse. Plater brukes vanligvis til tunge strukturelle applikasjoner, mens plater brukes til forming og lettere fabrikasjon.
Spørsmål: Kan du bearbeide varmvalset stålplate?
A: Ja, men det krever nøye forberedelser. Slipemølleskalaen forårsaker rask verktøyslitasje og må fjernes. Aggressiv maskinering frigjør restspenninger som er fanget under kjøleprosessen, noe som kan føre til at platen vrir seg. Termisk stressavlastning eller bruk av normalisert plate bidrar til å dempe denne forvrengningen.
Spørsmål: Hvorfor har varmvalset stål en blågrå, flassende overflate?
A: Den blågrå overflaten kalles mølleskala. Det dannes naturlig under høytemperatur-varmvalseprosessen. Når stålet avkjøles ved romtemperatur, utvikles jernoksider på overflaten. Dette skaper en kjedelig, flassende tekstur som krever mekanisk eller kjemisk fjerning før sveising eller maling.
Spørsmål: Er A36 den eneste typen strukturell karbonstålplate?
A: Nei. Mens ASTM A36 er den vanligste karakteren for generell konstruksjon, finnes det mange andre alternativer. Karakterer som ASTM A572 gir betydelig høyere flytegrense. Disse brukes når konstruksjon krever sterkere materialer uten å legge overdreven vekt på den totale strukturen.
Spørsmål: Må jeg fjerne mølleskala før sveising av varmvalset plate?
A: Ja. Sveising direkte over mølleskala kompromitterer sveiseintegriteten. Skalaen fanger opp fuktighet og urenheter, noe som fører til porøsitet og mangel på sammensmelting i leddet. Du må slipe, sprenge eller kjemisk fjerne belegget rundt sveisesonen for å sikre en sterk, kompatibel forbindelse.
Spørsmål: Hvordan måles tunge stålplater?
Sv: Tunge stålplater måles etter nøyaktig dimensjonell tykkelse, bredde og lengde i stedet for mål. Tykkelsen angis i desimaltommer, brøker eller millimeter. Denne nøyaktige målingen lar ingeniører beregne nøyaktige teoretiske vekter for strukturell lastplanlegging og fraktlogistikk.


