Defectarea materialului în medii industriale cu stres ridicat implică riscuri operaționale masive. Când componentele se forfecă sub sarcină sau se rup din cauza oboselii metalului, liniile de producție se opresc și siguranța este compromisă. Selecția metalurgică precisă nu este negociabilă. Te confrunți cu o provocare constantă de inginerie la atelier. Trebuie să echilibrați cerințele mecanice stricte și fabricabilitatea. Limita de curgere, rezistența la oboseală, stabilitatea termică și tenacitatea trebuie să se alinieze cu uzura sculelor și cu ratele de producție unitare la scară. Specificarea unui grad greșit duce la defecțiuni catastrofale în câmp sau la timpi excesivi de ciclu de prelucrare. Acest ghid oferă un cadru tehnic cuprinzător. Veți învăța cum să evaluați, să specificați și să găsiți sursa corectă de bare din oțel aliat pentru aplicații specifice de fabricație industrială. Tipuri și profile Defalcăm criteriile de încărcare, rezistența la mediu și diferențele dintre metodele de procesare.
- Clasificarea specifică aplicației: Selectarea barei de oțel aliate potrivite necesită potrivirea elementelor de aliaj specifice (de exemplu, crom, molibden, nichel) la uzura exactă, sarcina și cerințele de mediu ale produsului final.
- Prelucrarea influențează performanțele: alegerea dintre o tijă de oțel laminată la cald și o bară finisată la rece modifică fundamental toleranțele dimensionale, finisarea suprafeței și costurile de prelucrare în aval.
- Profilul dictează randamentul: Alinierea profilului barei (rotund, plat, hexagonal) cu designul componentei minimizează risipa de material și reduce timpul de ciclu în operațiunile CNC.
- Trasabilitatea este esențială: achizițiile de încredere impune verificarea riguroasă a rapoartelor de testare a fabricii (MTR) și respectarea standardelor ASTM/ASME pentru a atenua riscurile de defecțiuni catastrofale.
Definirea criteriilor de succes pentru achiziționarea barelor de oțel aliat
Cerințe de încărcare, tenacitate și oboseală
Evaluarea sarcinilor dinamice versus statice este primul pas în selecția materialului. Sarcinile statice exercită o forță constantă, neschimbătoare asupra unei componente. Sarcinile dinamice fluctuează rapid, introducând cicluri severe de stres care duc la oboseala metalelor. Trebuie să analizați punctele de stres maxim în aplicația finală. Specificați a bară de oțel de înaltă rezistență atunci când proiectați pentru medii cu impact ridicat. Acest lucru previne oboseala prematură a metalelor și prelungește ciclul de viață al componentelor.
Inginerii trebuie să mențină un echilibru critic între rezistența la tracțiune și duritatea miezului. Rezistența la tracțiune dictează cât de multă forță de tracțiune poate rezista un material înainte de rupere. Duritatea măsoară capacitatea de a absorbi energie și de a se deforma plastic înainte de fracturare. Dacă acordați prioritate rezistenței fără o duritate adecvată, componenta devine fragilă. Materialele fragile se defectează catastrofal sub sarcini de șoc bruște. Arborele de angrenaj la mașinile grele necesită un miez dur pentru a absorbi șocurile și o carcasă exterioară dură pentru a rezista la uzură. Obțineți acest echilibru selectând clase cu conținut specific de nichel și molibden, urmate de un tratament termic precis, cum ar fi cementarea sau întărirea prin inducție.
Pentru a cuantifica duritatea, inginerii se bazează pe testele de impact Charpy V-notch. Acest test măsoară energia absorbită de un eșantion standard crestat în timpul ruperii sub sarcină de impact. Materialele care funcționează în medii reci necesită valori mari de impact Charpy la temperaturi sub zero pentru a preveni fracturile fragile. Trebuie să specificați aceste cerințe de impact pe comenzile dvs. de achiziție pentru a vă asigura că moara oferă material capabil să supraviețuiască condițiilor dumneavoastră specifice de operare.
Prelucrabilitate vs. Compoziții de duritate
Duritatea materialului se opune direct prelucrabilității. Pe măsură ce creșteți duritatea pentru a îmbunătăți rezistența la uzură, materialul devine semnificativ mai greu de tăiat. Această relație inversă dictează strategia dvs. de producție. Aliajele mai dure cauzează uzura rapidă a sculelor. Acestea necesită configurații rigide ale mașinii, sisteme de răcire de înaltă presiune și inserții de tăiere din carbură sau ceramică specializate.
Trebuie să calculați eficiența producției luând în considerare uzura sculelor și timpii de ciclu. Viteze reduse ale axului și viteze de avans mai mici sunt necesare atunci când tăiați aliaje dure. Vitezele mai mici măresc durata ciclului, reducând producția zilnică. Schimbările frecvente de scule perturbă fluxul de lucru și cresc cheltuielile cu consumabilele. Pentru a optimiza producția, luați în considerare utilizarea materialelor în stare recoaptă sau normalizată pentru prelucrarea brută.
- Rotiți grosier componenta în stare recoaptă pentru a îndepărta rapid cea mai mare parte a materialului.
- Trimiteți piesa semifinisată pentru călire și revenire pentru a obține duritatea finală necesară.
- Efectuați operațiuni finale de șlefuire sau strunjire dură pentru a atinge toleranțe dimensionale strânse.
Această abordare în etape minimizează uzura sculelor pe echipamente CNC costisitoare, obținând în același timp proprietățile mecanice necesare în piesa finală.
Condiții de funcționare de mediu și termice
Componentele industriale funcționează rareori în medii perfecte. Trebuie să subliniați criterii stricte de evaluare pentru piesele expuse la substanțe chimice corozive, temperaturi extreme sau scenarii de înaltă presiune. Oțelul carbon standard se degradează rapid în aceste condiții, depunându-se la căldură ridicată și ruginind în umiditate.
Adăugările specifice de aliere dictează alegerea materialului. Cromul este necesar pentru rezistența la oxidare. Formează un strat de oxid pasiv care protejează metalul subiacent de rugină și atacul chimic. Vanadiul și molibdenul îmbunătățesc stabilitatea termică. Acestea împiedică oțelul să-și piardă limita de curgere la temperaturi ridicate de funcționare, un fenomen cunoscut sub numele de fluaj. Pentru mediile sub zero, adaosurile de nichel sunt obligatorii. Nichelul menține rezistența la impact a materialului la temperaturi scăzute, prevenind fracturile fragile în conductele arctice sau aplicațiile de foraj la adâncime. Trebuie să potriviți compoziția chimică cu amenințările exacte pentru mediu cu care se va confrunta produsul dvs. în teren.
Elemente de aliaj obișnuite și efectele lor metalurgice
| Element de aliere |
Funcția primară |
Impactul asupra prelucrabilității |
Aplicație industrială tipică |
| Crom (Cr) |
Crește călibilitatea și rezistența la oxidare. |
Scade ușor prelucrabilitatea; crește uzura sculei. |
Arbori pompe, supape de procesare chimică. |
| Molibden (Mo) |
Îmbunătățește rezistența la temperaturi înalte și rezistența la pitting. |
Reduce prelucrabilitatea; necesită configurații rigide. |
Componente turbine de înaltă temperatură, fitinguri pentru gaz acru. |
| Nichel (Ni) |
Îmbunătățește duritatea miezului și rezistența la impact la temperaturi scăzute. |
Provoacă chipsuri gumose; necesită spargetoare de așchii agresive. |
Hardware maritim de adâncime, știfturi structurale arctice. |
| Vanadiu (V) |
Rafinează structura cerealelor și crește durata de viață la oboseală. |
Foarte abraziv pentru uneltele de tăiere. |
Arcuri rezistente, scule de mână cu impact puternic. |
Aplicații industriale de bază și potrivirea claselor
Automobile și mașini grele
Sectoarele auto și mașinile grele se bazează în mare măsură pe metale proiectate. Componentele de transmisie a puterii suportă stres constant, pedepsitor. Arborii, angrenajele, osiile și arborii cotit trebuie să transmită un cuplu masiv fără răsucire sau forfecare sub sarcini mari.
Gradele de întărire ridicate sunt o necesitate absolută în aceste aplicații. Note precum 4140 și 4340 sunt standarde industriale. Ele asigură o duritate profundă și uniformă pe întreaga secțiune transversală a piesei. Această duritate uniformă este necesară pentru a rezista la solicitări severe de torsiune. 4340, cu conținutul său ridicat de nichel, oferă o rezistență superioară pentru osiile de camioane grele și echipamentele de terasament. 4140 oferă o rezistență excelentă la uzură pentru angrenajele de transmisie și arborii canelați. Trebuie să selectați gradul pe baza sarcinilor maxime de cuplu, a duratei de viață la oboseală necesară a sistemului de transmisie și a capacităților specifice de tratare termică ale unității dumneavoastră de producție.
Petrol și gaze și infrastructură energetică
Infrastructura energetică funcționează în unele dintre cele mai brutale medii de pe pământ. Gulerele de foraj, componentele capului de sondă și supapele de înaltă presiune se confruntă cu sarcini mecanice extreme și fluide extrem de corozive pompate din subteran adânc.
Conformitatea cu serviciul acru este o cerință critică. Componentele expuse la hidrogen sulfurat trebuie să îndeplinească standardele NACE MR0175. Oțelul standard absoarbe atomii de hidrogen în aceste medii, ceea ce duce la fragilizarea hidrogenului. Acest lucru provoacă fisuri bruște, imprevizibile, sub stres. Trebuie să specificați grade de aliaje modificate cu niveluri de duritate limitate (de obicei sub 22 HRC) pentru a rezista la această fragilizare. Adăugările de molibden sunt vitale aici. Ele îmbunătățesc rezistența la coroziune localizată, prevenind coroziunea cu gropi și fisuri în echipamentele de foraj offshore și în colectoarele submarine.
Aerospațial și Apărare
Aplicațiile aerospațiale necesită fiabilitate zero eșecuri. Trenul de aterizare, fitingurile structurale și componentele turbinei necesită materiale cu o integritate excepțională. Barele din aliaj topite în vid sunt standard în acest sector. Procesul de retopire cu arc în vid (VAR) îndepărtează gazele dizolvate și incluziunile nemetalice, rezultând oțel ultra-pur cu rezistență excepțională la oboseală.
Raporturile rezistență-greutate reprezintă o dimensiune principală de evaluare. Inginerii aerospațiali trebuie să reducă greutatea aeronavei fără a sacrifica integritatea structurală. Aliajele de înaltă rezistență, cum ar fi 300M, sunt utilizate frecvent pentru trenul de aterizare, deoarece oferă o rezistență masivă la tracțiune, permițând modele de componente mai subțiri și mai ușoare. Respectarea strictă a AMS (Specificațiile materialelor aerospațiale) este obligatorie. Fiecare bară trebuie să fie supusă unor teste riguroase pentru a se asigura că îndeplinește liniile de bază exacte chimice și mecanice înainte de a intra vreodată într-un atelier de mașini. Trasabilitatea trebuie menținută până la lotul individual de căldură.
Construcții, construcții navale și inginerie structurală
Construcțiile grele și inginerie marină necesită o integritate structurală masivă. Desfășurați un Bară de oțel de înaltă rezistență pentru suport structural critic, elemente de fixare grele, sisteme de tensionare și arbori de elice marini.
Evaluați cu atenție criteriile de selectare a materialelor. Aveți nevoie de o rezistență superioară la tracțiune pentru a suporta sarcini grele și pentru a rezista forțelor vântului sau valurilor. Rezistența la coroziune este la fel de importantă, în special în mediile marine cu apă sărată. Cu toate acestea, nu puteți compromite sudarea. Fabricarea grea se bazează pe sudarea secțiunilor mari împreună. Conținutul ridicat de carbon crește rezistența, dar provoacă fisurarea sudurii în zona afectată de căldură (HAZ). Trebuie să specificați grade de aliaje cu conținut scăzut de carbon, care oferă o rezistență ridicată prin elemente de microaliere precum niobiul sau titanul. Acest lucru asigură îmbinări sudate sigure și fiabile, fără a necesita un tratament termic extins de preîncălzire sau post-sudare.
Instrumente, echipamente medicale și de prelucrare specializate
Fabricarea sculelor care fac alte produse necesită aliaje specializate. Aliajele de oțel pentru scule sunt specificate pentru fabricarea matrițelor, matrițelor și dispozitivelor grele de fabricație. Aceste materiale trebuie să reziste la deformare și la uzură la presiune și căldură extremă în timpul operațiunilor de ștanțare, forjare sau turnare prin injecție a plasticului. Calități precum H13 sunt utilizate pentru aplicații de lucru la cald, în timp ce D2 este preferat pentru matrițele de ștanțare pentru lucru la rece datorită rezistenței sale masive la uzură.
Fabricarea dispozitivelor medicale, mașinile textile și prelucrarea pastei necesită materiale extrem de rafinate. Utilizați bare specializate din aliaje și oțel inoxidabil pentru instrumente chirurgicale și pompe de procesare chimică. Rezistența chimică extremă este necesară pentru a rezista la substanțele chimice dure de sterilizare sau șlamurile acide de pastă. Biocompatibilitatea este obligatorie pentru implanturile medicale. Trebuie să selectați grade care nu vor reacționa cu țesutul uman sau nu se vor degrada în timp, bazându-vă adesea pe grade de întărire prin precipitare, cum ar fi 17-4 PH, pentru un echilibru între rezistență și rezistență la coroziune.
Evaluarea factorilor de formă: alinierea profilului la producție
Bare rotunde pentru mașini rotative și elemente de fixare
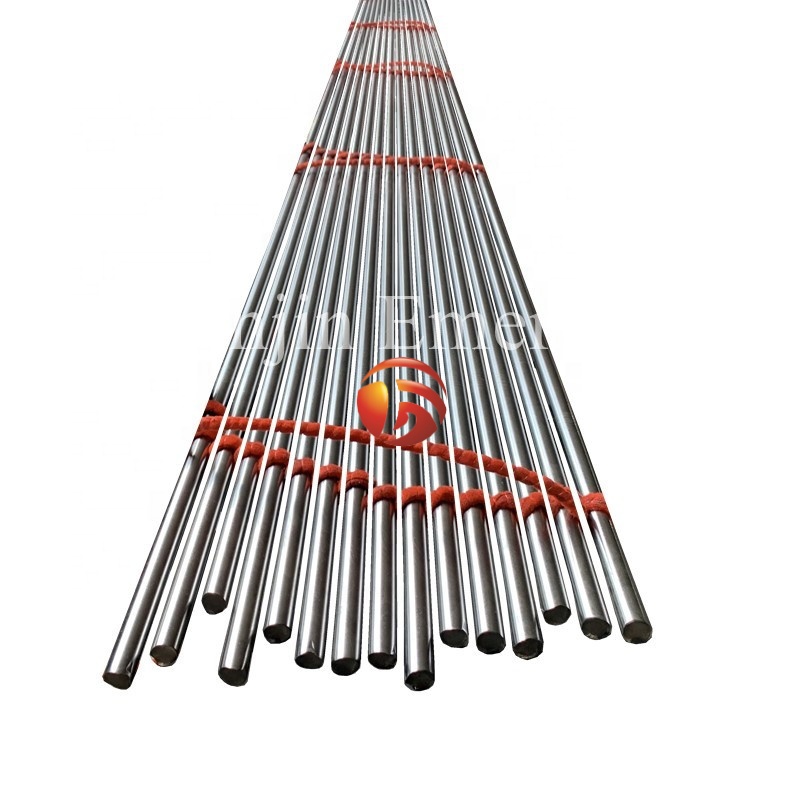
Rundă Stocul de bare din oțel aliat este standardul incontestabil al industriei pentru componentele rotative. Este punctul de plecare ideal pentru piese turnate, elemente de fixare filetate și semifabricate de tuburi fără sudură. Strungurile, centrele de strunjire în stil elvețian și mașinile cu mai multe axuri sunt proiectate pentru a prinde și prelucra materialul cilindric în mod eficient.
Toleranțele de concentricitate sunt critice. Când procesați bare rotunde prin operații de șlefuire fără centru, dreptatea și rotunjimea inițială dictează timpul de șlefuire. Concentricitatea slabă necesită treceri multiple de șlefuire pentru a obține dimensiunea finală. Acest lucru irosește roțile abrazive și crește timpul mașinii. Achiziționarea în avans a barelor rotunde șlefuite cu precizie elimină operațiunile secundare de dimensionare la nivelul atelierului dumneavoastră. Pentru alimentatoarele de bare de mare viteză, dreptatea este primordială. O bară înclinată va provoca vibrații severe, distrugând rulmenții axului și distrugând finisarea suprafeței piesei prelucrate.
Bare plate pentru plăci de bază structurale și console
Profilele plate sunt esențiale pentru fabricarea bazelor mașinii, suporturilor structurale și plăcilor de scule. Acestea oferă o suprafață stabilă și plană pentru montarea șinelor de ghidare liniare, a servomotoarelor și a ansamblurilor mecanice grele.
Achiziționarea de bare plate pre-dimensionate oferă avantaje semnificative de producție. Minimizează timpul de frezare. Dacă cumpărați o bară plată aproape de dimensiunile finale ale componentei, trebuie doar să efectuați tăieturi ușoare. Acest lucru reduce risipa de materiale și eliberează morile CNC pentru operații mai complexe. Eviți pierderea masivă de timp de a pătra blocuri de oțel supradimensionate. În plus, prelucrarea puternică a unei părți a unui bloc de oțel mare eliberează adesea tensiuni reziduale, determinând deformarea plăcii. Începând cu o bară plată mai aproape de forma plasei minimizează această distorsiune.
Profile hexagonale și pătrate
Profilele hexagonale și pătrate servesc nevoilor de producție foarte specifice. Barele hexagonale sunt foarte utilizate în prelucrarea automată a șuruburilor. Sunt materia primă standard pentru fabricarea fitingurilor hidraulice, supapelor specializate și feroneriei personalizate.
Forma hexagonală oferă o suprafață de prindere naturală. Mandrinele și mandrinele standard cu trei fălci prind în siguranță stocul hexagonal, fără a-l zdrobi. Acest lucru permite operațiuni agresive de strunjire și filetare fără ca materialul să alunece în interiorul axului. Profilele pătrate sunt adesea folosite pentru cheile, cadrele structurale și blocurile de scule personalizate, unde marginile de referință de 90 de grade sunt necesare imediat scoase din rack. Utilizarea materialului pătrat elimină nevoia de a freza plăci pe material rotund, economisind timp semnificativ de configurare și prelucrare.
Profile comune de bare din oțel aliat și aplicații primare
| Profil de bară |
Proces primar de fabricație |
Aplicații industriale tipice |
Avantaj cheie |
| Bar rotund |
Strunjire CNC, slefuire fără centre |
Arbori, osii, elemente de fixare, angrenaje |
Optim pentru simetrie de rotație și lucru cu strung de mare viteză. |
| Flat Bar |
Frezare CNC, șlefuire de suprafață |
Baze de mașini, console, plăci de scule |
Minimizează îndepărtarea materialului pentru componentele dreptunghiulare. |
| Bară hexagonală |
Prelucrare automată a șuruburilor |
Fitinguri hidraulice, supape, piulițe |
Oferă suprafețe de prindere naturale și sigure pentru mandrine. |
| Bar pătrat |
Frezare, Broșare |
Chei, cadru structural, accesorii |
Oferă margini de referință imediate de 90 de grade. |
Compensații de prelucrare: metode de producție și finisare
Impactul metodelor de producere a oțelului primar
Etapele inițiale în producția de oțel au un impact permanent asupra purității interne a aliajului final. Topirea cuptorului cu arc electric (EAF) combinată cu metalurgia cu oală permite un control chimic precis. Degazarea în vid îndepărtează gazele dăunătoare precum hidrogenul și oxigenul din metalul topit înainte ca acesta să fie turnat în țagle.
Aceste practici de oțel curat sunt obligatorii. Când specificați a Bară de oțel de înaltă rezistență pentru aplicații critice la oboseală, puritatea internă este principala apărare împotriva defecțiunilor. Incluziunile nemetalice acționează ca concentratori de stres. Sub încărcare ciclică, o incluziune microscopică va iniția o fisură, ceea ce duce la defectarea catastrofală a componentei. Specificarea oțelului degazat în vid minimizează aceste incluziuni, maximizează durata de viață la oboseală și asigură o prelucrabilitate constantă în diferite loturi de căldură.
Evaluarea tijei și barei de oțel laminate la cald
O Tija de oțel laminată la cald este produsă la temperaturi ridicate, de obicei peste 1.700 °F. Acest proces lasă o suprafață întunecată, solzoasă, cunoscută sub denumirea de solzi. Pe măsură ce oțelul se răcește, acesta se micșorează imprevizibil, rezultând toleranțe dimensionale mai slabe și un strat de suprafață ușor decarburat, unde carbonul a ars.
În ciuda acestor factori, materialul laminat la cald are cazuri de utilizare ideale distincte. Este alegerea perfectă pentru aplicațiile în care finisarea suprafeței nu este esențială pentru funcția finală, cum ar fi tiranții structurali sau ancorele din beton. De asemenea, este ideal atunci când materialul va suferi o prelucrare secundară semnificativă, forjare grea sau un tratament termic extins care ar distruge oricum o suprafață rafinată. Dacă intenționați să reduceți întregul diametru exterior al barului, plata suplimentară pentru o suprafață finisată la rece este o risipă de resurse.
Carcasa pentru bare din aliaj finisate la rece
Finisarea la rece implică tragerea unei bare laminate la cald printr-o matriță de carbură la temperatura camerei. Acest proces introduce avantaje mecanice semnificative. Procesul de prelucrare la rece comprimă structura cerealelor, rezultând o forță de curgere crescută și o duritate îmbunătățită a suprafeței. De asemenea, îmbunătățește drastic dreptatea barei și îndepărtează scara de moara.
Trebuie să evaluați cu atenție impactul producției. Toleranțele dimensionale mai strânse înseamnă că petreceți mai puțin timp prelucrarea brută. Finisajul superior al suprafeței elimină adesea necesitatea operațiunilor secundare de șlefuire. Pentru producția CNC de volum mare, barele finisate la rece reduc timpii de ciclu, îmbunătățesc durata de viață a sculei și permit o funcționare mai rapidă a alimentatorului de bare datorită dreptății lor superioare. Barele turnate și lustruite (T&P) oferă toleranțe și mai strânse pentru aplicații de precizie a arborelui.
Riscuri de implementare, conformitate și asigurare a calității
Verificarea rapoartelor de testare a fabricii (MTR) și a trasabilității
Un raport de testare al fabricii (MTR) este certificatul de naștere al materialului dumneavoastră. Trebuie să subliniați punctele de date obligatorii pentru revizuire la primirea oricărei expedieri. Verificați compoziția chimică exactă în raport cu specificațiile necesare. Confirmați starea tratamentului termic (de exemplu, recoaptă, normalizată, stinsă și revenită). Verificați proprietățile mecanice, inclusiv rezistența la tracțiune, limita de curgere, alungirea și reducerea suprafeței.
Materialele contrafăcute prezintă riscuri severe pentru operațiunile industriale. Instalarea unei bare substandard într-o aplicație cu stres ridicat garantează eșecul. Documentația neîntreruptă a lanțului de custodie este o necesitate absolută. Trebuie să urmăriți materialul din cuptorul de topire original direct la docul dumneavoastră de primire. Numărul de căldură imprimat pe bară trebuie să se potrivească exact cu numărul de căldură de pe MTR.
Protocoale de testare nedistructivă (NDT).
Inspecțiile vizuale sunt insuficiente pentru componentele industriale critice. Trebuie să evaluați necesitatea unor protocoale avansate de testare nedistructivă pentru a garanta integritatea internă.
- Testare cu ultrasunete (UT): Trimite unde sonore de înaltă frecvență prin bară pentru a detecta goluri interne, fisuri sau incluziuni severe. Acest lucru este obligatoriu pentru componentele aerospațiale și de înaltă presiune pentru câmpuri petroliere.
- Inspecția magnetică a particulelor (MPI): identifică defectele de suprafață și aproape de suprafață care sunt invizibile cu ochiul liber. Bara este magnetizată și se aplică particule de fier; particulele se adună în jurul oricăror fisuri sau discontinuități.
- Testare cu curenți turbionari: utilizează inducția electromagnetică pentru a detecta defectele de suprafață și pentru a măsura variațiile de duritate a materialului sau de tratament termic.
Efectuarea acestor teste înainte de a începe prelucrarea este o strategie vitală de diminuare a riscurilor. Vă împiedică să pierdeți timp costisitor de mașină CNC și scule de tăiere pe stocul brut defecte, care în cele din urmă nu va eșua controlul final al calității.
Atenuarea riscurilor legate de lanțul de aprovizionare și de livrare
Lipsa de materiale oprește instantaneu liniile de producție. Trebuie să oferiți strategii pentru evaluarea fiabilității furnizorului dvs. Evaluați adâncimea lor de inventar. Stochează gradele, profilele și condițiile de căldură specifice de care aveți nevoie în cantități suficiente?
Evaluează capacitățile lor de procesare internă. Furnizorii care oferă în casă tăierea ferăstrăului, teșirea și tratarea termică reduc timpul total de livrare prin eliminarea etapelor logistice secundare. Fiabilitatea logistică este primordială. Construiți relații puternice cu furnizorii care demonstrează valori de livrare consecvente și la timp. Diversificați-vă baza de aprovizionare pentru aliaje critice pentru a preveni opririle catastrofale dacă o fabrică se confruntă cu o întârziere a producției sau o lipsă de materii prime.
Concluzie
- Definiți sarcina dinamică exactă, temperatura de funcționare și cerințele de mediu pentru aplicația dvs. de producție specifică înainte de a selecta un grad.
- Solicitați și verificați rapoarte cuprinzătoare de testare a fabricii (MTR) pentru toate calitățile propuse pentru a confirma compoziția chimică și proprietățile mecanice.
- Inițiază testarea pilot pentru prelucrabilitate pentru a optimiza vitezele axului CNC, ratele de avans și alegerile de scule din carbură în funcție de duritatea materialului.
- Auditați protocoalele de testare nedistructivă ale furnizorului dvs., în special capabilitățile UT și MPI, pentru a asigura integritatea continuă a materialului intern.
FAQ
Î: Care este diferența dintre o tijă de oțel laminată la cald și o bară de aliaj trasă la rece?
R: O tijă laminată la cald este modelată la temperaturi ridicate, rezultând o suprafață solzoasă, toleranțe dimensionale mai slabe și costuri inițiale mai mici. O bară trasă la rece este trasă prin matrițe la temperatura camerei. Acest proces crește puterea de curgere, îmbunătățește dreptatea și oferă un finisaj neted și precis al suprafeței, ideal pentru prelucrarea CNC.
Î: Care calitate de bară de oțel aliat este cea mai bună pentru arborii auto cu stres ridicat?
R: Clasele 4140 și 4340 sunt standardele din industrie pentru arborii auto cu stres ridicat. Ele oferă o întărire excelentă, permițând o duritate profundă și uniformă. Gradul 4340 include nichel, oferind o rezistență superioară a miezului pentru a rezista la solicitări severe de torsiune și la sarcini mari de șoc în sistemele de transmisie a puterii.
Î: Cum afectează adăugarea de molibden o bară de oțel de înaltă rezistență?
R: Molibdenul crește semnificativ întărirea și rezistența la temperatură ridicată a oțelului. Împiedică materialul să-și piardă integritatea structurală la temperaturi ridicate de funcționare. În plus, molibdenul îmbunătățește rezistența la coroziune localizată, făcându-l crucial pentru componentele expuse la substanțe chimice dure sau medii marine.
Î: Ce documentație ar trebui să solicit atunci când cumpăr bară de oțel aliat pentru aplicații aerospațiale?
R: Trebuie să solicitați un raport cuprinzător de testare a frezei (MTR) care să arate compoziția chimică exactă și proprietățile mecanice. Aplicațiile aerospațiale impun, de asemenea, respectarea strictă a specificațiilor materialelor aerospațiale (AMS). Aveți nevoie de documentație neîntreruptă privind lanțul de custodie și certificări pentru topirea în vid și testarea cu ultrasunete pentru a asigura zero defecte interne.
Î: Pot fi folosite bare plate din oțel aliat pentru suporturi structurale de înaltă presiune?
R: Da, barele plate sunt frecvent utilizate pentru suporturi structurale. Trebuie să selectați un grad adecvat de înaltă rezistență și să vă asigurați că materialul este supus unui tratament termic adecvat. Utilizarea barelor plate pre-dimensionate minimizează timpul de frezare și risipa de material, oferind în același timp o suprafață stabilă și plană pentru montarea ansamblurilor industriale grele.
Î: Care sunt testele nedistructive obișnuite efectuate pe barele industriale din oțel aliat?
R: Cele mai comune teste sunt testarea cu ultrasunete (UT) și inspecția particulelor magnetice (MPI). UT folosește unde sonore pentru a detecta golurile interne și incluziunile adânci în bară. MPI detectează fisuri microscopice de suprafață și aproape de suprafață. Ambele teste asigură integritatea materialului înainte de începerea operațiunilor costisitoare de prelucrare.


