Industrielle Schaltschränke dienen als letzte Verteidigungslinie gegen katastrophale Stromausfälle, Umweltverschmutzung und kostspielige Ausfallzeiten von Anlagen. Wenn empfindliche speicherprogrammierbare Steuerungen (SPS), Frequenzumrichter (VFDs) und schwere Transformatoren rauen Fabrikböden oder Außeneinflüssen ausgesetzt sind, wird die strukturelle und Umweltintegrität ihres Gehäuses zu einer strengen Betriebspriorität. Wenn man sich auf handelsübliche Standardgehäuse verlässt, sind Ingenieure oft in die Enge getrieben. Die Änderung dieser Standardeinheiten auf der Integrationsebene beeinträchtigt die strukturelle Integrität, macht wesentliche Sicherheitszertifizierungen ungültig und führt zu versteckten Arbeitskosten, die die Projektzeitpläne beeinträchtigen.
Um eine langfristige Zuverlässigkeit zu gewährleisten, müssen Facility Manager und Elektroingenieure maßgeschneiderte Fertigungspartner anhand strenger Kriterien bewerten. Materialkompetenz, Fertigungspräzision und Compliance-Fähigkeiten sind Grundvoraussetzungen. Ein ordnungsgemäß konstruiertes Gehäuse verhindert das Eindringen von Feuchtigkeit, bewältigt thermische Belastungen und schützt vor elektromagnetischen Störungen. Das Verständnis der Nuancen der kundenspezifischen Fertigung ermöglicht es den Teams, Gehäuse zu spezifizieren, die wichtige Infrastrukturen schützen und gleichzeitig den Endmontageprozess rationalisieren.
Die Materialauswahl (Kohlenstoff vs. Edelstahl 304/316) bestimmt die grundlegende Lebensdauer und Umweltbeständigkeit jedes industriellen Elektrogehäuses.
Die Auswahl der Materialstärke (12-Gauge vs. 14-Gauge vs. 16-Gauge) bestimmt die strukturelle Integrität unter hohen Komponentenlasten und seismischen Bedingungen.
Fortschrittliche Fertigungstechniken, insbesondere Laserschneiden, CNC-Umformung und automatisierte Foam-in-Place-Dichtung (FIPG), sind für die Erreichung der engen Toleranzen, die für hohe IP-/NEMA-Schutzarten erforderlich sind, unabdingbar.
Die tatsächlichen Kosten eines maßgefertigten Stahlschranks müssen unter Berücksichtigung der eingesparten Umbauarbeit und der geringeren Ausfallraten berechnet werden.
Bei der Anbieterbewertung müssen interne UL/NEMA-Zertifizierungsfunktionen Vorrang haben, um Compliance-Engpässe während der endgültigen Bereitstellung zu verringern.
Erfolgskriterien für ein industrielles Elektrogehäuse
Um eine erfolgreiche Gehäusebereitstellung zu definieren, muss über die grundlegenden Dimensionen hinaus geblickt werden. Aus technischer und Facility-Management-Sicht ein gelungener Industrielle Schaltschränke müssen Umweltschutz, Wärmemanagement und elektrische Erdung nahtlos integrieren. Es muss als zuverlässige Barriere dienen und gleichzeitig einen effizienten Wartungszugang und eine lange Lebensdauer der Komponenten in der Fabrikhalle ermöglichen.
Umweltschutz und NEMA/IP-Bewertungen
Industrielle Umgebungen stellen eine ständige Bedrohung für empfindliche Elektronik dar. In der Luft befindliche Partikel, ätzende chemische Dämpfe, Abwaschungen mit Hochdruckwasser und Umgebungsfeuchtigkeit führen zu einem schnellen Ausfall von Komponenten, wenn das Gehäuse beschädigt wird. Die Angabe der richtigen Schutzart ist der erste Schritt im Designprozess. Ingenieure ordnen die spezifische Betriebsumgebung den erforderlichen Standards zu, um einen angemessenen Schutz zu gewährleisten.
Eine NEMA 4X-Einstufung ist für Umgebungen, die korrosiven Abwässern ausgesetzt sind, wie Lebensmittelverarbeitungsbetriebe oder chemische Produktionsanlagen, obligatorisch. Diese Einstufung stellt sicher, dass das Gehäuse gerichteten Wasserstrahlen standhält und gleichzeitig korrosionsbeständig ist. Umgekehrt kann eine Schutzart IP67 für Anwendungen erforderlich sein, bei denen ein Risiko für vorübergehendes Untertauchen besteht. Um diese Werte zu erreichen, sind präzise Fertigung, nahtloses Schweißen und hochwertige Dichtungen erforderlich, um potenzielle Eintrittspunkte zu beseitigen.
| Bewertungsstandard- |
Schutzniveau |
Typische Anwendungs- |
und Herstellungsanforderungen |
| NEMA 12 |
Staub, herabfallender Schmutz, nicht korrosive Flüssigkeiten |
Fertigungshallen im Innenbereich |
Standarddichtung, durchgehende Schweißnähte |
| NEMA 4 |
Abspritzen, Spritzwasser, Regen |
Außenanlagen, Nassbereiche |
Wasserdichte Verschlüsse, robuste Verriegelung |
| NEMA 4X |
Korrosionsbeständigkeit, Abspritzen |
Lebensmittelverarbeitung, Chemieanlagen |
Edelstahl 304/316, FIPG |
| IP67 |
Staubdicht, zeitweiliges Untertauchen |
Extrem Outdoor, Marine |
Präzises Laserschneiden, hochbelastbare Dichtungen |
Wärmemanagement und Komponentenlayout
Die interne Wärmeerzeugung ist eine der Hauptursachen für vorzeitige elektronische Ausfälle. VFDs, SPS und Leistungstransformatoren erzeugen erhebliche thermische Lasten, die abgeführt werden müssen, um optimale Betriebstemperaturen aufrechtzuerhalten. Das Verhältnis zwischen dem Innenvolumen des Gehäuses, der Wärmeleitfähigkeit des Materials und der gesamten Wärmebelastung ist eine entscheidende Konstruktionsberechnung. Eine beengte Anordnung schränkt den Luftstrom ein und führt zu gefährlichen Hotspots, die die Lebensdauer der Geräte verkürzen.
Die Herstellungsanforderungen variieren je nach gewählter Kühlstrategie erheblich. Die passive Ableitung basiert auf der Oberfläche des Metalls und umfasst gestanzte Luftschlitze oder externe Kühlkörper, um die natürliche Konvektion zu fördern. Aktive Kühlung erfordert präzise Ausschnitte für HLK-Geräte, Wärmetauscher oder Umluftventilatoren. Diese Ausschnitte müssen in der ersten Fertigungsphase integriert werden, um die allgemeine strukturelle Integrität und IP-Schutzart des Geräts aufrechtzuerhalten.
EMI/RFI-Abschirmung und elektrische Erdung
Elektromagnetische Störungen (EMI) und Hochfrequenzstörungen (RFI) stellen ein erhebliches Risiko für die Stabilität der internen Elektronik dar und können möglicherweise zu Datenverfälschungen oder unregelmäßigen Steuersignalen führen. Industrieumgebungen sind bekanntermaßen laut, da schwere Maschinen und Hochspannungsleitungen erhebliche Störungen verursachen. Das Gehäuse fungiert als Faradayscher Käfig, um empfindliche Komponenten vor diesen unsichtbaren Bedrohungen zu schützen.
Lösungen auf Fertigungsebene sind für eine wirksame EMI/RFI-Dämpfung unerlässlich. Durchgehende Erdungsbolzen müssen direkt an das Chassis und die Türen geschweißt werden, um einen niederimpedanten Pfad zur Erde zu gewährleisten. Verzinkte Montageplatten sorgen für eine hervorragende Leitfähigkeit zur Komponentenerdung. Um die Kontinuität der Abschirmung über Nähte und Öffnungen hinweg aufrechtzuerhalten, sind häufig spezielle leitfähige Dichtungen rund um Türen und Anschlussplatten erforderlich.
Materialauswahl bei der Herstellung von Stahlgehäusen
Die Grundlage für Zuverlässigkeit Bei der Herstellung von Stahlgehäusen kommt es auf die Auswahl der geeigneten Metallurgie an. Die Wahl des Materials wirkt sich direkt auf die physikalische Leistung, die Widerstandsfähigkeit gegenüber Umwelteinflüssen und das Gesamtgewicht des Geräts aus. Ingenieure gleichen diese Faktoren mit den spezifischen Anforderungen des Installationsorts ab, um eine langfristige Rentabilität sicherzustellen.
Kohlenstoffstahl vs. Edelstahl (304 vs. 316)
Weich- oder Kohlenstoffstahl ist die gebräuchlichste und kostengünstigste Wahl für allgemeine industrielle Innenanwendungen. Es bietet eine hervorragende strukturelle Festigkeit und ist sehr gut formbar. Allerdings bietet Kohlenstoffstahl nur eine minimale inhärente Korrosionsbeständigkeit und ist ausschließlich auf robuste Oberflächenbeschichtungen angewiesen, um Rost zu verhindern. Wenn die Beschichtung während der Installation oder des Betriebs zerkratzt oder beschädigt wird, kommt es schnell zu einer Oxidation, die die Integrität des Gehäuses beeinträchtigt.
Edelstahlvarianten bieten überlegenen Eigenschutz für anspruchsvolle Umgebungen. Edelstahl vom Typ 304 ist der Standard für allgemeine Industrie- und Lebensmittelanwendungen und bietet eine hervorragende Beständigkeit gegen die meisten oxidierenden Säuren und Reinigungschemikalien. Für extreme Umgebungen, wie z. B. Schiffsanlagen oder Anlagen mit hoher Chloridbelastung, ist Edelstahl vom Typ 316 erforderlich. Der Zusatz von Molybdän zu Edelstahl 316 erhöht die Beständigkeit gegen Lochfraß und Spaltkorrosion deutlich.
Materialdicke und strukturelle Steifigkeit
Die Auswahl der Blechstärke bestimmt die strukturelle Steifigkeit des Endprodukts. Eine niedrigere Stärkezahl weist auf dickeres Metall hin. Schwere Standgeräte, die riesige Transformatoren oder Motorsteuerzentralen beherbergen, erfordern in der Regel 12-Gauge-Stahl, um das Gewicht zu tragen und Verformungen zu widerstehen. Dickere Materialien bieten außerdem eine bessere Widerstandsfähigkeit gegenüber seismischen Ereignissen und unbeabsichtigten Stößen durch Gabelstapler in der Fabrikhalle.
Bei kompakten Wandgeräten wird häufig Stahl der Stärke 14 oder 16 verwendet, um das Gewicht zu reduzieren und die Installation zu vereinfachen. Unabhängig von der Stärke konstruieren die Ingenieure das Gehäuse so, dass eine Ölablagerung auf der Platte – das Biegen oder Knallen großer flacher Flächen – verhindert wird. Dies wird durch den Einbau strategischer Biegungen, interner Versteifungen oder einer stärkeren Rückplatte bei der Montage schwerer Unterplatten erreicht.
Oberflächenbehandlungen und Korrosionsbeständigkeit
Bei Gehäusen aus Kohlenstoffstahl ist die Endbearbeitungsmethode die einzige Barriere gegen Umweltschäden. Pulverbeschichtung ist der Industriestandard und bietet eine dicke, haltbare und chemikalienbeständige Oberfläche, die die herkömmliche Nasslackierung übertrifft. Verzinkung bietet einen hervorragenden Rostschutz, kann jedoch schwierig zu überstreichen sein und bietet bei gut sichtbaren Installationen möglicherweise nicht das gewünschte ästhetische Finish.
Die Langlebigkeit einer Beschichtung hängt ausschließlich von der Oberflächenvorbereitung ab. Entscheidend sind mehrstufige Vorbehandlungsprozesse. Dabei handelt es sich um Zinkphosphatierung, Sandstrahlen oder chemisches Ätzen, um eine strukturierte Oberfläche zu erzeugen, die die mechanische Haftung der Pulverbeschichtung fördert. Das Überspringen dieser Vorbereitungsschritte führt in rauen Umgebungen zu einer schnellen Delaminierung der Beschichtung und anschließendem Metallversagen.
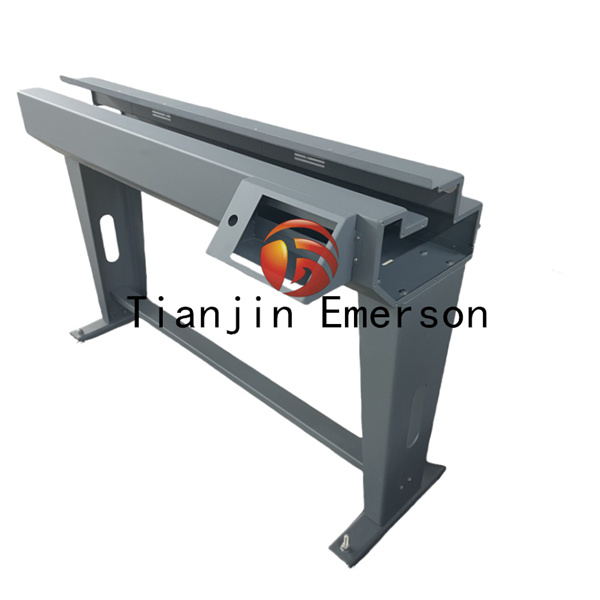
Präzisionsfertigung: Die Rolle des lasergeschnittenen Schaltschranks
Moderne Fertigungstechnologien haben die Art und Weise, wie Gehäuse gebaut werden, verändert. Der Übergang vom manuellen Scheren und Stanzen zu automatisierten Prozessen stellt sicher, dass jedes Bauteil mit höchster Präzision zusammenpasst. Diese Präzision wirkt sich direkt auf die strukturelle Zuverlässigkeit und die Umweltverträglichkeit auf der Baustelle aus.
Toleranzen und Komponentenanpassung
A Der lasergeschnittene Schaltschrank eliminiert die Toleranzstapelprobleme, die bei herkömmlichen Herstellungsmethoden auftreten. Das Laserschneiden bietet außergewöhnliche Genauigkeit und stellt sicher, dass jedes Loch, jeder Ausschnitt und jede Kante genau dort liegt, wo es das CAD-Modell vorschreibt. Dadurch entfällt die Notwendigkeit des manuellen Feilens oder Anpassens während der Montage, was stundenlange Arbeit spart.
Der Einfluss präziser, gratfreier Ausschnitte zeigt sich am deutlichsten in der Dichtigkeit des Geräts. Dichtungen benötigen eine vollkommen glatte, ebene Oberfläche, um gleichmäßig komprimiert zu werden und eine wasserdichte Abdichtung zu bilden. Scharniere und Flanschplatten müssen perfekt ausgerichtet sein, um mechanische Blockierungen oder Lücken zu vermeiden, die das Eindringen von Staub oder Wasser ermöglichen. Das Laserschneiden garantiert dieses notwendige Maß an Passform und Verarbeitung.
CNC-Biege- und Schweißintegrität
Um die flachen, lasergeschnittenen Bleche zu einer starren dreidimensionalen Struktur zu formen, sind fortschrittliche CNC-Abkantpressen erforderlich. Diese Maschinen sorgen für gleichmäßige Biegeradien über die gesamte Länge des Metalls, was für die Aufrechterhaltung der strukturellen Steifigkeit und die Sicherstellung, dass die Türen direkt am Rahmen schließen, von entscheidender Bedeutung ist. Inkonsistente Biegungen führen zu verzogenen Platten und beeinträchtigten Dichtungen, die bei Feldinspektionen scheitern.
Schweißmethoden spielen eine entscheidende Rolle bei der Aufrechterhaltung der NEMA/IP-Bewertungen. Beim kontinuierlichen Nahtschweißen im WIG- oder MIG-Verfahren entsteht eine feste, undurchdringliche Verbindung, die das Eindringen von Feuchtigkeit verhindert. Punktschweißen ist zwar schneller, hinterlässt jedoch Lücken zwischen den Schweißnähten, die mit Dichtmitteln gefüllt werden müssen, wodurch im Laufe der Zeit potenzielle Fehlerstellen entstehen. Hochwertiges, kontinuierliches Schweißen ist das Markenzeichen eines professionellen Fertigungspartners.
Automatisierte Foam-in-Place-Dichtung (FIPG) im Vergleich zu manuellen Streifendichtungen
Die Methode zum Anbringen der Dichtungen hat erheblichen Einfluss auf die langfristige Umweltbeständigkeit des Gehäuses. Von Hand angebrachte Neoprenstreifendichtungen sind anfällig für menschliches Versagen. Die Verbindungsstellen, an denen die Streifen zusammentreffen, lösen sich häufig im Laufe der Zeit, sodass Wasser und Staub direkt in das Gehäuse eindringen und interne Komponenten zerstören können.
Die automatisierte Polyurethan-Foam-in-Place-Dichtung (FIPG) löst dieses Problem. Ein Roboterspender trägt eine kontinuierliche Raupe flüssigen Polyurethans in den Türkanal auf, der sich dann ausdehnt und zu einer nahtlosen, hochelastischen Schaumdichtung aushärtet. FIPG sorgt für eine fugenfreie Dichtung, die einer Zersetzung widersteht, ihren Druckverformungsrest über Tausende von Türzyklen hinweg beibehält und Hochdruckwasser unter Waschbedingungen standhält.
Maßgefertigter Stahlschrank vs. Standardgehäuse: Bewertung des Gesamtwerts
Bei der Beschaffung von Gehäusen greifen Beschaffungsteams aufgrund der vermeintlich geringeren Vorabkosten häufig auf handelsübliche Standardeinheiten zurück. Eine umfassende Analyse der finanziellen und betrieblichen Kompromisse zeigt häufig, dass die maßgeschneiderte Fertigung einen überlegenen Gesamtwert bietet und die Projektreibung während der Integrationsphase verringert.
Vorabkosten vs. Änderungsaufwand
Der Aufkleberpreis einer handelsüblichen Einheit spiegelt selten die endgültigen Installationskosten wider. Die Integration von Standardgehäusen erfordert einen erheblichen internen Arbeitsaufwand für das Bohren, Schneiden und Gewindeschneiden von Löchern für Drucktasten, Leitungen und Kühleinheiten. Diese manuelle Änderung birgt das Risiko, dass beschädigte Einheiten verschrottet werden, wenn ein Fehler gemacht wird, und beeinträchtigt unweigerlich die werkseitige Lackierung, sodass das Rohmetall dem Rost ausgesetzt ist.
Beschaffung eines Durch den maßgeschneiderten Stahlschrank wird dieser Arbeitsaufwand von der kostspieligen Integrationsebene zurück zum Hersteller verlagert. Der Hersteller liefert eine Einheit, die vollständig für die Komponentenbestückung bereit ist und in der alle Ausschnitte, Abstandshalter und Montageteile perfekt positioniert sind. Dies verkürzt die Gesamtmontagezeit drastisch und ermöglicht es hochqualifizierten Elektrikern, sich auf die Verkabelung statt auf die Metallbearbeitung zu konzentrieren.
Ergonomie, Zugang und Modularität
Kundenspezifische Konstruktionsdesigns bieten langfristige Wartungsvorteile, die Standardgeräte nicht bieten können. Ingenieure legen Funktionen fest, die die Ergonomie und Zugänglichkeit für Außendiensttechniker verbessern. Aushebbare Scharniere ermöglichen das vollständige Entfernen der Türen bei komplexen Verkabelungsarbeiten. Modulare Flanschplatten vereinfachen die Kabelführung und zukünftige Erweiterungen, ohne dass Änderungen vor Ort erforderlich sind.
Dreipunkt-Verriegelungssysteme sorgen für eine sichere, gleichmäßige Kompression über die gesamte Türdichtung, während integrierte Sichtfenster es dem Bediener ermöglichen, interne Anzeigen zu überwachen, ohne das Gehäuse zu öffnen und Komponenten der Umgebung auszusetzen. Diese kundenspezifischen Funktionen reduzieren Wartungsausfallzeiten und verbessern die Betriebssicherheit für das Anlagenpersonal.
Skalierbarkeit für die Massenproduktion
Die Zusammenarbeit mit einem Hersteller für standardisierte kundenspezifische Designs ermöglicht erhebliche Skaleneffekte bei Großserienproduktionen. Sobald die ersten Entwicklungs- und Prototyping-Phasen abgeschlossen sind, produziert der Hersteller schnell und konsistent identische Einheiten und sorgt so für Einheitlichkeit bei groß angelegten Einsätzen.
Ein starker Fertigungspartner bietet technische Unterstützung beim Design-for-Manufacturability (DFM). Durch die Analyse des Designs schlagen sie geringfügige Änderungen vor – etwa die Standardisierung von Biegeradien oder die Konsolidierung von Teilen –, die Materialverschwendung und Bearbeitungszeit reduzieren und letztendlich die Stückkosten über die Lebensdauer der Produktlinie senken.
Implementierungsrisiken bei der Beschaffung eines Blechgehäuses
Die Steuerung des Beschaffungs- und Herstellungsprozesses birgt inhärente Risiken. Störungen in der Lieferkette, Fehler bei der Qualitätskontrolle und Compliance-Probleme bringen Projekte zum Scheitern und treiben die Budgets in die Höhe. Durch die frühzeitige Erkennung dieser Fallstricke können Teams wirksame Abhilfestrategien implementieren, bevor Bestellungen unterzeichnet werden.
Lieferketten- und Lieferzeitvolatilität
Wenn man sich auf Hersteller verlässt, die kritische Schritte des Herstellungsprozesses auslagern, führt dies zu erheblichen Schwankungen bei den Lieferzeiten. Wenn ein Lieferant Rohgehäuse zur Pulverbeschichtung oder zum Spezialschweißen an einen Drittanbieter schicken muss, wirkt sich jede Verzögerung auf der Ebene des Subunternehmers direkt auf den endgültigen Liefertermin aus. Auch die Verfügbarkeit von Rohstahl führt zu unvorhersehbaren Verzögerungen.
Um dieses Risiko zu mindern, verlangen Sie von den Herstellern den Nachweis der vertikalen Integration. Ein Anbieter, der Laserschneiden, CNC-Biegen, kontinuierliches Schweißen und automatisierte Pulverbeschichtung im eigenen Haus verwaltet, behält die vollständige Kontrolle über seinen Produktionsplan. Diese vertikale Integration ist unerlässlich, um eine zuverlässige und pünktliche Lieferung kritischer Infrastrukturkomponenten sicherzustellen.
Zertifizierungs- und Compliance-Fehler
Bereitstellen eines Ein Gehäuse aus Blech , das die erforderlichen gesetzlichen Standards nicht erfüllt, stellt ein ernstes Betriebsrisiko dar. Das Nichtbestehen der UL 508A-, CE- oder spezifischen NEMA-Prüfungen führt zu abgelehnten Installationen, erzwungenen Neukonstruktionen und erheblichen Projektverzögerungen. Die Konformität muss vom ersten Tag an in das Produkt integriert werden.
Minimieren Sie dieses Risiko, indem Sie einen strukturierten Auditprozess für potenzielle Hersteller befolgen:
Überprüfen Sie die aktive ISO 9001-Zertifizierung für Qualitätsmanagementsysteme.
Fordern Sie eine Dokumentation früherer UL 508A- oder NEMA-Compliance-Projekte an.
Überprüfen Sie die hauseigenen Testmöglichkeiten wie Salznebelkammern oder Wassereintrittsstationen.
Überprüfen Sie die Verfahren zur Materialrückverfolgbarkeit für Edelstahlsorten.
Führen Sie einen physischen oder virtuellen Rundgang durch ihre Schweiß- und Endbearbeitungsabteilungen durch.
Abschluss
Starten Sie eine technische Beratung mit einem vertikal integrierten Fertigungspartner, um Ihre spezifischen Umwelt- und Wärmemanagementherausforderungen zu prüfen.
Fordern Sie einen Prototypenlauf an, um Komponentenpassung, Kabelführung und Kühlstrategien zu validieren, bevor Sie mit der vollständigen Produktion beginnen.
Führen Sie ein Betriebsaudit potenzieller Partner durch, um deren interne Fertigung, automatisierte Dichtungsfähigkeiten und Qualitätskontrollprozesse zu überprüfen.
Standardisieren Sie Ihre individuellen Gehäusedesigns, um Skaleneffekte zu nutzen und die langfristigen Beschaffungskosten zu senken.
FAQ
F: Was ist die Standardvorlaufzeit für die Herstellung kundenspezifischer Stahlgehäuse?
A: Die Lieferzeiten variieren je nach Designkomplexität, Rohstoffverfügbarkeit und spezifischen Endbearbeitungsanforderungen. Vertikal integrierte Hersteller liefern kundenspezifische Prototypen in der Regel innerhalb von 3 bis 5 Wochen, während vollständige Produktionsläufe 6 bis 8 Wochen dauern. Ausgelagerte Endbearbeitungen oder spezielle Edelstahlgüten verlängern diese Fristen.
F: Wie verbessert ein lasergeschnittener Schaltschrank die Einhaltung der NEMA-Bewertung?
A: Das Laserschneiden sorgt für außergewöhnliche Kantenpräzision und eliminiert Grate, sodass perfekt ebene Oberflächen gewährleistet sind. Dadurch können die Dichtungen gleichmäßig sitzen und gleichmäßig um Türen und Ausschnitte herum komprimiert werden, wodurch mikroskopisch kleine Lücken vermieden werden, die zum Eindringen von Wasser und Staub führen, wodurch hohe NEMA-Bewertungen gewährleistet werden.
F: Wann sollte ich für ein industrielles Elektrogehäuse Edelstahl 316 statt 304 wählen?
A: Geben Sie Edelstahl 316 an, wenn das Gehäuse Umgebungen mit hohem Chloridgehalt ausgesetzt ist, wie z. B. Küsteninstallationen, Offshore-Plattformen oder Einrichtungen, in denen aggressive chemische Abwaschungen eingesetzt werden. Das zugesetzte Molybdän in 316 verhindert starke Lochfraß- und Spaltkorrosion.
F: Warum wird die Foam-in-Place-Dichtung (FIPG) gegenüber manuellen Streifendichtungen bevorzugt?
A: FIPG wird als Flüssigkeit aufgetragen, die sich zu einem kontinuierlichen, nahtlosen Schaum ausdehnt. Dadurch entfallen die anfälligen Eckverbindungen, die bei manuellen Streifendichtungen auftreten. FIPG bietet eine überlegene Haltbarkeit, eine bessere Druckverformungsresterholung und eine stärkere Haftung auf der Metalloberfläche.
F: Kann ein kundenspezifischer Blechgehäusekasten vom Hersteller UL-zertifiziert werden?
A: Ja, wenn der Hersteller eine nach UL 508A zertifizierte Schalttafelwerkstatt betreibt, bringt er das UL-Etikett direkt auf dem kundenspezifischen Gehäuse an. Dadurch wird sichergestellt, dass das physische Gehäuse den Sicherheitsstandards entspricht, was die endgültige Zertifizierung bei der Integration interner elektrischer Komponenten vereinfacht.
F: Was ist die haltbarste Beschichtung für einen maßgefertigten Stahlschrank aus Kohlenstoffstahl?
A: Eine mehrstufige Vorbehandlung und anschließende hochwertige Polyester-Pulverbeschichtung sorgen für eine hervorragende Haltbarkeit. Für eine extreme industrielle Widerstandsfähigkeit erhöht das Auftragen einer zinkreichen Epoxidgrundierung unter der Polyester-Deckschicht die Schlagfestigkeit deutlich und verhindert die Ausbreitung von Rost, wenn die Oberfläche zerkratzt wird.


