صنعتی کنٹرول کیبنٹ تباہ کن برقی ناکامیوں، ماحولیاتی آلودگی، اور مہنگی سہولت ڈاؤن ٹائم کے خلاف دفاع کی آخری لائن کے طور پر کام کرتی ہے۔ جب حساس پروگرامیبل لاجک کنٹرولرز (PLCs)، متغیر فریکوئنسی ڈرائیوز (VFDs)، اور بھاری ٹرانسفارمرز سخت فیکٹری کے فرش یا بیرونی عناصر کے سامنے آتے ہیں، تو ان کی رہائش کی ساختی اور ماحولیاتی سالمیت ایک سخت آپریشنل ترجیح بن جاتی ہے۔ معیاری، آف دی شیلف انکلوژرز پر انحصار کرنا اکثر انجینئروں کو ایک کونے میں لے جانے پر مجبور کرتا ہے۔ انٹیگریشن فلور پر ان معیاری اکائیوں میں ترمیم کرنے سے ساختی سالمیت پر سمجھوتہ ہوتا ہے، ضروری حفاظتی سرٹیفیکیشنز کو باطل کر دیا جاتا ہے، اور لیبر کے پوشیدہ اخراجات متعارف کرائے جاتے ہیں جو پروجیکٹ کی ٹائم لائنز کو پٹڑی سے اتار دیتے ہیں۔
طویل مدتی وشوسنییتا کو یقینی بنانے کے لیے، سہولت مینیجرز اور الیکٹریکل انجینئرز کو سخت معیار کی بنیاد پر اپنی مرضی کے مطابق فیبریکیشن پارٹنرز کا جائزہ لینا چاہیے۔ مادی مہارت، مینوفیکچرنگ کی درستگی، اور تعمیل کی صلاحیتیں بنیادی ضروریات ہیں۔ ایک مناسب طریقے سے انجینئرڈ ہاؤسنگ نمی کے داخلے کو روکتا ہے، تھرمل بوجھ کا انتظام کرتا ہے، اور برقی مقناطیسی مداخلت سے حفاظت کرتا ہے۔ کسٹم فیبریکیشن کی باریکیوں کو سمجھنا ٹیموں کو ان انکلوژرز کی وضاحت کرنے کی اجازت دیتا ہے جو حتمی اسمبلی کے عمل کو ہموار کرتے ہوئے اہم انفراسٹرکچر کی حفاظت کرتے ہیں۔
مواد کا انتخاب (کاربن بمقابلہ 304/316 سٹینلیس) کسی بھی صنعتی برقی دیوار کی بنیادی عمر اور ماحولیاتی لچک کا تعین کرتا ہے۔
میٹریل گیج کا انتخاب (12-گیج بمقابلہ 14-گیج بمقابلہ 16-گیج) بھاری اجزاء کے بوجھ اور زلزلہ کے حالات میں ساختی سالمیت کا حکم دیتا ہے۔
اعلی درجے کی مینوفیکچرنگ تکنیک، خاص طور پر لیزر کٹنگ، CNC کی تشکیل، اور خودکار فوم ان پلیس گیسکیٹنگ (FIPG)، اعلی-IP/NEMA درجہ بندیوں کے لیے درکار سخت رواداری کو حاصل کرنے کے لیے غیر گفت و شنید ہیں۔
اپنی مرضی کے مطابق سٹیل کیبنٹ کی حقیقی قیمت کا شمار ترمیمی لیبر کو ختم کرنے اور ناکامی کی شرح میں کمی کے ذریعے کیا جانا چاہیے۔
حتمی تعیناتی کے دوران تعمیل کی رکاوٹوں کو کم کرنے کے لیے وینڈر کی تشخیص کو اندرون خانہ UL/NEMA سرٹیفیکیشن کی صلاحیتوں کو ترجیح دینی چاہیے۔
صنعتی الیکٹریکل انکلوژر کے لیے کامیابی کا معیار
ایک کامیاب انکلوژر تعیناتی کی تعریف کرنے کے لیے بنیادی جہتوں سے آگے دیکھنے کی ضرورت ہے۔ انجینئرنگ اور سہولت کے انتظام کے نقطہ نظر سے، ایک کامیاب صنعتی الیکٹریکل انکلوژر کو بغیر کسی رکاوٹ کے ماحولیاتی تحفظ، تھرمل مینجمنٹ، اور برقی بنیادوں کو مربوط کرنا چاہیے۔ فیکٹری کے فرش پر موثر دیکھ بھال تک رسائی اور اجزاء کی لمبی عمر کی اجازت دیتے ہوئے اسے ایک قابل اعتماد رکاوٹ کے طور پر کام کرنا چاہیے۔
ماحولیاتی تحفظ اور NEMA/IP درجہ بندی
صنعتی ماحول حساس الیکٹرونکس کے لیے مسلسل خطرات کا ایک سلسلہ پیش کرتا ہے۔ اگر انکلوژر سے سمجھوتہ کیا جاتا ہے تو ہوا سے چلنے والے ذرات، سنکنرن کیمیائی بخارات، ہائی پریشر واٹر واش ڈاون، اور محیط نمی تیزی سے اجزاء کی ناکامی کا سبب بنتی ہے۔ صحیح تحفظ کی درجہ بندی کی وضاحت ڈیزائن کے عمل میں پہلا قدم ہے۔ انجینئرز مناسب تحفظ کو یقینی بنانے کے لیے مخصوص آپریشنل ماحول کو مطلوبہ معیارات کے مطابق نقشہ بناتے ہیں۔
NEMA 4X کی درجہ بندی ایسے ماحول کے لیے لازمی ہے جن کو دھونے سے روکا جاتا ہے، جیسے کہ فوڈ پروسیسنگ پلانٹس یا کیمیائی مینوفیکچرنگ سہولیات۔ یہ درجہ بندی اس بات کو یقینی بناتی ہے کہ انکلوژر سنکنرن کے خلاف مزاحمت کرتے ہوئے ہدایت شدہ پانی کے طیاروں کا مقابلہ کرے۔ اس کے برعکس، ایسی ایپلیکیشنز کے لیے IP67 کی درجہ بندی درکار ہو سکتی ہے جہاں عارضی طور پر ڈوب جانا خطرہ ہو۔ ان ریٹنگز کو حاصل کرنے کے لیے کسی بھی ممکنہ داخلی پوائنٹس کو ختم کرنے کے لیے قطعی ساخت، ہموار ویلڈنگ، اور اعلیٰ معیار کی گیسکیٹنگ کا مطالبہ کیا جاتا ہے۔
| درجہ بندی معیاری |
تحفظ کی سطح کی |
عام ایپلی کیشن |
فیبریکیشن کی ضرورت |
| NEMA 12 |
دھول، گرنے والی گندگی، غیر corrosive مائع |
انڈور مینوفیکچرنگ فرش |
معیاری gasketing، مسلسل welds |
| NEMA 4 |
Hosedown، splashing پانی، بارش |
بیرونی تنصیبات، واش ڈاون ایریاز |
واٹر ٹائٹ سیل، مضبوط لیچنگ |
| NEMA 4X |
سنکنرن مزاحمت، hosedown |
فوڈ پروسیسنگ، کیمیکل پلانٹس |
304/316 سٹینلیس سٹیل، FIPG |
| IP67 |
دھول سے تنگ، عارضی ڈوبنا |
انتہائی بیرونی، سمندری |
صحت سے متعلق لیزر کٹنگ، ہیوی ڈیوٹی سیل |
تھرمل مینجمنٹ اور اجزاء کی ترتیب
اندرونی گرمی کی پیداوار قبل از وقت الیکٹرانک ناکامی کی ایک بنیادی وجہ ہے۔ VFDs، PLCs، اور پاور ٹرانسفارمرز اہم تھرمل بوجھ پیدا کرتے ہیں جو زیادہ سے زیادہ آپریٹنگ درجہ حرارت کو برقرار رکھنے کے لیے ختم کرنا ضروری ہے۔ انکلوژر کے اندرونی حجم، مواد کی تھرمل چالکتا، اور گرمی کے کل بوجھ کے درمیان تعلق ڈیزائن کا ایک اہم حساب ہے۔ ایک تنگ ترتیب ہوا کے بہاؤ کو محدود کرتی ہے، جس سے خطرناک گرم مقامات ہوتے ہیں جو آلات کی عمر کو کم کرتے ہیں۔
ٹھنڈک کی منتخب کردہ حکمت عملی کی بنیاد پر من گھڑت ضروریات نمایاں طور پر مختلف ہوتی ہیں۔ غیر فعال کھپت دھات کی سطح کے رقبے پر انحصار کرتی ہے اور قدرتی نقل و حرکت کی حوصلہ افزائی کے لیے اسٹیمپڈ لوورز یا بیرونی ہیٹ سنک کو شامل کرتی ہے۔ فعال کولنگ کے لیے HVAC یونٹس، ہیٹ ایکسچینجرز، یا جبری ایئر پنکھے کے لیے قطعی کٹ آؤٹ کی ضرورت ہوتی ہے۔ یونٹ کی مجموعی ساختی سالمیت اور IP درجہ بندی کو برقرار رکھنے کے لیے ان کٹ آؤٹس کو ابتدائی فیبریکیشن مرحلے کے دوران مربوط کیا جانا چاہیے۔
EMI/RFI شیلڈنگ اور الیکٹریکل گراؤنڈنگ
برقی مقناطیسی مداخلت (EMI) اور ریڈیو فریکوئنسی مداخلت (RFI) اندرونی الیکٹرانکس کے استحکام کے لیے شدید خطرات لاحق ہیں، ممکنہ طور پر ڈیٹا کی خرابی یا بے ترتیب کنٹرول سگنلز کا سبب بنتے ہیں۔ بھاری مشینری اور ہائی وولٹیج لائنیں اہم مداخلت پیدا کرنے کے ساتھ صنعتی ماحول بدنام زمانہ شور والا ہے۔ ان پوشیدہ خطرات سے حساس اجزاء کو بچانے کے لیے دیوار فیراڈے پنجرے کا کام کرتی ہے۔
فیبریکیشن سطح کے حل موثر EMI/RFI کشینشن کے لیے ضروری ہیں۔ زمین پر کم رکاوٹ والے راستے کو یقینی بنانے کے لیے مسلسل گراؤنڈنگ سٹڈز کو براہ راست چیسس اور دروازوں پر ویلڈ کیا جانا چاہیے۔ زنک چڑھایا بڑھتے ہوئے پلیٹیں جزو گراؤنڈ کے لیے بہترین چالکتا فراہم کرتی ہیں۔ سیون اور سوراخوں میں حفاظتی تسلسل کو برقرار رکھنے کے لیے اکثر دروازوں اور غدود کی پلیٹوں کے ارد گرد خصوصی کنڈکٹیو گسکیٹ کی ضرورت ہوتی ہے۔
اسٹیل انکلوژر فیبریکیشن میں مواد کا انتخاب
قابل اعتماد کی بنیاد سٹیل کی دیوار کی تعمیر مناسب دھات کاری کے انتخاب میں مضمر ہے۔ مواد کا انتخاب یونٹ کی جسمانی کارکردگی، ماحولیاتی لچک اور مجموعی وزن پر براہ راست اثر ڈالتا ہے۔ انجینئر ان عوامل کو تنصیب کی جگہ کے مخصوص مطالبات کے خلاف متوازن رکھتے ہیں تاکہ طویل مدتی عملداری کو یقینی بنایا جا سکے۔
کاربن اسٹیل بمقابلہ سٹینلیس اسٹیل (304 بمقابلہ 316)
ہلکا یا کاربن سٹیل عام انڈور صنعتی ایپلی کیشنز کے لیے سب سے عام اور سرمایہ کاری مؤثر انتخاب ہے۔ یہ بہترین ساختی طاقت پیش کرتا ہے اور انتہائی قابل شکل ہے۔ تاہم، کاربن اسٹیل کم سے کم موروثی سنکنرن مزاحمت پیش کرتا ہے اور زنگ کو روکنے کے لیے مکمل طور پر مضبوط سطح کی کوٹنگز پر انحصار کرتا ہے۔ اگر تنصیب یا آپریشن کے دوران کوٹنگ کھرچ جاتی ہے یا اس سے سمجھوتہ کیا جاتا ہے، تو آکسیکرن تیزی سے ہوتا ہے، جس سے دیوار کی سالمیت پر سمجھوتہ ہوتا ہے۔
سٹینلیس سٹیل کی مختلف حالتیں مطالبہ کرنے والے ماحول کے لیے اعلیٰ موروثی تحفظ فراہم کرتی ہیں۔ ٹائپ 304 سٹینلیس سٹیل عام صنعتی اور فوڈ گریڈ ایپلی کیشنز کے لیے معیاری ہے، جو زیادہ تر آکسیڈائزنگ ایسڈز اور کلیننگ کیمیکلز کے لیے بہترین مزاحمت پیش کرتا ہے۔ انتہائی ماحول کے لیے، جیسے سمندری تنصیبات یا زیادہ کلورائیڈ کی نمائش والی سہولیات، ٹائپ 316 سٹینلیس سٹیل کی ضرورت ہے۔ 316 سٹینلیس میں مولیبڈینم کا اضافہ اس کی گڑھے اور کریائس سنکنرن کے خلاف مزاحمت کو نمایاں طور پر بڑھاتا ہے۔
میٹریل گیج اور ساختی سختی
شیٹ میٹل گیج کا انتخاب حتمی مصنوعات کی ساختی سختی کا حکم دیتا ہے۔ کم گیج نمبر موٹی دھات کی نشاندہی کرتا ہے۔ بھاری فرش پر کھڑے یونٹس جن میں بڑے پیمانے پر ٹرانسفارمرز یا موٹر کنٹرول سینٹرز ہوتے ہیں وزن کو سہارا دینے اور اخترتی کے خلاف مزاحمت کے لیے عام طور پر 12 گیج اسٹیل کی ضرورت ہوتی ہے۔ موٹا مواد بھی زلزلے کے واقعات اور فیکٹری کے فرش پر فورک لفٹوں کے حادثاتی اثرات کے خلاف بہتر مزاحمت فراہم کرتا ہے۔
کومپیکٹ وال ماونٹڈ یونٹ وزن کم کرنے اور تنصیب میں آسانی کے لیے اکثر 14-گیج یا 16-گیج اسٹیل کا استعمال کرتے ہیں۔ گیج سے قطع نظر، انجینئرز پینل آئل کیننگ کو روکنے کے لیے دیوار کو ڈیزائن کرتے ہیں۔ یہ بھاری ذیلی پینلز کو نصب کرتے وقت اسٹریٹجک موڑ، اندرونی سٹفنرز، یا بھاری گیج بیک پلیٹ کو شامل کرکے حاصل کیا جاتا ہے۔
سطحی علاج اور سنکنرن مزاحمت
کاربن اسٹیل انکلوژرز کے لیے، فنشنگ کا طریقہ کار ماحولیاتی انحطاط کے خلاف واحد رکاوٹ ہے۔ پاؤڈر کوٹنگ صنعت کا معیار ہے، جو ایک موٹی، پائیدار، اور کیمیائی طور پر مزاحم فنش فراہم کرتی ہے جو روایتی گیلی پینٹنگ کو بہتر کرتی ہے۔ Galvanizing بہترین زنگ سے تحفظ فراہم کرتا ہے لیکن پینٹ کرنا مشکل ہو سکتا ہے اور ہو سکتا ہے کہ زیادہ مرئی تنصیبات کے لیے مطلوبہ جمالیاتی تکمیل فراہم نہ کرے۔
کسی بھی کوٹنگ کی لمبی عمر کا انحصار سطح کی تیاری پر ہوتا ہے۔ ملٹی اسٹیج پری ٹریٹمنٹ کے عمل اہم ہیں۔ اس میں زنک فاسفیٹنگ، سینڈ بلاسٹنگ، یا کیمیکل اینچنگ شامل ہے تاکہ بناوٹ والی سطح بنائی جا سکے جو پاؤڈر کوٹ کے مکینیکل چپکنے کو فروغ دیتی ہے۔ تیاری کے ان مراحل کو چھوڑنا سخت ماحول میں کوٹنگ کی تیزی سے ڈیلامینیشن اور اس کے نتیجے میں دھات کی ناکامی کا باعث بنتا ہے۔
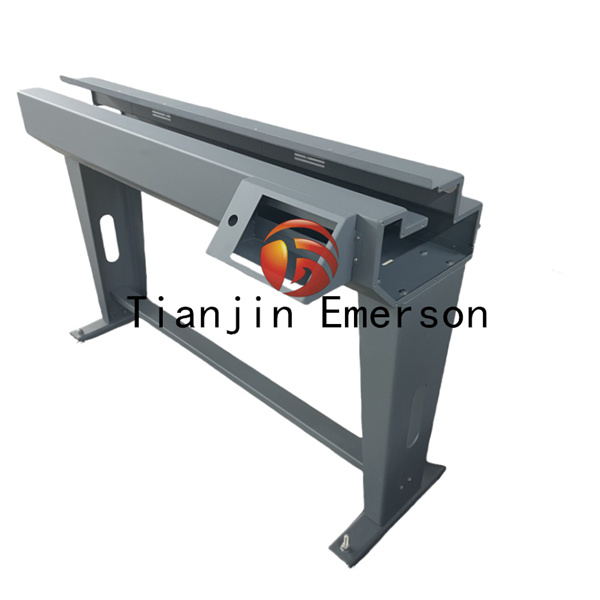
صحت سے متعلق مینوفیکچرنگ: لیزر کٹ کنٹرول کابینہ کا کردار
جدید فیبریکیشن ٹیکنالوجیز نے انکلوژرز کی تعمیر کو تبدیل کر دیا ہے۔ دستی شیئرنگ اور پنچنگ سے خودکار عمل میں منتقلی اس بات کو یقینی بناتی ہے کہ ہر جزو عین درستگی کے ساتھ فٹ بیٹھتا ہے۔ یہ درستگی کام کی جگہ پر ساختی اعتبار اور ماحولیاتی سگ ماہی کا براہ راست ترجمہ کرتی ہے۔
رواداری اور اجزاء کی فٹمنٹ
اے لیزر کٹ کنٹرول کابینہ رواداری کے اسٹیک اپ کے مسائل کو ختم کرتی ہے جو روایتی مینوفیکچرنگ طریقوں کو متاثر کرتی ہے۔ لیزر کٹنگ غیر معمولی درستگی فراہم کرتی ہے، اس بات کو یقینی بناتی ہے کہ ہر سوراخ، کٹ آؤٹ، اور کنارے بالکل وہی جگہ ہے جہاں CAD ماڈل حکم دیتا ہے۔ اس سے اسمبلی کے دوران دستی فائلنگ یا ایڈجسٹمنٹ کی ضرورت ختم ہوجاتی ہے، مزدوری کے اوقات کی بچت ہوتی ہے۔
قطعی، burr سے پاک کٹ آؤٹ کا اثر یونٹ کی سیلنگ سالمیت میں سب سے زیادہ واضح ہے۔ گسکیٹ کو یکساں طور پر سکیڑنے اور واٹر ٹائٹ سیل بنانے کے لیے بالکل ہموار، چپٹی سطح کی ضرورت ہوتی ہے۔ قلابے اور غدود کی پلیٹوں کو مکینیکل بائنڈنگ یا خالی جگہوں کو روکنے کے لیے بالکل سیدھ میں لانا چاہیے جو دھول یا پانی کو داخل ہونے دیتے ہیں۔ لیزر کٹنگ اس ضروری سطح کے فٹ اور ختم کی ضمانت دیتی ہے۔
CNC موڑنے اور ویلڈنگ کی سالمیت
فلیٹ لیزر کٹ شیٹس کو ایک سخت سہ جہتی ڈھانچے میں بنانے کے لیے اعلی درجے کی CNC پریس بریک کی ضرورت ہوتی ہے۔ یہ مشینیں دھات کی پوری لمبائی میں مسلسل موڑنے والے ریڈی کو برقرار رکھتی ہیں، جو ساختی سختی کو برقرار رکھنے اور اس بات کو یقینی بنانے کے لیے ضروری ہے کہ دروازے فریم کے خلاف بالکل بند ہوں۔ متضاد موڑ خراب پینلز اور سمجھوتہ شدہ مہروں کا باعث بنتے ہیں جو فیلڈ انسپکشن میں ناکام رہتے ہیں۔
ویلڈنگ کے طریقے NEMA/IP کی درجہ بندی کو برقرار رکھنے میں اہم کردار ادا کرتے ہیں۔ ٹی آئی جی یا ایم آئی جی کے عمل کا استعمال کرتے ہوئے مسلسل سیون ویلڈنگ ایک ٹھوس، ناقابل تسخیر جوڑ بناتی ہے جو نمی کے داخلے کو روکتی ہے۔ اسپاٹ ویلڈنگ، تیز ہونے کے ساتھ ساتھ، ویلڈز کے درمیان خلاء کو چھوڑ دیتی ہے جنہیں سیلانٹس سے بھرنا ضروری ہے، جو وقت کے ساتھ ساتھ ناکامی کے ممکنہ پوائنٹس بناتا ہے۔ اعلیٰ معیار کی مسلسل ویلڈنگ ایک پیشہ ور فیبریکیشن پارٹنر کی پہچان ہے۔
خودکار فوم ان پلیس گیسکیٹنگ (FIPG) بمقابلہ مینوئل سٹرپ گاسکیٹ
گسکیٹ لگانے کے لیے استعمال ہونے والا طریقہ انکلوژر کی طویل مدتی ماحولیاتی مزاحمت کو نمایاں طور پر متاثر کرتا ہے۔ ہاتھ سے لگائی گئی نیوپرین سٹرپ گسکیٹ انسانی غلطی کا شکار ہیں۔ وہ جوڑ جہاں سٹرپس ملتے ہیں اکثر وقت کے ساتھ الگ ہو جاتے ہیں، پانی اور دھول کے لیے کابینہ میں داخل ہونے اور اندرونی اجزاء کو تباہ کرنے کے لیے براہ راست راستہ بناتے ہیں۔
خودکار پولی یوریتھین فوم ان پلیس گیسکیٹنگ (FIPG) اس مسئلے کو حل کرتی ہے۔ ایک روبوٹک ڈسپنسر ڈور چینل میں مائع پولیوریتھین کی ایک مسلسل مالا لگاتا ہے، جو پھر پھیلتا ہے اور ایک ہموار، انتہائی لچکدار فوم گسکیٹ میں ٹھیک ہو جاتا ہے۔ FIPG ایک جوائنٹ فری مہر کو یقینی بناتا ہے جو انحطاط کے خلاف مزاحمت کرتا ہے، ہزاروں دروازے کے چکروں پر اپنے کمپریشن کو برقرار رکھتا ہے، اور دھونے کے حالات میں ہائی پریشر والے پانی کو برداشت کرتا ہے۔
کسٹم اسٹیل کیبنٹ بمقابلہ آف دی شیلف: کل قدر کا اندازہ لگانا
انکلوژرز کی خریداری کرتے وقت، پروکیورمنٹ ٹیمیں پہلے سے کم قیمتوں کی وجہ سے اکثر معیاری آف دی شیلف یونٹس کو ڈیفالٹ کرتی ہیں۔ مالیاتی اور آپریشنل تجارتی معاہدوں کا ایک جامع تجزیہ اکثر یہ ظاہر کرتا ہے کہ کسٹم فیبریکیشن بہتر مجموعی قیمت فراہم کرتا ہے اور انضمام کے مرحلے کے دوران پروجیکٹ کی رگڑ کو کم کرتا ہے۔
پیشگی لاگت بمقابلہ ترمیمی لیبر
آف دی شیلف یونٹ کی اسٹیکر کی قیمت شاذ و نادر ہی اس کی آخری نصب شدہ لاگت کی عکاسی کرتی ہے۔ معیاری دیواروں کو مربوط کرنے کے لیے پش بٹن، نالیوں اور کولنگ یونٹس کے لیے سوراخ کرنے، کاٹنے اور ٹیپ کرنے کے لیے اہم اندرونی مشقت کی ضرورت ہوتی ہے۔ اس دستی ترمیم میں اگر کوئی غلطی ہو جاتی ہے تو خراب شدہ یونٹوں کو ختم کرنے کا خطرہ ہوتا ہے، اور یہ لامحالہ فیکٹری کے پینٹ کی تکمیل سے سمجھوتہ کرتا ہے، جس سے خام دھات کو زنگ لگ جاتا ہے۔
خریدنا a کسٹم اسٹیل کیبنٹ اس لیبر کو اعلی قیمت والے انضمام کی منزل سے واپس مینوفیکچرر کو منتقل کر دیتی ہے۔ فیبریکیٹر ایک ایسا یونٹ فراہم کرتا ہے جو جزو کی آبادی کے لیے مکمل طور پر تیار ہے، جس میں تمام کٹ آؤٹ، اسٹینڈ آف، اور بڑھتے ہوئے ہارڈویئر بالکل ٹھیک پوزیشن میں ہیں۔ یہ مجموعی طور پر اسمبلی کے وقت کو کافی حد تک کم کرتا ہے اور انتہائی ہنر مند الیکٹریشنز کو دھاتی کام کرنے کے بجائے وائرنگ پر توجہ دینے کی اجازت دیتا ہے۔
ایرگونومکس، رسائی، اور ماڈیولرٹی
حسب ضرورت ساختی ڈیزائن طویل مدتی دیکھ بھال کے فوائد پیش کرتے ہیں جو معیاری یونٹس سے میل نہیں کھا سکتے۔ انجینئرز ایسی خصوصیات بیان کرتے ہیں جو فیلڈ ٹیکنیشنز کے لیے ergonomics اور رسائی کو بہتر بناتے ہیں۔ وائرنگ کے پیچیدہ کاموں کے دوران لفٹ آف قبضے دروازے کو مکمل طور پر ہٹانے کی اجازت دیتے ہیں۔ ماڈیولر غدود پلیٹیں فیلڈ میں ترمیم کی ضرورت کے بغیر کیبل روٹنگ اور مستقبل کی توسیع کو آسان بناتی ہیں۔
تھری پوائنٹ لیچنگ سسٹم پورے دروازے کی گسکیٹ میں محفوظ، حتیٰ کہ کمپریشن فراہم کرتے ہیں، جبکہ انٹیگریٹڈ ویونگ ونڈو آپریٹرز کو کابینہ کو کھولے بغیر اور ماحول میں اجزاء کو ظاہر کیے بغیر اندرونی ڈسپلے کی نگرانی کرنے کی اجازت دیتی ہے۔ یہ حسب ضرورت خصوصیات دیکھ بھال کے وقت کو کم کرتی ہیں اور پلانٹ کے عملے کے لیے آپریشنل حفاظت کو بہتر کرتی ہیں۔
اعلی حجم کی پیداوار کے لیے اسکیل ایبلٹی
معیاری کسٹم ڈیزائنز کے لیے فیبریکیٹر کے ساتھ شراکت داری اعلیٰ حجم کی پیداوار کے لیے اہم معیشتوں کو کھول دیتی ہے۔ ابتدائی انجینئرنگ اور پروٹو ٹائپنگ کے مراحل مکمل ہونے کے بعد، فیبریکیٹر تیزی سے اور مستقل طور پر ایک جیسی اکائیاں تیار کرتا ہے، جو بڑے پیمانے پر تعیناتیوں میں یکسانیت کو یقینی بناتا ہے۔
ایک مضبوط فیبریکیشن پارٹنر ڈیزائن کے لیے مینوفیکچریبلٹی (DFM) انجینئرنگ سپورٹ فراہم کرتا ہے۔ ڈیزائن کا تجزیہ کرکے، وہ معمولی تبدیلیاں تجویز کرتے ہیں—جیسے موڑ کے ریڈیائی کو معیاری بنانا یا حصوں کو مستحکم کرنا—جو مواد کے ضیاع اور مشینی وقت کو کم کرتے ہیں، بالآخر پروڈکٹ لائن کی زندگی پر یونٹ کے اخراجات کو کم کرتے ہیں۔
شیٹ میٹل انکلوژر باکس کو سورس کرنے میں نفاذ کے خطرات
پروکیورمنٹ اور فیبریکیشن کے عمل کو نیویگیٹ کرنے میں موروثی خطرات شامل ہیں۔ سپلائی چین میں رکاوٹیں، کوالٹی کنٹرول کی ناکامیاں، اور تعمیل کے مسائل پروجیکٹوں کو پٹڑی سے اتار دیتے ہیں اور بجٹ میں اضافہ کرتے ہیں۔ ان خرابیوں کی جلد شناخت کرنا ٹیموں کو خریداری کے آرڈرز پر دستخط کرنے سے پہلے مؤثر تخفیف کی حکمت عملیوں کو نافذ کرنے کی اجازت دیتا ہے۔
سپلائی چین اور لیڈ ٹائم اتار چڑھاؤ
مینوفیکچرنگ کے عمل کے اہم مراحل کو آؤٹ سورس کرنے والے فیبریکیٹرز پر انحصار کرنے سے لیڈ ٹائم میں شدید اتار چڑھاؤ آتا ہے۔ اگر کسی وینڈر کو پاؤڈر کوٹنگ یا خصوصی ویلڈنگ کے لیے کسی تیسرے فریق کی سہولت کو خام انکلوژرز بھیجنا ضروری ہے، تو ذیلی ٹھیکیدار کی سطح پر کوئی تاخیر براہ راست ترسیل کی آخری تاریخ کو متاثر کرتی ہے۔ خام سٹیل کی دستیابی بھی غیر متوقع تاخیر کا سبب بنتی ہے۔
اس خطرے کو کم کرنے کے لیے، عمودی انضمام کا مظاہرہ کرنے کے لیے فیبریکٹرز کی ضرورت ہوتی ہے۔ ایک وینڈر جو اندرون خانہ لیزر کٹنگ، CNC موڑنے، مسلسل ویلڈنگ، اور خودکار پاؤڈر کوٹنگ کا انتظام کرتا ہے اپنے پروڈکشن شیڈول پر مکمل کنٹرول رکھتا ہے۔ یہ عمودی انضمام اہم بنیادی ڈھانچے کے اجزاء کی قابل اعتماد، بروقت فراہمی کو یقینی بنانے کے لیے ضروری ہے۔
سرٹیفیکیشن اور تعمیل کی ناکامیاں
تعینات کرنا a شیٹ میٹل انکلوژر باکس جو مطلوبہ ریگولیٹری معیارات کو پورا کرنے میں ناکام رہتا ہے ایک شدید آپریشنل خطرہ ہے۔ UL 508A, CE، یا مخصوص NEMA ٹیسٹنگ میں ناکامی کے نتیجے میں مسترد شدہ تنصیبات، جبری دوبارہ ڈیزائن، اور اہم پروجیکٹ میں تاخیر ہوتی ہے۔ تعمیل کو پہلے دن سے ہی پروڈکٹ میں انجینئر کیا جانا چاہیے۔
ممکنہ فیبریکٹرز کے لیے ایک منظم آڈٹ کے عمل پر عمل کرتے ہوئے اس خطرے کو کم کریں:
کوالٹی مینجمنٹ سسٹمز کے لیے فعال ISO 9001 سرٹیفیکیشن کی تصدیق کریں۔
ماضی کے UL 508A یا NEMA کے تعمیل کے منصوبوں کی دستاویزات کی درخواست کریں۔
اندرون ملک جانچ کی صلاحیتوں کا معائنہ کریں، جیسے نمک کے دھند والے چیمبرز یا پانی کے اندر جانے والے اسٹیشن۔
سٹینلیس سٹیل کے درجات کے لیے ان کے مادی سراغ رسانی کے طریقہ کار کا جائزہ لیں۔
ان کے ویلڈنگ اور فنشنگ کے محکموں کا جسمانی یا ورچوئل ٹور کریں۔
نتیجہ
اپنے مخصوص ماحولیاتی اور تھرمل مینجمنٹ چیلنجوں کا جائزہ لینے کے لیے عمودی طور پر مربوط فیبریکیشن پارٹنر کے ساتھ تکنیکی مشاورت شروع کریں۔
مکمل پروڈکشن کا ارتکاب کرنے سے پہلے اجزاء کی فٹمنٹ، کیبل روٹنگ، اور کولنگ کی حکمت عملیوں کی توثیق کرنے کے لیے ایک پروٹوٹائپ رن کی درخواست کریں۔
ممکنہ شراکت داروں کے اندرون خانہ مینوفیکچرنگ، خودکار گیسکیٹنگ کی صلاحیتوں، اور کوالٹی کنٹرول کے عمل کی تصدیق کے لیے ان کی سہولت کا آڈٹ کریں۔
پیمانے کی معیشتوں سے فائدہ اٹھانے اور طویل مدتی خریداری کے اخراجات کو کم کرنے کے لیے اپنے حسب ضرورت انکلوژر ڈیزائن کو معیاری بنائیں۔
اکثر پوچھے گئے سوالات
سوال: کسٹم اسٹیل انکلوژر فیبریکیشن کے لیے معیاری لیڈ ٹائم کیا ہے؟
A: لیڈ ٹائم ڈیزائن کی پیچیدگی، خام مال کی دستیابی، اور مخصوص فنشنگ ضروریات کی بنیاد پر مختلف ہوتا ہے۔ عمودی طور پر مربوط فیبریکیٹر عام طور پر 3 سے 5 ہفتوں میں اپنی مرضی کے مطابق پروٹو ٹائپ فراہم کرتے ہیں، جبکہ مکمل پروڈکشن چلانے میں 6 سے 8 ہفتے لگتے ہیں۔ آؤٹ سورس شدہ فنشنگ یا خصوصی سٹینلیس سٹیل کے درجات ان ٹائم لائنز کو بڑھاتے ہیں۔
سوال: لیزر کٹ کنٹرول کیبنٹ NEMA کی درجہ بندی کی تعمیل کو کیسے بہتر بناتا ہے؟
A: لیزر کٹنگ غیر معمولی کنارے کی درستگی فراہم کرتی ہے اور بلوں کو ختم کرتی ہے، بالکل چپٹی سطحوں کو یقینی بناتی ہے۔ یہ گسکیٹ کو یکساں طور پر بیٹھنے اور دروازوں اور کٹ آؤٹ کے ارد گرد یکساں طور پر سکیڑنے کی اجازت دیتا ہے، جس سے مائکروسکوپک خلا کو روکتا ہے جو پانی اور دھول کے داخل ہونے کا باعث بنتے ہیں، اس طرح اعلی NEMA کی درجہ بندی حاصل کرتے ہیں۔
سوال: مجھے صنعتی الیکٹریکل انکلوژر کے لیے 304 سے زیادہ 316 سٹینلیس سٹیل کب منتخب کرنا چاہیے؟
A: 316 سٹین لیس سٹیل کی وضاحت کریں جب انکلوژر زیادہ کلورائڈ ماحول، جیسے ساحلی سمندری تنصیبات، آف شور پلیٹ فارمز، یا سخت کیمیکل واش ڈاون استعمال کرنے والی سہولیات کے سامنے آئے گا۔ 316 میں شامل کیا گیا مولیبڈینم شدید گڑھے اور شگاف کو روکتا ہے۔
سوال: فوم ان پلیس گیسکیٹنگ (FIPG) کو مینوئل سٹرپ گاسکیٹ پر ترجیح کیوں دی جاتی ہے؟
A: FIPG ایک مائع کے طور پر لاگو ہوتا ہے جو مسلسل، ہموار جھاگ میں پھیلتا ہے۔ یہ دستی پٹی کے گسکیٹ میں پائے جانے والے کمزور کونے کے جوڑ کو ختم کرتا ہے۔ FIPG اعلی پائیداری، بہتر کمپریشن سیٹ ریکوری، اور دھات کی سطح پر مضبوط چپکنے کی پیشکش کرتا ہے۔
سوال: کیا اپنی مرضی کے مطابق شیٹ میٹل انکلوژر باکس کو فیبریکیٹر کے ذریعہ یو ایل کی تصدیق کی جا سکتی ہے؟
A: ہاں، اگر فیبریکیٹر تصدیق شدہ UL 508A پینل شاپ چلاتا ہے، تو وہ UL لیبل کو براہ راست اپنی مرضی کے انکلوژر پر لگاتا ہے۔ یہ یقینی بناتا ہے کہ فزیکل ہاؤسنگ حفاظتی معیارات پر پورا اترتا ہے، جب اندرونی برقی اجزاء کو مربوط کیا جاتا ہے تو حتمی سرٹیفیکیشن کو آسان بناتا ہے۔
سوال: کاربن سٹیل اپنی مرضی کے مطابق سٹیل کابینہ کے لئے سب سے زیادہ پائیدار کوٹنگ کیا ہے؟
A: ایک ملٹی اسٹیج پریٹریٹمنٹ جس کے بعد اعلیٰ معیار کی پالئیےسٹر پاؤڈر کوٹنگ بہترین پائیداری فراہم کرتی ہے۔ انتہائی صنعتی لچک کے لیے، پولیسٹر ٹاپ کوٹ کے نیچے زنک سے بھرپور ایپوکسی پرائمر لگانے سے اثر مزاحمت میں نمایاں اضافہ ہوتا ہے اور اگر سطح پر خراش پڑ جائے تو زنگ کو پھیلنے سے روکتا ہے۔


