Промышленные шкафы управления служат последней линией защиты от катастрофических сбоев в электроснабжении, загрязнения окружающей среды и дорогостоящих простоев оборудования. Когда чувствительные программируемые логические контроллеры (ПЛК), частотно-регулируемые приводы (ЧРП) и тяжелые трансформаторы подвергаются воздействию суровых заводских условий или внешних элементов, структурная и экологическая целостность их корпуса становится строгим эксплуатационным приоритетом. Использование стандартных готовых корпусов часто загоняет инженеров в угол. Модификация этих стандартных блоков на этапе интеграции ставит под угрозу структурную целостность, аннулирует основные сертификаты безопасности и приводит к скрытым трудозатратам, которые срывают сроки проекта.
Чтобы обеспечить долгосрочную надежность, руководители предприятий и инженеры-электрики должны оценивать партнеров-изготовителей по строгим критериям. Знание материалов, точность производства и соответствие требованиям являются основополагающими требованиями. Правильно спроектированный корпус предотвращает попадание влаги, выдерживает тепловые нагрузки и защищает от электромагнитных помех. Понимание нюансов индивидуального изготовления позволяет командам выбирать корпуса, которые защищают жизненно важную инфраструктуру и одновременно оптимизируют процесс окончательной сборки.
Выбор материала (углерод или нержавеющая сталь 304/316) определяет базовый срок службы и устойчивость к воздействию окружающей среды любого промышленного электротехнического корпуса.
Выбор толщины материала (12, 14 или 16) определяет структурную целостность при тяжелых нагрузках на компоненты и сейсмических условиях.
Передовые технологии производства, в частности лазерная резка, формовка с ЧПУ и автоматизированная прокладка пеной на месте (FIPG), не подлежат обсуждению для достижения жестких допусков, необходимых для высоких рейтингов IP/NEMA.
Истинная стоимость стального шкафа, изготовленного по индивидуальному заказу, должна рассчитываться с учетом устранения трудозатрат на модификацию и снижения частоты отказов.
При оценке поставщика необходимо уделять приоритетное внимание возможностям внутренней сертификации UL/NEMA, чтобы устранить узкие места соответствия требованиям во время окончательного развертывания.
Критерии успеха промышленного электротехнического шкафа
Для определения успешного развертывания корпуса необходимо выйти за рамки базовых размеров. С точки зрения проектирования и управления объектами успешный Промышленный электрический шкаф должен органично сочетать защиту окружающей среды, управление температурным режимом и электрическое заземление. Он должен служить надежным барьером, обеспечивая при этом эффективный доступ для технического обслуживания и долговечность компонентов в заводских условиях.
Защита окружающей среды и рейтинги NEMA/IP
Промышленная среда представляет собой постоянный поток угроз для чувствительной электроники. Взвешенные в воздухе твердые частицы, пары агрессивных химикатов, промывка водой под высоким давлением и влага окружающей среды приводят к быстрому выходу из строя компонентов, если корпус поврежден. Определение правильного уровня защиты — это первый шаг в процессе проектирования. Инженеры сопоставляют конкретную рабочую среду с необходимыми стандартами, чтобы обеспечить адекватную защиту.
Рейтинг NEMA 4X является обязательным для сред, подвергающихся коррозионным воздействиям, например, на предприятиях пищевой или химической промышленности. Этот рейтинг гарантирует, что корпус выдержит направленные струи воды и одновременно будет противостоять коррозии. И наоборот, степень защиты IP67 может потребоваться для применений, где временное погружение представляет собой риск. Достижение этих показателей требует точного изготовления, бесшовной сварки и высококачественной прокладки для устранения любых потенциальных точек проникновения.
| Номинал Стандартный |
уровень защиты |
Типичное применение |
Требования к производителю |
| НЕМА 12 |
Пыль, падающая грязь, неагрессивные жидкости |
Крытые производственные этажи |
Стандартные прокладки, непрерывные сварные швы |
| НЕМА 4 |
Шланг, брызги воды, дождь |
Наружные установки, мойки |
Водонепроницаемые уплотнения, прочная фиксация. |
| НЕМА 4X |
Коррозионная стойкость, шланговая подача |
Пищевая промышленность, химические заводы |
Нержавеющая сталь 304/316, FIPG |
| IP67 |
Пыленепроницаемость, временное погружение в воду |
Экстремальный отдых на открытом воздухе, морской |
Точная лазерная резка, сверхпрочные уплотнения |
Управление температурным режимом и расположение компонентов
Выделение внутреннего тепла является основной причиной преждевременного выхода из строя электроники. ЧРП, ПЛК и силовые трансформаторы создают значительные тепловые нагрузки, которые необходимо рассеивать для поддержания оптимальных рабочих температур. Взаимосвязь между внутренним объемом корпуса, теплопроводностью материала и общей тепловой нагрузкой является критическим расчетом при проектировании. Тесная компоновка ограничивает поток воздуха, что приводит к образованию опасных горячих точек, которые сокращают срок службы оборудования.
Требования к изготовлению существенно различаются в зависимости от выбранной стратегии охлаждения. Пассивное рассеивание зависит от площади поверхности металла и включает в себя штампованные жалюзи или внешние радиаторы для обеспечения естественной конвекции. Активное охлаждение требует точных вырезов для блоков HVAC, теплообменников или вентиляторов принудительной вентиляции. Эти вырезы необходимо сделать на начальном этапе изготовления, чтобы сохранить общую структурную целостность и степень защиты IP устройства.
Экранирование EMI/RFI и электрическое заземление
Электромагнитные помехи (EMI) и радиочастотные помехи (RFI) представляют серьезную угрозу стабильности внутренней электроники, потенциально вызывая повреждение данных или ошибочные управляющие сигналы. Промышленные помещения, как известно, очень шумные: тяжелое оборудование и высоковольтные линии создают значительные помехи. Корпус действует как клетка Фарадея, защищая чувствительные компоненты от этих невидимых угроз.
Решения на уровне производства необходимы для эффективного подавления электромагнитных и радиочастотных помех. Непрерывные заземляющие шпильки должны быть приварены непосредственно к шасси и дверям, чтобы обеспечить путь к земле с низким сопротивлением. Оцинкованные монтажные пластины обеспечивают отличную проводимость для заземления компонентов. Вокруг дверей и фланш-панелей часто требуются специальные проводящие прокладки для обеспечения непрерывности экранирования швов и отверстий.
Выбор материала при изготовлении стальных корпусов
Основа надежного Изготовление стального корпуса заключается в выборе подходящей металлургии. Выбор материала напрямую влияет на физические характеристики устройства, устойчивость к окружающей среде и общий вес. Инженеры сопоставляют эти факторы с конкретными требованиями места установки, чтобы обеспечить долгосрочную жизнеспособность.
Углеродистая сталь против нержавеющей стали (304 против 316)
Мягкая или углеродистая сталь является наиболее распространенным и экономически эффективным выбором для общего промышленного применения внутри помещений. Он обеспечивает превосходную структурную прочность и легко поддается формованию. Однако углеродистая сталь обладает минимальной присущей ей коррозионной стойкостью и полностью зависит от прочного поверхностного покрытия, предотвращающего ржавчину. Если покрытие поцарапано или повреждено во время установки или эксплуатации, быстро произойдет окисление, нарушающее целостность корпуса.
Варианты из нержавеющей стали обеспечивают превосходную внутреннюю защиту в сложных условиях. Нержавеющая сталь типа 304 является стандартом для общепромышленного и пищевого применения, обеспечивая превосходную стойкость к большинству окисляющих кислот и чистящих химикатов. Для экстремальных условий, таких как морские установки или объекты с высоким содержанием хлоридов, требуется нержавеющая сталь типа 316. Добавление молибдена в нержавеющую сталь 316 значительно повышает ее устойчивость к точечной и щелевой коррозии.
Калибр материала и жесткость конструкции
Выбор толщины листового металла определяет структурную жесткость конечного продукта. Меньшее число калибра указывает на более толстый металл. Тяжелые напольные агрегаты, в которых размещены массивные трансформаторы или центры управления двигателями, обычно требуют стали 12-го калибра, чтобы выдерживать вес и противостоять деформации. Более толстые материалы также обеспечивают лучшую устойчивость к сейсмическим явлениям и случайным ударам вилочных погрузчиков в заводских цехах.
В компактных настенных устройствах часто используется сталь калибра 14 или 16, чтобы уменьшить вес и облегчить установку. Независимо от толщины, инженеры проектируют корпус так, чтобы предотвратить попадание масла на панели — изгиб или треск больших плоских поверхностей. Это достигается за счет использования стратегических изгибов, внутренних ребер жесткости или более толстой задней панели при монтаже тяжелых субпанелей.
Обработка поверхности и коррозионная стойкость
Для корпусов из углеродистой стали метод отделки является единственным барьером против ухудшения окружающей среды. Порошковое покрытие является отраслевым стандартом, обеспечивающим толстое, прочное и химически стойкое покрытие, превосходящее традиционную мокрую окраску. Гальванизация обеспечивает отличную защиту от ржавчины, но ее сложно покрасить, и она может не обеспечить желаемый эстетический вид для объектов с высокой видимостью.
Долговечность любого покрытия полностью зависит от подготовки поверхности. Многоступенчатые процессы предварительной обработки имеют решающее значение. Это включает в себя фосфатирование цинка, пескоструйную обработку или химическое травление для создания текстурированной поверхности, способствующей механической адгезии порошкового покрытия. Пропуск этих этапов подготовки приводит к быстрому отслоению покрытия и последующему разрушению металла в суровых условиях.
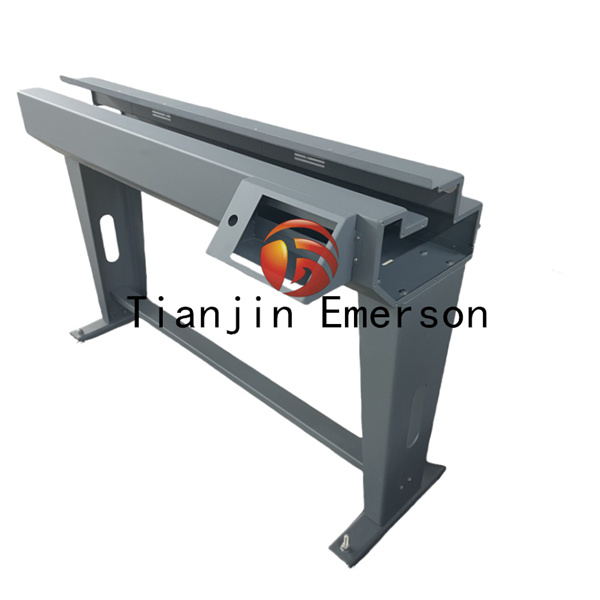
Точное производство: роль шкафа управления лазерной резкой
Современные технологии производства изменили способ изготовления корпусов. Переход от ручной резки и штамповки к автоматизированным процессам гарантирует, что каждый компонент подгоняется друг к другу с высочайшей точностью. Эта точность напрямую влияет на структурную надежность и защиту окружающей среды на рабочей площадке.
Допуски и установка компонентов
А Шкаф управления с лазерной резкой устраняет проблемы с накоплением допусков, которые мешают традиционным методам производства. Лазерная резка обеспечивает исключительную точность, гарантируя, что каждое отверстие, вырез и край находятся именно там, где диктует модель САПР. Это устраняет необходимость ручной подачи или корректировки во время сборки, экономя часы труда.
Влияние точных вырезов без заусенцев наиболее заметно на герметичности устройства. Прокладкам требуется идеально гладкая, плоская поверхность для равномерного сжатия и образования водонепроницаемого уплотнения. Петли и фланш-панели должны быть идеально совмещены, чтобы предотвратить механическое заедание или зазоры, через которые может попасть пыль или вода. Лазерная резка гарантирует необходимый уровень прилегания и отделки.
Гибка и сварка с ЧПУ. Целостность
Для формирования жесткой трехмерной конструкции из плоских листов, вырезанных лазером, требуются современные листогибочные прессы с ЧПУ. Эти машины поддерживают одинаковые радиусы изгиба по всей длине металла, что имеет решающее значение для сохранения жесткости конструкции и обеспечения того, чтобы двери плотно прилегали к раме. Непоследовательные изгибы приводят к деформации панелей и нарушению герметичности, что не позволяет пройти полевые проверки.
Методики сварки играют решающую роль в поддержании рейтингов NEMA/IP. Непрерывная сварка швов с использованием процессов TIG или MIG создает прочное, непроницаемое соединение, предотвращающее проникновение влаги. Точечная сварка, будучи более быстрой, оставляет зазоры между сварными швами, которые необходимо заполнить герметиками, что со временем создает потенциальные точки разрушения. Высококачественная непрерывная сварка — отличительная черта профессионального партнера-производителя.
Автоматическая прокладка пеной на месте (FIPG) в сравнении с ручными полосовыми прокладками
Метод, используемый для нанесения прокладок, существенно влияет на долговременную устойчивость корпуса к воздействию окружающей среды. Неопреновые прокладки, устанавливаемые вручную, подвержены человеческим ошибкам. Места соединения полос часто со временем расходятся, создавая прямой путь для воды и пыли, проникающих в корпус и разрушающих внутренние компоненты.
Автоматизированная установка пенополиуретановой прокладки (FIPG) решает эту проблему. Роботизированный дозатор наносит непрерывную полоску жидкого полиуретана в дверной канал, который затем расширяется и затвердевает, образуя бесшовную, высокоэластичную пенопластовую прокладку. FIPG обеспечивает герметичное уплотнение, которое устойчиво к деградации, сохраняет заданную степень сжатия в течение тысяч циклов открытия двери и выдерживает воздействие воды под высоким давлением в условиях мытья.
Нестандартный стальной шкаф или готовый: оценка общей стоимости
При закупке корпусов группы закупок часто по умолчанию используют стандартные готовые изделия из-за предполагаемых более низких первоначальных затрат. Всесторонний анализ финансовых и операционных компромиссов часто показывает, что изготовление по индивидуальному заказу обеспечивает большую общую ценность и снижает сложности проекта на этапе интеграции.
Первоначальные затраты по сравнению с трудозатратами на модификацию
Цена стандартного устройства редко отражает его окончательную стоимость установки. Интеграция стандартных корпусов требует значительных внутренних усилий по сверлению, резке и нарезанию резьбы для кнопок, кабелепроводов и охлаждающих устройств. Эта ручная модификация несет в себе риск списания поврежденных узлов в случае допущенной ошибки и неизбежно повреждает заводское лакокрасочное покрытие, оставляя необработанный металл подверженным ржавчине.
Приобретение Изготовленный на заказ стальной шкаф переносит эту работу с дорогостоящего этапа интеграции обратно на производителя. Производитель поставляет устройство, полностью готовое к установке компонентов, со всеми вырезами, стойками и монтажным оборудованием, идеально расположенными. Это значительно сокращает общее время сборки и позволяет высококвалифицированным электрикам сосредоточиться на проводке, а не на металлообработке.
Эргономика, доступ и модульность
Индивидуальные конструктивные решения обеспечивают долгосрочные преимущества в обслуживании, с которыми не могут сравниться стандартные устройства. Инженеры определяют функции, улучшающие эргономику и доступность для выездных технических специалистов. Петли подъема позволяют полностью снимать двери при выполнении сложных электромонтажных работ. Модульные фланш-панели упрощают прокладку кабелей и дальнейшее расширение без необходимости модификаций на месте.
Трехточечные системы фиксации обеспечивают надежное и равномерное сжатие всей дверной прокладки, а встроенные смотровые окна позволяют операторам контролировать внутренние дисплеи, не открывая шкаф и не подвергая компоненты воздействию окружающей среды. Эти специальные функции сокращают время простоя при обслуживании и повышают эксплуатационную безопасность персонала предприятия.
Масштабируемость для крупносерийного производства
Сотрудничество с производителем стандартизированных нестандартных конструкций обеспечивает значительную экономию за счет масштаба при крупносерийном производстве. После завершения начальных этапов проектирования и прототипирования производитель быстро и последовательно производит идентичные устройства, обеспечивая единообразие при крупномасштабном развертывании.
Сильный партнер-производитель обеспечивает инженерную поддержку проектирования для технологичности (DFM). Анализируя конструкцию, они предлагают незначительные изменения, такие как стандартизация радиусов изгиба или объединение деталей, которые сокращают отходы материала и время обработки, что в конечном итоге снижает затраты на единицу продукции на протяжении всего срока службы производственной линии.
Риски реализации при выборе корпуса из листового металла
Процесс закупок и производства сопряжен с неизбежными рисками. Нарушения в цепочке поставок, сбои в контроле качества и проблемы с соблюдением требований срывают проекты и раздувают бюджеты. Раннее выявление этих ловушек позволяет командам реализовать эффективные стратегии смягчения последствий до подписания заказов на поставку.
Цепочка поставок и волатильность сроков выполнения заказов
Опора на производителей, передающих на аутсорсинг важные этапы производственного процесса, приводит к серьезной нестабильности сроков выполнения заказов. Если поставщик должен отправить необработанные корпуса на стороннее предприятие для порошковой окраски или специализированной сварки, любая задержка на уровне субподрядчика напрямую влияет на окончательную дату поставки. Наличие необработанной стали также приводит к непредсказуемым задержкам.
Чтобы снизить этот риск, потребуйте от производителей продемонстрировать вертикальную интеграцию. Поставщик, который самостоятельно управляет лазерной резкой, гибкой с ЧПУ, непрерывной сваркой и автоматизированной порошковой окраской, полностью контролирует свой производственный график. Эта вертикальная интеграция необходима для обеспечения надежной и своевременной доставки критически важных компонентов инфраструктуры.
Нарушения сертификации и соответствия требованиям
Развертывание Корпус из листового металла , который не соответствует требуемым нормативным стандартам, представляет собой серьезный эксплуатационный риск. Несоблюдение требований UL 508A, CE или специальных испытаний NEMA приводит к отказу от установки, принудительному перепроектированию и значительным задержкам проекта. Соответствие требованиям должно быть заложено в продукте с первого дня.
Уменьшите этот риск, следуя структурированному процессу аудита для потенциальных производителей:
Проверьте действующую сертификацию систем менеджмента качества ISO 9001.
Запросите документацию по прошлым проектам по обеспечению соответствия UL 508A или NEMA.
Проверьте внутренние возможности тестирования, такие как камеры с соляным туманом или станции поступления воды.
Ознакомьтесь с процедурами отслеживания материалов для марок нержавеющей стали.
Проведите физический или виртуальный тур по отделам сварки и отделки.
Заключение
Начните техническую консультацию с вертикально интегрированным партнером-производителем, чтобы рассмотреть ваши конкретные проблемы управления окружающей средой и температурным режимом.
Запросите запуск прототипа, чтобы проверить правильность установки компонентов, прокладку кабелей и стратегии охлаждения, прежде чем переходить к полному производству.
Проведите аудит объектов потенциальных партнеров, чтобы проверить их собственное производство, возможности автоматической прокладки и процессы контроля качества.
Стандартизируйте свои конструкции корпусов, чтобы получить эффект масштаба и сократить долгосрочные затраты на закупки.
Часто задаваемые вопросы
Вопрос: Каковы стандартные сроки изготовления стальных корпусов по индивидуальному заказу?
О: Время выполнения заказа зависит от сложности конструкции, наличия сырья и конкретных требований к отделке. Вертикально интегрированные производители обычно поставляют индивидуальные прототипы в течение 3–5 недель, а полный цикл производства занимает от 6 до 8 недель. Аутсорсинг отделки или специализированные марки нержавеющей стали продлевают эти сроки.
Вопрос: Как шкаф управления с лазерной резкой улучшает соответствие требованиям NEMA?
Ответ: Лазерная резка обеспечивает исключительную точность кромок и исключает заусенцы, обеспечивая идеально ровные поверхности. Это позволяет прокладкам располагаться равномерно и равномерно сжиматься вокруг дверей и вырезов, предотвращая образование микроскопических зазоров, которые приводят к проникновению воды и пыли, тем самым обеспечивая высокие рейтинги NEMA.
Вопрос: Когда мне следует выбирать нержавеющую сталь 316 вместо 304 для промышленного электрического корпуса?
О: Выбирайте нержавеющую сталь 316, если корпус будет подвергаться воздействию сред с высоким содержанием хлоридов, например, прибрежные морские установки, морские платформы или объекты, использующие агрессивные химические промывки. Добавленный в сплав 316 молибден предотвращает сильную точечную и щелевую коррозию.
Вопрос: Почему прокладка пеной на месте (FIPG) предпочтительнее ручных ленточных прокладок?
Ответ: FIPG наносится в виде жидкости, которая расширяется в сплошную бесшовную пену. Это устраняет уязвимые угловые соединения, встречающиеся в ручных ленточных прокладках. FIPG обеспечивает превосходную долговечность, лучшее восстановление после сжатия и более прочную адгезию к металлической поверхности.
Вопрос: Может ли изготовленный на заказ корпус из листового металла быть сертифицирован UL производителем?
О: Да, если у производителя имеется цех по производству панелей, сертифицированный по стандарту UL 508A, он наносит этикетку UL непосредственно на индивидуальный корпус. Это гарантирует, что физический корпус соответствует стандартам безопасности, что упрощает окончательную сертификацию при интеграции внутренних электрических компонентов.
Вопрос: Какое покрытие наиболее прочное для шкафа из углеродистой стали, изготовленного по индивидуальному заказу?
Ответ: Многоступенчатая предварительная обработка с последующим нанесением высококачественного полиэфирного порошкового покрытия обеспечивает превосходную долговечность. Для обеспечения максимальной промышленной устойчивости нанесение эпоксидной грунтовки с высоким содержанием цинка под полиэфирное верхнее покрытие значительно повышает ударопрочность и предотвращает распространение ржавчины, если поверхность поцарапана.


