औद्योगिक नियंत्रण अलमारियाँ भयावह विद्युत विफलताओं, पर्यावरणीय प्रदूषण और महंगी सुविधा डाउनटाइम के खिलाफ रक्षा की अंतिम पंक्ति के रूप में काम करती हैं। जब संवेदनशील प्रोग्रामेबल लॉजिक कंट्रोलर (पीएलसी), वेरिएबल फ्रीक्वेंसी ड्राइव (वीएफडी), और भारी ट्रांसफार्मर कठोर फैक्ट्री फर्श या बाहरी तत्वों के संपर्क में आते हैं, तो उनके आवास की संरचनात्मक और पर्यावरणीय अखंडता एक सख्त परिचालन प्राथमिकता बन जाती है। मानक, ऑफ-द-शेल्फ बाड़ों पर भरोसा करना अक्सर इंजीनियरों को एक कोने में धकेल देता है। एकीकरण स्तर पर इन मानक इकाइयों को संशोधित करने से संरचनात्मक अखंडता से समझौता होता है, आवश्यक सुरक्षा प्रमाणपत्र समाप्त हो जाते हैं, और छिपी हुई श्रम लागत आती है जो परियोजना की समयसीमा को पटरी से उतार देती है।
दीर्घकालिक विश्वसनीयता सुनिश्चित करने के लिए, सुविधा प्रबंधकों और इलेक्ट्रिकल इंजीनियरों को सख्त मानदंडों के आधार पर कस्टम निर्माण भागीदारों का मूल्यांकन करना चाहिए। सामग्री विशेषज्ञता, विनिर्माण परिशुद्धता और अनुपालन क्षमताएं मूलभूत आवश्यकताएं हैं। एक उचित रूप से इंजीनियर किया गया आवास नमी के प्रवेश को रोकता है, थर्मल भार का प्रबंधन करता है, और विद्युत चुम्बकीय हस्तक्षेप से बचाता है। कस्टम निर्माण की बारीकियों को समझने से टीमों को ऐसे बाड़ों को निर्दिष्ट करने की अनुमति मिलती है जो अंतिम असेंबली प्रक्रिया को सुव्यवस्थित करते हुए महत्वपूर्ण बुनियादी ढांचे की रक्षा करते हैं।
सामग्री का चयन (कार्बन बनाम 304/316 स्टेनलेस) किसी भी औद्योगिक विद्युत परिक्षेत्र के आधारभूत जीवनकाल और पर्यावरणीय लचीलेपन को निर्धारित करता है।
सामग्री गेज चयन (12-गेज बनाम 14-गेज बनाम 16-गेज) भारी घटक भार और भूकंपीय स्थितियों के तहत संरचनात्मक अखंडता को निर्धारित करता है।
उन्नत विनिर्माण तकनीकें, विशेष रूप से लेजर कटिंग, सीएनसी फॉर्मिंग और स्वचालित फोम-इन-प्लेस गैसकेटिंग (एफआईपीजी), उच्च-आईपी/एनईएमए रेटिंग के लिए आवश्यक सख्त सहनशीलता प्राप्त करने के लिए गैर-परक्राम्य हैं।
कस्टम स्टील कैबिनेट की वास्तविक लागत की गणना समाप्त किए गए संशोधन श्रम और कम विफलता दर को ध्यान में रखकर की जानी चाहिए।
अंतिम तैनाती के दौरान अनुपालन बाधाओं को कम करने के लिए विक्रेता मूल्यांकन को इन-हाउस यूएल/एनईएमए प्रमाणन क्षमताओं को प्राथमिकता देनी चाहिए।
औद्योगिक विद्युत परिक्षेत्र के लिए सफलता मानदंड
एक सफल परिक्षेत्र परिनियोजन को परिभाषित करने के लिए बुनियादी आयामों से परे देखने की आवश्यकता है। इंजीनियरिंग और सुविधा प्रबंधन के दृष्टिकोण से, एक सफल औद्योगिक विद्युत परिक्षेत्र को पर्यावरण संरक्षण, थर्मल प्रबंधन और विद्युत ग्राउंडिंग को निर्बाध रूप से एकीकृत करना चाहिए। इसे कारखाने के फर्श पर कुशल रखरखाव पहुंच और घटक दीर्घायु की अनुमति देते हुए एक विश्वसनीय बाधा के रूप में काम करना चाहिए।
पर्यावरण संरक्षण और एनईएमए/आईपी रेटिंग
औद्योगिक वातावरण संवेदनशील इलेक्ट्रॉनिक्स के लिए लगातार खतरों की बौछार पेश करता है। यदि बाड़े से समझौता किया जाता है तो वायुजनित कण पदार्थ, संक्षारक रासायनिक वाष्प, उच्च दबाव वाले पानी की धुलाई और परिवेशी नमी तेजी से घटक विफलता का कारण बनती है। सही सुरक्षा रेटिंग निर्दिष्ट करना डिज़ाइन प्रक्रिया में पहला कदम है। पर्याप्त सुरक्षा सुनिश्चित करने के लिए इंजीनियर विशिष्ट परिचालन वातावरण को आवश्यक मानकों के अनुसार मैप करते हैं।
खाद्य प्रसंस्करण संयंत्रों या रासायनिक विनिर्माण सुविधाओं जैसे संक्षारक धुलाई के अधीन वातावरण के लिए NEMA 4X रेटिंग अनिवार्य है। यह रेटिंग सुनिश्चित करती है कि संक्षारण का विरोध करते हुए बाड़े निर्देशित जल जेट का सामना कर सके। इसके विपरीत, उन अनुप्रयोगों के लिए IP67 रेटिंग की आवश्यकता हो सकती है जहां अस्थायी रूप से डूबने का जोखिम है। इन रेटिंग्स को प्राप्त करने के लिए किसी भी संभावित प्रवेश बिंदु को खत्म करने के लिए सटीक निर्माण, निर्बाध वेल्डिंग और उच्च गुणवत्ता वाली गैसकेटिंग की आवश्यकता होती है।
| रेटिंग मानक |
सुरक्षा स्तर |
विशिष्ट अनुप्रयोग |
निर्माण आवश्यकता |
| नेमा 12 |
धूल, गिरती गंदगी, गैर-संक्षारक तरल पदार्थ |
इनडोर विनिर्माण फर्श |
मानक गैस्केटिंग, निरंतर वेल्ड |
| नेमा 4 |
पानी गिरना, पानी का छींटा पड़ना, बारिश होना |
बाहरी संस्थापन, धुलाई क्षेत्र |
वॉटरटाइट सील, मजबूत कुंडी |
| नेमा 4एक्स |
संक्षारण प्रतिरोध, नलीडाउन |
खाद्य प्रसंस्करण, रासायनिक संयंत्र |
304/316 स्टेनलेस स्टील, एफआईपीजी |
| आईपी67 |
धूल-रोधी, अस्थायी जलमग्नता |
अत्यधिक बाहरी, समुद्री |
सटीक लेजर कटिंग, हेवी-ड्यूटी सील |
थर्मल प्रबंधन और घटक लेआउट
आंतरिक ताप उत्पादन समय से पहले इलेक्ट्रॉनिक विफलता का एक प्राथमिक कारण है। वीएफडी, पीएलसी और पावर ट्रांसफार्मर महत्वपूर्ण थर्मल भार उत्पन्न करते हैं जिन्हें इष्टतम ऑपरेटिंग तापमान बनाए रखने के लिए नष्ट किया जाना चाहिए। बाड़े की आंतरिक मात्रा, सामग्री की तापीय चालकता और कुल ताप भार के बीच संबंध एक महत्वपूर्ण डिजाइन गणना है। एक तंग लेआउट हवा के प्रवाह को प्रतिबंधित करता है, जिससे खतरनाक हॉट स्पॉट बन जाते हैं जो उपकरण के जीवनकाल को ख़राब कर देते हैं।
चुनी गई शीतलन रणनीति के आधार पर निर्माण आवश्यकताएँ काफी भिन्न होती हैं। निष्क्रिय अपव्यय धातु के सतह क्षेत्र पर निर्भर करता है और प्राकृतिक संवहन को प्रोत्साहित करने के लिए मुद्रांकित लौवर या बाहरी ताप सिंक को शामिल करता है। सक्रिय शीतलन के लिए एचवीएसी इकाइयों, हीट एक्सचेंजर्स, या फ़ोर्स्ड-एयर प्रशंसकों के लिए सटीक कटआउट की आवश्यकता होती है। यूनिट की समग्र संरचनात्मक अखंडता और आईपी रेटिंग को बनाए रखने के लिए इन कटआउट को प्रारंभिक निर्माण चरण के दौरान एकीकृत किया जाना चाहिए।
ईएमआई/आरएफआई शील्डिंग और इलेक्ट्रिकल ग्राउंडिंग
इलेक्ट्रोमैग्नेटिक इंटरफेरेंस (ईएमआई) और रेडियो फ्रीक्वेंसी इंटरफेरेंस (आरएफआई) आंतरिक इलेक्ट्रॉनिक्स की स्थिरता के लिए गंभीर जोखिम पैदा करते हैं, जिससे संभावित रूप से डेटा भ्रष्टाचार या अनियमित नियंत्रण सिग्नल पैदा होते हैं। औद्योगिक वातावरण बेहद शोर-शराबा वाला होता है, जिसमें भारी मशीनरी और हाई-वोल्टेज लाइनें महत्वपूर्ण हस्तक्षेप पैदा करती हैं। यह घेरा संवेदनशील घटकों को इन अदृश्य खतरों से बचाने के लिए फैराडे पिंजरे के रूप में कार्य करता है।
प्रभावी ईएमआई/आरएफआई क्षीणन के लिए निर्माण-स्तरीय समाधान आवश्यक हैं। पृथ्वी तक कम-प्रतिबाधा पथ सुनिश्चित करने के लिए निरंतर ग्राउंडिंग स्टड को सीधे चेसिस और दरवाजों पर वेल्ड किया जाना चाहिए। जिंक-प्लेटेड माउंटिंग प्लेटें घटक ग्राउंडिंग के लिए उत्कृष्ट चालकता प्रदान करती हैं। सीमों और खुले स्थानों में परिरक्षण की निरंतरता बनाए रखने के लिए अक्सर दरवाजों और ग्रंथि प्लेटों के आसपास विशेष प्रवाहकीय गास्केट की आवश्यकता होती है।
इस्पात संलग्नक निर्माण में सामग्री का चयन
विश्वसनीय की नींव स्टील के बाड़े का निर्माण उपयुक्त धातु विज्ञान के चयन में निहित है। सामग्री का चुनाव सीधे इकाई के भौतिक प्रदर्शन, पर्यावरणीय लचीलेपन और समग्र वजन पर प्रभाव डालता है। दीर्घकालिक व्यवहार्यता सुनिश्चित करने के लिए इंजीनियर स्थापना स्थल की विशिष्ट मांगों के विरुद्ध इन कारकों को संतुलित करते हैं।
कार्बन स्टील बनाम स्टेनलेस स्टील (304 बनाम 316)
सामान्य इनडोर औद्योगिक अनुप्रयोगों के लिए माइल्ड या कार्बन स्टील सबसे आम और लागत प्रभावी विकल्प है। यह उत्कृष्ट संरचनात्मक मजबूती प्रदान करता है और अत्यधिक सुगठित है। हालाँकि, कार्बन स्टील न्यूनतम अंतर्निहित संक्षारण प्रतिरोध प्रदान करता है और जंग को रोकने के लिए पूरी तरह से मजबूत सतह कोटिंग्स पर निर्भर करता है। यदि स्थापना या संचालन के दौरान कोटिंग पर खरोंच या समझौता हो जाता है, तो ऑक्सीकरण तेजी से होता है, जिससे बाड़े की अखंडता से समझौता होता है।
स्टेनलेस स्टील वेरिएंट मांग वाले वातावरण के लिए बेहतर अंतर्निहित सुरक्षा प्रदान करते हैं। टाइप 304 स्टेनलेस स्टील सामान्य औद्योगिक और खाद्य-ग्रेड अनुप्रयोगों के लिए मानक है, जो अधिकांश ऑक्सीकरण एसिड और सफाई रसायनों के लिए उत्कृष्ट प्रतिरोध प्रदान करता है। चरम वातावरण के लिए, जैसे समुद्री प्रतिष्ठानों या उच्च क्लोराइड एक्सपोज़र वाली सुविधाओं के लिए, टाइप 316 स्टेनलेस स्टील की आवश्यकता होती है। 316 स्टेनलेस में मोलिब्डेनम मिलाने से गड्ढों और दरारों के क्षरण के प्रति इसकी प्रतिरोधक क्षमता काफी बढ़ जाती है।
सामग्री गेज और संरचनात्मक कठोरता
शीट मेटल गेज का चयन अंतिम उत्पाद की संरचनात्मक कठोरता को निर्धारित करता है। निचली गेज संख्या मोटी धातु को इंगित करती है। भारी फर्श पर खड़ी इकाइयाँ जिनमें बड़े पैमाने पर ट्रांसफार्मर या मोटर नियंत्रण केंद्र होते हैं, आमतौर पर वजन का समर्थन करने और विरूपण का विरोध करने के लिए 12-गेज स्टील की आवश्यकता होती है। मोटी सामग्री भूकंपीय घटनाओं और कारखाने के फर्श पर फोर्कलिफ्ट से होने वाले आकस्मिक प्रभावों के प्रति बेहतर प्रतिरोध भी प्रदान करती है।
कॉम्पैक्ट दीवार पर लगी इकाइयाँ वजन कम करने और स्थापना में आसानी के लिए अक्सर 14-गेज या 16-गेज स्टील का उपयोग करती हैं। गेज के बावजूद, इंजीनियर पैनल ऑयल-कैनिंग - बड़ी सपाट सतहों के लचीलेपन या पॉपिंग को रोकने के लिए बाड़े को डिज़ाइन करते हैं। यह भारी उप-पैनल स्थापित करते समय रणनीतिक मोड़, आंतरिक स्टिफ़नर, या भारी गेज बैकप्लेट को शामिल करके प्राप्त किया जाता है।
भूतल उपचार और संक्षारण प्रतिरोध
कार्बन स्टील बाड़ों के लिए, परिष्करण पद्धति पर्यावरणीय क्षरण के खिलाफ एकमात्र बाधा है। पाउडर कोटिंग उद्योग का मानक है, जो एक मोटी, टिकाऊ और रासायनिक रूप से प्रतिरोधी फिनिश प्रदान करती है जो पारंपरिक गीली पेंटिंग से बेहतर प्रदर्शन करती है। गैल्वनाइजिंग उत्कृष्ट जंग सुरक्षा प्रदान करता है लेकिन उस पर पेंट करना चुनौतीपूर्ण हो सकता है और उच्च दृश्यता वाले इंस्टॉलेशन के लिए वांछित सौंदर्यपूर्ण फिनिश प्रदान नहीं कर सकता है।
किसी भी कोटिंग की दीर्घायु पूरी तरह से सतह की तैयारी पर निर्भर करती है। मल्टी-स्टेज प्रीट्रीटमेंट प्रक्रियाएं महत्वपूर्ण हैं। इसमें एक बनावट वाली सतह बनाने के लिए जिंक फॉस्फेटिंग, सैंडब्लास्टिंग या रासायनिक नक़्क़ाशी शामिल है जो पाउडर कोट के यांत्रिक आसंजन को बढ़ावा देती है। तैयारी के इन चरणों को छोड़ने से कोटिंग का तेजी से प्रदूषण होता है और बाद में कठोर वातावरण में धातु खराब हो जाती है।
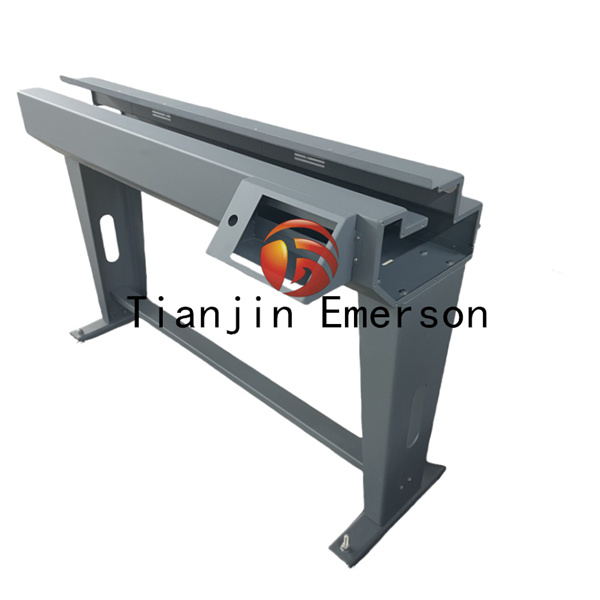
परिशुद्धता विनिर्माण: लेजर कट नियंत्रण कैबिनेट की भूमिका
आधुनिक निर्माण प्रौद्योगिकियों ने बाड़ों के निर्माण के तरीके को बदल दिया है। मैन्युअल कतरनी और छिद्रण से स्वचालित प्रक्रियाओं में परिवर्तन यह सुनिश्चित करता है कि प्रत्येक घटक सटीक परिशुद्धता के साथ एक साथ फिट बैठता है। यह परिशुद्धता सीधे कार्य स्थल पर संरचनात्मक विश्वसनीयता और पर्यावरणीय सीलिंग का अनुवाद करती है।
सहनशीलता और घटक फिटमेंट
ए लेज़र कट कंट्रोल कैबिनेट पारंपरिक विनिर्माण विधियों को प्रभावित करने वाली सहनशीलता स्टैक-अप समस्याओं को समाप्त करता है। लेजर कटिंग असाधारण सटीकता प्रदान करती है, यह सुनिश्चित करते हुए कि प्रत्येक छेद, कटआउट और किनारा बिल्कुल वहीं है जहां सीएडी मॉडल निर्देशित करता है। इससे असेंबली के दौरान मैन्युअल फाइलिंग या समायोजन की आवश्यकता समाप्त हो जाती है, जिससे श्रम के घंटों की बचत होती है।
सटीक, गड़गड़ाहट रहित कटआउट का प्रभाव इकाई की सीलिंग अखंडता में सबसे अधिक स्पष्ट है। गास्केट को समान रूप से संपीड़ित करने और एक वॉटरटाइट सील बनाने के लिए पूरी तरह से चिकनी, सपाट सतह की आवश्यकता होती है। धूल या पानी के प्रवेश की अनुमति देने वाले यांत्रिक बंधन या अंतराल को रोकने के लिए टिका और ग्रंथि प्लेटों को पूरी तरह से संरेखित होना चाहिए। लेज़र कटिंग इस आवश्यक स्तर की फिट और फ़िनिश की गारंटी देती है।
सीएनसी झुकने और वेल्डिंग अखंडता
फ्लैट लेजर-कट शीट को एक कठोर त्रि-आयामी संरचना में बनाने के लिए उन्नत सीएनसी प्रेस ब्रेक की आवश्यकता होती है। ये मशीनें धातु की पूरी लंबाई में लगातार मोड़ त्रिज्या बनाए रखती हैं, जो संरचनात्मक कठोरता को बनाए रखने और यह सुनिश्चित करने के लिए महत्वपूर्ण है कि दरवाजे फ्रेम के खिलाफ पूरी तरह से बंद हों। असंगत मोड़ों के कारण पैनल विकृत हो जाते हैं और सील क्षतिग्रस्त हो जाती है जो क्षेत्र निरीक्षण में विफल हो जाती है।
वेल्डिंग पद्धतियाँ NEMA/IP रेटिंग बनाए रखने में महत्वपूर्ण भूमिका निभाती हैं। टीआईजी या एमआईजी प्रक्रियाओं का उपयोग करके निरंतर सीम वेल्डिंग एक ठोस, अभेद्य जोड़ बनाता है जो नमी के प्रवेश को रोकता है। स्पॉट वेल्डिंग, तेज़ होने पर, वेल्ड के बीच अंतराल छोड़ देता है जिसे सीलेंट से भरा जाना चाहिए, जिससे समय के साथ संभावित विफलता बिंदु बनते हैं। उच्च गुणवत्ता वाली निरंतर वेल्डिंग एक पेशेवर निर्माण भागीदार की पहचान है।
स्वचालित फोम-इन-प्लेस गैस्केटिंग (FIPG) बनाम मैनुअल स्ट्रिप गैस्केट
गास्केट लगाने के लिए उपयोग की जाने वाली विधि बाड़े के दीर्घकालिक पर्यावरणीय प्रतिरोध पर महत्वपूर्ण प्रभाव डालती है। हाथ से लगाए जाने वाले नियोप्रीन स्ट्रिप गैस्केट में मानवीय त्रुटि होने का खतरा होता है। वे जोड़ जहां पट्टियाँ मिलती हैं, अक्सर समय के साथ अलग हो जाती हैं, जिससे पानी और धूल के लिए कैबिनेट में प्रवेश करने और आंतरिक घटकों को नष्ट करने का सीधा रास्ता बन जाता है।
स्वचालित पॉलीयुरेथेन फोम-इन-प्लेस गैस्केटिंग (FIPG) इस समस्या का समाधान करता है। एक रोबोटिक डिस्पेंसर दरवाजे के चैनल में तरल पॉलीयुरेथेन की एक निरंतर माला लगाता है, जो फिर फैलता है और एक निर्बाध, अत्यधिक लचीले फोम गैसकेट में बदल जाता है। एफआईपीजी एक संयुक्त-मुक्त सील सुनिश्चित करता है जो गिरावट का प्रतिरोध करता है, हजारों दरवाजे चक्रों पर इसके संपीड़न सेट को बनाए रखता है, और धोने की स्थिति में उच्च दबाव वाले पानी का सामना करता है।
कस्टम स्टील कैबिनेट बनाम ऑफ-द-शेल्फ: कुल मूल्य का मूल्यांकन
बाड़ों की खरीद करते समय, कथित कम अग्रिम लागत के कारण खरीद टीमें अक्सर मानक ऑफ-द-शेल्फ इकाइयों पर डिफ़ॉल्ट होती हैं। वित्तीय और परिचालन ट्रेड-ऑफ के व्यापक विश्लेषण से अक्सर पता चलता है कि कस्टम फैब्रिकेशन बेहतर समग्र मूल्य प्रदान करता है और एकीकरण चरण के दौरान परियोजना घर्षण को कम करता है।
अग्रिम लागत बनाम संशोधन श्रम
किसी ऑफ-द-शेल्फ इकाई का स्टिकर मूल्य शायद ही कभी इसकी अंतिम स्थापित लागत को दर्शाता है। मानक बाड़ों को एकीकृत करने के लिए पुशबटन, नाली और शीतलन इकाइयों के लिए ड्रिलिंग, काटने और टैपिंग छेद के लिए महत्वपूर्ण आंतरिक श्रम की आवश्यकता होती है। इस मैनुअल संशोधन में गलती होने पर क्षतिग्रस्त इकाइयों को खत्म करने का जोखिम होता है, और यह अनिवार्य रूप से फैक्ट्री पेंट फिनिश से समझौता करता है, जिससे कच्ची धातु जंग के संपर्क में आ जाती है।
एक की खरीद कस्टम स्टील कैबिनेट इस श्रम को उच्च लागत वाले एकीकरण तल से वापस निर्माता के पास स्थानांतरित कर देता है। फैब्रिकेटर एक ऐसी इकाई प्रदान करता है जो घटक आबादी के लिए पूरी तरह से तैयार है, जिसमें सभी कटआउट, स्टैंडऑफ़ और माउंटिंग हार्डवेयर पूरी तरह से स्थित हैं। यह कुल मिलाकर असेंबली समय को काफी कम कर देता है और अत्यधिक कुशल इलेक्ट्रीशियन को धातु के काम के बजाय वायरिंग पर ध्यान केंद्रित करने की अनुमति देता है।
एर्गोनॉमिक्स, एक्सेस और मॉड्यूलैरिटी
कस्टम संरचनात्मक डिज़ाइन दीर्घकालिक रखरखाव लाभ प्रदान करते हैं जो मानक इकाइयों से मेल नहीं खा सकते हैं। इंजीनियर ऐसी सुविधाएँ निर्दिष्ट करते हैं जो फ़ील्ड तकनीशियनों के लिए एर्गोनॉमिक्स और पहुंच में सुधार करती हैं। लिफ्ट-ऑफ टिकाएं जटिल वायरिंग कार्यों के दौरान दरवाजों को पूरी तरह से हटाने की अनुमति देती हैं। मॉड्यूलर ग्रंथि प्लेटें फ़ील्ड संशोधनों की आवश्यकता के बिना केबल रूटिंग और भविष्य के विस्तार को सरल बनाती हैं।
तीन-बिंदु लैचिंग सिस्टम पूरे दरवाजे के गैसकेट पर सुरक्षित, समान संपीड़न प्रदान करते हैं, जबकि एकीकृत देखने वाली खिड़कियां ऑपरेटरों को कैबिनेट को खोलने और पर्यावरण के घटकों को उजागर किए बिना आंतरिक डिस्प्ले की निगरानी करने की अनुमति देती हैं। ये कस्टम सुविधाएँ रखरखाव के डाउनटाइम को कम करती हैं और संयंत्र कर्मियों के लिए परिचालन सुरक्षा में सुधार करती हैं।
उच्च मात्रा में उत्पादन के लिए स्केलेबिलिटी
मानकीकृत कस्टम डिज़ाइन के लिए फैब्रिकेटर के साथ साझेदारी करने से उच्च मात्रा में उत्पादन चलाने के लिए पैमाने की महत्वपूर्ण अर्थव्यवस्थाएं खुलती हैं। एक बार जब प्रारंभिक इंजीनियरिंग और प्रोटोटाइप चरण पूरे हो जाते हैं, तो फैब्रिकेटर तेजी से और लगातार समान इकाइयों का उत्पादन करता है, जिससे बड़े पैमाने पर तैनाती में एकरूपता सुनिश्चित होती है।
एक मजबूत फैब्रिकेशन पार्टनर डिजाइन-फॉर-मैन्युफैक्चरिबिलिटी (डीएफएम) इंजीनियरिंग सहायता प्रदान करता है। डिज़ाइन का विश्लेषण करके, वे छोटे बदलावों का सुझाव देते हैं - जैसे कि मोड़ त्रिज्या को मानकीकृत करना या भागों को समेकित करना - जो सामग्री अपशिष्ट और मशीनिंग समय को कम करता है, अंततः उत्पाद लाइन के जीवन पर इकाई लागत को कम करता है।
शीट मेटल एनक्लोजर बॉक्स की सोर्सिंग में कार्यान्वयन जोखिम
खरीद और निर्माण प्रक्रिया में नेविगेट करने में अंतर्निहित जोखिम शामिल होते हैं। आपूर्ति श्रृंखला में व्यवधान, गुणवत्ता नियंत्रण विफलताएं और अनुपालन मुद्दे परियोजनाओं को पटरी से उतार देते हैं और बजट बढ़ा देते हैं। इन कमियों की शीघ्र पहचान करने से टीमों को खरीद आदेशों पर हस्ताक्षर करने से पहले प्रभावी शमन रणनीतियों को लागू करने की अनुमति मिलती है।
आपूर्ति श्रृंखला और लीड टाइम अस्थिरता
निर्माण प्रक्रिया के महत्वपूर्ण चरणों को आउटसोर्स करने वाले फैब्रिकेटर्स पर भरोसा करने से लीड टाइम में गंभीर अस्थिरता आती है। यदि किसी विक्रेता को पाउडर कोटिंग या विशेष वेल्डिंग के लिए कच्चे बाड़ों को तीसरे पक्ष की सुविधा में भेजना होता है, तो उपठेकेदार स्तर पर कोई भी देरी सीधे अंतिम डिलीवरी तिथि को प्रभावित करती है। कच्चे इस्पात की उपलब्धता भी अप्रत्याशित देरी का कारण बनती है।
इस जोखिम को कम करने के लिए, फैब्रिकेटर्स को लंबवत एकीकरण प्रदर्शित करने की आवश्यकता है। एक विक्रेता जो इन-हाउस लेजर कटिंग, सीएनसी बेंडिंग, निरंतर वेल्डिंग और स्वचालित पाउडर कोटिंग का प्रबंधन करता है, वह अपने उत्पादन कार्यक्रम पर पूर्ण नियंत्रण रखता है। यह ऊर्ध्वाधर एकीकरण महत्वपूर्ण बुनियादी ढांचे घटकों की विश्वसनीय, समय पर डिलीवरी सुनिश्चित करने के लिए आवश्यक है।
प्रमाणन और अनुपालन विफलताएँ
ए की तैनाती आवश्यक नियामक मानकों को पूरा करने में विफल रहने वाला शीट मेटल एनक्लोजर बॉक्स एक गंभीर परिचालन जोखिम है। UL 508A, CE, या विशिष्ट NEMA परीक्षण के विफल होने पर अस्वीकृत इंस्टॉलेशन, जबरन रीडिज़ाइन और महत्वपूर्ण प्रोजेक्ट देरी होती है। अनुपालन को पहले दिन से ही उत्पाद में शामिल किया जाना चाहिए।
संभावित फैब्रिकेटर्स के लिए एक संरचित ऑडिट प्रक्रिया का पालन करके इस जोखिम को कम करें:
गुणवत्ता प्रबंधन प्रणालियों के लिए सक्रिय ISO 9001 प्रमाणन सत्यापित करें।
पिछले UL 508A या NEMA अनुपालन परियोजनाओं के दस्तावेज़ीकरण का अनुरोध करें।
इन-हाउस परीक्षण क्षमताओं का निरीक्षण करें, जैसे नमक-कोहरा कक्ष या जल प्रवेश स्टेशन।
स्टेनलेस स्टील ग्रेड के लिए उनकी सामग्री ट्रैसेबिलिटी प्रक्रियाओं की समीक्षा करें।
उनके वेल्डिंग और फिनिशिंग विभागों का भौतिक या आभासी दौरा करें।
निष्कर्ष
अपनी विशिष्ट पर्यावरण और थर्मल प्रबंधन चुनौतियों की समीक्षा करने के लिए एक लंबवत एकीकृत निर्माण भागीदार के साथ तकनीकी परामर्श शुरू करें।
पूर्ण उत्पादन शुरू करने से पहले घटक फिटमेंट, केबल रूटिंग और कूलिंग रणनीतियों को मान्य करने के लिए प्रोटोटाइप रन का अनुरोध करें।
अपने इन-हाउस विनिर्माण, स्वचालित गैसकेटिंग क्षमताओं और गुणवत्ता नियंत्रण प्रक्रियाओं को सत्यापित करने के लिए संभावित भागीदारों की सुविधा ऑडिट करें।
पैमाने की मितव्ययिता का लाभ उठाने और दीर्घकालिक खरीद लागत को कम करने के लिए अपने कस्टम संलग्नक डिज़ाइन को मानकीकृत करें।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: कस्टम स्टील एनक्लोजर निर्माण के लिए मानक लीड टाइम क्या है?
उ: डिज़ाइन जटिलता, कच्चे माल की उपलब्धता और विशिष्ट परिष्करण आवश्यकताओं के आधार पर लीड समय अलग-अलग होता है। लंबवत रूप से एकीकृत फैब्रिकेटर आमतौर पर 3 से 5 सप्ताह में कस्टम प्रोटोटाइप वितरित करते हैं, जबकि पूर्ण उत्पादन में 6 से 8 सप्ताह लगते हैं। आउटसोर्स की गई फ़िनिशिंग या विशेष स्टेनलेस स्टील ग्रेड इन समयसीमाओं को बढ़ाते हैं।
प्रश्न: लेजर कट कंट्रोल कैबिनेट एनईएमए रेटिंग अनुपालन में कैसे सुधार करता है?
उत्तर: लेज़र कटिंग असाधारण धार परिशुद्धता प्रदान करती है और गड़गड़ाहट को समाप्त करती है, जिससे पूरी तरह से सपाट सतह सुनिश्चित होती है। यह गास्केट को समान रूप से बैठने और दरवाजे और कटआउट के चारों ओर समान रूप से संपीड़ित करने की अनुमति देता है, जिससे पानी और धूल के प्रवेश को रोकने वाले सूक्ष्म अंतराल को रोका जा सकता है, जिससे उच्च NEMA रेटिंग प्राप्त होती है।
प्रश्न: औद्योगिक विद्युत परिक्षेत्र के लिए मुझे 304 के स्थान पर 316 स्टेनलेस स्टील कब चुनना चाहिए?
ए: 316 स्टेनलेस स्टील निर्दिष्ट करें जब बाड़े को उच्च क्लोराइड वातावरण, जैसे तटीय समुद्री प्रतिष्ठानों, अपतटीय प्लेटफार्मों, या कठोर रासायनिक वाशडाउन का उपयोग करने वाली सुविधाओं के संपर्क में लाया जाएगा। 316 में जोड़ा गया मोलिब्डेनम गंभीर गड्ढों और दरारों के क्षरण को रोकता है।
प्रश्न: मैनुअल स्ट्रिप गैस्केट की तुलना में फोम-इन-प्लेस गैस्केटिंग (FIPG) को क्यों प्राथमिकता दी जाती है?
ए: एफआईपीजी को एक तरल के रूप में लगाया जाता है जो एक सतत, निर्बाध फोम में फैलता है। यह मैनुअल स्ट्रिप गास्केट में पाए जाने वाले कमजोर कोने के जोड़ों को समाप्त करता है। एफआईपीजी बेहतर स्थायित्व, बेहतर संपीड़न सेट रिकवरी और धातु की सतह पर मजबूत आसंजन प्रदान करता है।
प्रश्न: क्या कस्टम शीट मेटल एनक्लोजर बॉक्स को फैब्रिकेटर द्वारा यूएल प्रमाणित किया जा सकता है?
उत्तर: हां, यदि फैब्रिकेटर प्रमाणित UL 508A पैनल शॉप संचालित करता है, तो वे UL लेबल को सीधे कस्टम संलग्नक पर लागू करते हैं। यह सुनिश्चित करता है कि भौतिक आवास सुरक्षा मानकों को पूरा करता है, आंतरिक विद्युत घटकों को एकीकृत करने पर अंतिम प्रमाणीकरण सरल हो जाता है।
प्रश्न: कार्बन स्टील कस्टम स्टील कैबिनेट के लिए सबसे टिकाऊ कोटिंग कौन सी है?
उत्तर: उच्च गुणवत्ता वाले पॉलिएस्टर पाउडर कोटिंग के बाद मल्टी-स्टेज प्रीट्रीटमेंट उत्कृष्ट स्थायित्व प्रदान करता है। अत्यधिक औद्योगिक लचीलेपन के लिए, पॉलिएस्टर टॉपकोट के नीचे जिंक युक्त एपॉक्सी प्राइमर लगाने से प्रभाव प्रतिरोध में काफी वृद्धि होती है और सतह पर खरोंच होने पर जंग को फैलने से रोकता है।


