Kabati za udhibiti wa viwanda hufanya kazi kama njia ya mwisho ya ulinzi dhidi ya hitilafu mbaya za umeme, uchafuzi wa mazingira, na muda wa gharama wa chini wa kituo. Wakati vidhibiti nyeti vya mantiki vinavyoweza kuratibiwa (PLCs), viendeshi vya masafa ya kubadilika (VFDs), na transfoma nzito zinapokabiliwa na sakafu kali za kiwanda au vipengele vya nje, uadilifu wa kimuundo na kimazingira wa makazi yao huwa kipaumbele kikubwa cha uendeshaji. Kutegemea viwango vya kawaida, vilivyo nje ya rafu mara nyingi huwalazimisha wahandisi kwenye kona. Kurekebisha vitengo hivi vya kawaida kwenye sakafu ya ujumuishaji huhatarisha uadilifu wa muundo, hubatilisha uidhinishaji muhimu wa usalama, na huleta gharama fiche za wafanyikazi ambazo huharibu ratiba za mradi.
Ili kuhakikisha kuaminika kwa muda mrefu, wasimamizi wa vituo na wahandisi wa umeme lazima watathmini washirika wa uundaji maalum kulingana na vigezo vikali. Utaalam wa nyenzo, usahihi wa utengenezaji, na uwezo wa kufuata ni mahitaji ya kimsingi. Nyumba iliyosanifiwa ipasavyo huzuia unyevu kupita kiasi, kudhibiti mizigo ya mafuta na kinga dhidi ya kuingiliwa na sumakuumeme. Kuelewa nuances ya uundaji maalum huruhusu timu kubainisha zuio zinazolinda miundomsingi muhimu huku kuhuisha mchakato wa mwisho wa mkusanyiko.
Uteuzi wa nyenzo (Kaboni dhidi ya 304/316 Isiyo na pua) huelekeza maisha ya msingi na uthabiti wa mazingira wa eneo lolote la ndani la umeme la viwandani.
Uteuzi wa kipimo cha nyenzo (kipimo 12 dhidi ya kipimo cha 14 dhidi ya kipimo cha 16) huamuru uadilifu wa muundo chini ya mizigo mizito ya vipengele na hali ya tetemeko.
Mbinu za hali ya juu za utengenezaji, haswa kukata leza, kuunda mfumo wa CNC, na Uwekaji Gasket otomatiki wa Foam-in-Place (FIPG), haziwezi kujadiliwa ili kufikia ustahimilivu mkali unaohitajika kwa ukadiriaji wa IP/NEMA wa hali ya juu.
Gharama ya kweli ya baraza la mawaziri la kawaida la chuma lazima lihesabiwe kwa kuzingatia kazi ya urekebishaji iliyoondolewa na viwango vya kupunguzwa vya kushindwa.
Tathmini ya muuzaji lazima iweke kipaumbele uwezo wa uidhinishaji wa UL/NEMA wa ndani ili kupunguza vikwazo vya utiifu wakati wa utumaji wa mwisho.
Vigezo vya Mafanikio kwa Eneo la Umeme la Viwandani
Kufafanua uwekaji wa eneo la ndani kwa mafanikio kunahitaji kuangalia zaidi ya vipimo vya msingi. Kutoka kwa mtazamo wa uhandisi na usimamizi wa kituo, mafanikio uzio wa umeme wa viwandani lazima uunganishe bila mshono ulinzi wa mazingira, usimamizi wa joto, na kutuliza umeme. Ni lazima iwe kizuizi cha kuaminika huku ikiruhusu ufikiaji bora wa matengenezo na maisha marefu ya sehemu kwenye sakafu ya kiwanda.
Ulinzi wa Mazingira na Ukadiriaji wa NEMA/IP
Mazingira ya viwanda yanawasilisha vitisho vya mara kwa mara kwa vifaa vya kielektroniki. Chembe chembe zinazopeperuka hewani, mivuke ya kemikali inayoweza kusababisha ulikaji, maji yenye shinikizo la juu, na unyevunyevu unaozunguka husababisha kutofaulu kwa haraka kwa kipengee kama eneo la ua limeathirika. Kubainisha ukadiriaji sahihi wa ulinzi ni hatua ya kwanza katika mchakato wa kubuni. Wahandisi hupanga mazingira maalum ya kufanya kazi kwa viwango vinavyohitajika ili kuhakikisha ulinzi wa kutosha.
Ukadiriaji wa NEMA 4X ni wa lazima kwa mazingira ambayo yameharibiwa vibaya, kama vile viwanda vya kuchakata chakula au vifaa vya kutengeneza kemikali. Ukadiriaji huu huhakikisha eneo lililofungwa linastahimili jeti za maji zinazoelekezwa huku kikistahimili kutu. Kinyume chake, ukadiriaji wa IP67 unaweza kuhitajika kwa programu ambapo kuzamishwa kwa muda ni hatari. Kufikia ukadiriaji huu kunahitaji uundaji mahususi, uchomeleaji bila imefumwa, na uwekaji gesi wa hali ya juu ili kuondoa sehemu zozote zinazoweza kupenya.
| Ukadiriaji |
Kiwango cha Ulinzi wa Kawaida |
Kawaida ya Uundaji wa Programu |
Mahitaji ya |
| NEMA 12 |
Vumbi, uchafu unaoanguka, vinywaji visivyo na babuzi |
Sakafu za utengenezaji wa ndani |
Gasketing ya kawaida, welds kuendelea |
| NEMA 4 |
Hosedown, maji yanayotiririka, mvua |
Ufungaji wa nje, maeneo ya kuosha |
Mihuri isiyo na maji, latching yenye nguvu |
| NEMA 4X |
Upinzani wa kutu, hosedown |
Usindikaji wa chakula, mimea ya kemikali |
304/316 Chuma cha pua, FIPG |
| IP67 |
Kuzuia vumbi, kuzamishwa kwa muda |
Nje ya nje, baharini |
Kukata kwa usahihi wa laser, mihuri ya kazi nzito |
Usimamizi wa Joto na Mpangilio wa Sehemu
Uzalishaji wa joto wa ndani ndio sababu kuu ya kushindwa kwa kielektroniki mapema. VFD, PLC, na vibadilishaji umeme huzalisha mizigo mikubwa ya mafuta ambayo lazima isambazwe ili kudumisha halijoto bora zaidi ya uendeshaji. Uhusiano kati ya kiasi cha ndani cha kizimba, upitishaji wa joto wa nyenzo, na jumla ya mzigo wa joto ni hesabu muhimu ya muundo. Mpangilio finyu huzuia mtiririko wa hewa, na hivyo kusababisha sehemu hatarishi ambazo huharibu maisha ya kifaa.
Mahitaji ya utengenezaji hutofautiana kwa kiasi kikubwa kulingana na mkakati uliochaguliwa wa kupoeza. Utengaji wa hali ya hewa unategemea sehemu ya uso wa chuma na hujumuisha vipenyo vilivyowekwa mhuri au sinki za joto za nje ili kuhimiza upitishaji asilia. Upozaji unaoendelea unahitaji vipunguzi mahususi vya vitengo vya HVAC, vibadilisha joto au feni za kulazimishwa. Vipunguzo hivi lazima viunganishwe wakati wa awamu ya awali ya uundaji ili kudumisha uadilifu wa jumla wa muundo na ukadiriaji wa IP wa kitengo.
Kingao cha EMI/RFI na Utulizaji wa Umeme
Uingiliaji wa sumakuumeme (EMI) na uingiliaji wa masafa ya redio (RFI) huleta hatari kubwa kwa uthabiti wa vifaa vya kielektroniki vya ndani, vinavyoweza kusababisha uharibifu wa data au mawimbi ya udhibiti yasiyokuwa ya kawaida. Mazingira ya viwandani yana kelele mbaya, huku mashine nzito na laini za juu-voltage zikitoa uingiliaji mkubwa. Uzio huu hufanya kazi kama ngome ya Faraday ili kukinga vipengee nyeti dhidi ya vitisho hivi visivyoonekana.
Suluhu za kiwango cha uwongo ni muhimu kwa upunguzaji bora wa EMI/RFI. Vipande vinavyoendelea vya kutuliza lazima viwe na svetsade moja kwa moja kwenye chasi na milango ili kuhakikisha njia ya chini ya impedance duniani. Sahani za kupachika za zinki hutoa conductivity bora kwa ajili ya kutuliza sehemu. Gaskets maalum za upitishaji mara nyingi huhitajika karibu na milango na sahani za tezi ili kudumisha uendelevu wa kulinda kwenye mishono na fursa.
Uteuzi wa Nyenzo katika Utengenezaji wa Uzio wa Chuma
Msingi wa kuaminika utengenezaji wa uzio wa chuma upo katika kuchagua madini yanayofaa. Uchaguzi wa nyenzo huathiri moja kwa moja utendaji wa kifaa, uthabiti wa mazingira na uzito wa jumla. Wahandisi husawazisha mambo haya dhidi ya mahitaji maalum ya tovuti ya usakinishaji ili kuhakikisha uwezekano wa kudumu wa kudumu.
Chuma cha Kaboni dhidi ya Chuma cha pua (304 dhidi ya 316)
Chuma laini au kaboni ndio chaguo la kawaida na la gharama nafuu kwa matumizi ya jumla ya viwanda vya ndani. Inatoa nguvu bora za kimuundo na ina muundo wa hali ya juu. Hata hivyo, chuma cha kaboni hutoa upinzani mdogo wa asili wa kutu na hutegemea kabisa mipako yenye nguvu ili kuzuia kutu. Ikiwa mipako inapigwa au kuathiriwa wakati wa ufungaji au uendeshaji, oxidation hutokea kwa kasi, na kuhatarisha uadilifu wa enclosure.
Vibadala vya chuma cha pua hutoa ulinzi wa hali ya juu kwa mazingira yanayohitajika. Chuma cha pua cha Aina 304 ndicho kiwango cha matumizi ya jumla ya viwandani na kiwango cha chakula, kinachotoa upinzani bora kwa asidi nyingi za vioksidishaji na kemikali za kusafisha. Kwa mazingira yaliyokithiri, kama vile mitambo ya baharini au vifaa vyenye mfiduo wa juu wa kloridi, chuma cha pua cha Aina ya 316 kinahitajika. Kuongezewa kwa molybdenum katika 316 isiyo na pua huongeza kwa kiasi kikubwa upinzani wake kwa shimo na kutu ya nyufa.
Kipimo cha Nyenzo na Ugumu wa Kimuundo
Uchaguzi wa kupima chuma cha karatasi huamuru ugumu wa muundo wa bidhaa ya mwisho. Nambari ya geji ya chini inaonyesha chuma kinene. Vipimo vizito vya kuegemea sakafu ambavyo huweka transfoma kubwa au vituo vya kudhibiti magari kwa kawaida huhitaji chuma cha kupima 12 ili kuhimili uzani na kupinga mgeuko. Nyenzo nene pia hutoa upinzani bora kwa matukio ya tetemeko na athari za kiajali kutoka kwa forklift kwenye sakafu ya kiwanda.
Vitengo vilivyopachikwa kwenye ukuta mara nyingi hutumia chuma cha kupima 14 au 16 ili kupunguza uzito na kurahisisha usakinishaji. Bila kujali geji, wahandisi husanifu eneo la ua ili kuzuia uwekaji wa mafuta kwenye paneli—kupinda au kuchomoza kwa nyuso kubwa bapa. Hii inafanikiwa kwa kujumuisha mikunjo ya kimkakati, vidhibiti vya ndani, au bati kizito zaidi ya kupima wakati wa kupachika paneli ndogo nzito.
Matibabu ya uso na Upinzani wa Kutu
Kwa vifuniko vya chuma vya kaboni, mbinu ya kumaliza ni kizuizi pekee dhidi ya uharibifu wa mazingira. Upakaji wa poda ndio kiwango cha tasnia, kinachotoa umalizio mnene, unaodumu, na sugu kwa kemikali ambao unapita ubora wa kawaida wa uchoraji wa mvua. Mabati hutoa ulinzi bora wa kutu lakini inaweza kuwa changamoto kupaka rangi na huenda isitoe urembo unaohitajika kwa usakinishaji unaoonekana sana.
Muda mrefu wa mipako yoyote inategemea kabisa juu ya maandalizi ya uso. Michakato ya matibabu ya hatua nyingi ni muhimu. Hii inahusisha phosphating ya zinki, sandblasting, au etching ya kemikali ili kuunda uso wa maandishi ambao unakuza ushikamano wa mitambo ya koti ya unga. Kuruka hatua hizi za maandalizi husababisha delamination ya haraka ya mipako na kushindwa kwa chuma baadae katika mazingira magumu.
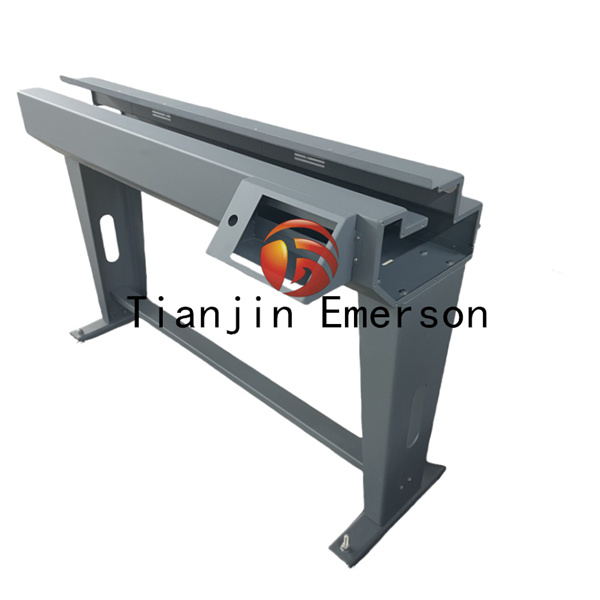
Utengenezaji wa Usahihi: Jukumu la Baraza la Mawaziri la Kudhibiti Upunguzaji wa Laser
Teknolojia za kisasa za utengenezaji zimebadilisha jinsi viunga hujengwa. Mpito kutoka kwa kukata manyoya kwa mikono na kupiga ngumi hadi michakato ya kiotomatiki huhakikisha kuwa kila sehemu inalingana na usahihi kamili. Usahihi huu hutafsiri moja kwa moja kwa kuaminika kwa muundo na kuziba mazingira kwenye tovuti ya kazi.
Uvumilivu na Usawazishaji wa Vipengele
A baraza la mawaziri la udhibiti wa kukata laser huondoa maswala ya mrundikano wa uvumilivu ambayo yanakumba njia za kitamaduni za utengenezaji. Kukata kwa laser kunatoa usahihi wa kipekee, kuhakikisha kwamba kila shimo, mkato, na ukingo ndipo hasa ambapo mtindo wa CAD unaamuru. Hii inaondoa hitaji la kufungua kwa mikono au marekebisho wakati wa mkusanyiko, kuokoa masaa ya kazi.
Athari ya vipandikizi sahihi, visivyo na burr huonekana zaidi katika utimilifu wa kuziba kwa kitengo. Gaskets zinahitaji laini kabisa, uso wa gorofa ili compress sawasawa na kuunda muhuri wa kuzuia maji. Hinges na sahani za tezi lazima zifanane kikamilifu ili kuzuia kufungwa kwa mitambo au mapungufu ambayo huruhusu vumbi au maji kuingia. Kukata laser kunahakikisha kiwango hiki muhimu cha kufaa na kumaliza.
CNC bending na kulehemu uadilifu
Kuunda karatasi gorofa-kata laser katika muundo thabiti wa pande tatu kunahitaji breki za hali ya juu za CNC. Mashine hizi hudumisha radii inayopinda katika urefu wote wa chuma, ambayo ni muhimu kwa kudumisha uthabiti wa muundo na kuhakikisha kuwa milango inafungwa sawia dhidi ya fremu. Mipinda isiyolingana husababisha paneli zilizopinda na mihuri iliyoathiriwa ambayo inashindwa ukaguzi wa uwanja.
Mbinu za kulehemu zina jukumu muhimu katika kudumisha ukadiriaji wa NEMA/IP. Ulehemu wa mshono unaoendelea kwa kutumia michakato ya TIG au MIG huunda kiungo kigumu, kisichoweza kupenya ambacho huzuia unyevu kuingia. Ulehemu wa doa, wakati wa haraka, huacha mapengo kati ya welds ambayo lazima yajazwe na sealants, na kuunda pointi za kushindwa kwa muda. Ulehemu unaoendelea wa ubora wa juu ni sifa ya mshirika wa uundaji wa kitaaluma.
Upakaji gesi otomatiki wa Povu-in-Place (FIPG) dhidi ya Mwongozo wa Strip Gaskets
Njia inayotumika kuweka vifusi vya gesi huathiri kwa kiasi kikubwa upinzani wa mazingira wa eneo la muda mrefu. Gaskets za neoprene strip zilizowekwa kwa mkono zinakabiliwa na makosa ya kibinadamu. Viungo ambapo vipande hukutana mara nyingi hutengana kwa muda, na kujenga njia ya moja kwa moja ya maji na vumbi kuingia kwenye baraza la mawaziri na kuharibu vipengele vya ndani.
Uwekaji gesi otomatiki wa polyurethane Povu-in-Place (FIPG) hutatua tatizo hili. Kisambazaji cha roboti huweka ushanga unaoendelea wa poliurethane ya kioevu kwenye chaneli ya mlango, ambayo kisha hupanuka na kutibu kwenye gasket ya povu isiyo na mshono, inayostahimili sana. FIPG inahakikisha muhuri usio na mshikamano unaostahimili uharibifu, hudumisha mgandamizo wake uliowekwa juu ya maelfu ya mizunguko ya mlango, na kuhimili maji yenye shinikizo kubwa chini ya hali ya kuosha.
Baraza la Mawaziri la Chuma Maalum dhidi ya Rafu Nje ya Rafu: Kutathmini Jumla ya Thamani
Wakati wa kununua hakikisha, timu za manunuzi mara nyingi hazibadilishi viwango vya kawaida vya nje ya rafu kwa sababu ya bei inayoonekana kuwa ya chini. Uchanganuzi wa kina wa ubadilishanaji wa fedha na uendeshaji mara kwa mara unaonyesha kwamba uundaji maalum hutoa thamani ya juu zaidi na kupunguza msuguano wa mradi wakati wa awamu ya ujumuishaji.
Gharama za Awali dhidi ya Kazi ya Urekebishaji
Bei ya vibandiko ya kitengo cha nje ya rafu haiakisi gharama yake ya mwisho iliyosakinishwa. Kuunganisha hakikisha za kawaida kunahitaji kazi kubwa ya ndani kwa ajili ya kuchimba, kukata, na kugonga mashimo ya vibonye, mifereji na vitengo vya kupoeza. Marekebisho haya ya mwongozo yana hatari ya kufuta vitengo vilivyoharibika ikiwa kosa litafanywa, na bila shaka itahatarisha umaliziaji wa rangi ya kiwanda, na kuacha chuma mbichi kikikabiliwa na kutu.
Kununua a baraza la mawaziri la chuma maalum huhamisha kazi hii kutoka kwa sakafu ya ujumuishaji ya gharama ya juu hadi kwa mtengenezaji. Mtengenezaji hutoa kitengo ambacho kiko tayari kabisa kwa idadi ya vipengele, na vipunguzi vyote, vizuizi, na maunzi ya kupachika yakiwa yamepangwa kikamilifu. Hii inapunguza sana muda wa jumla wa mkusanyiko na inaruhusu mafundi wenye ujuzi wa juu kuzingatia uunganisho wa nyaya badala ya ufundi chuma.
Ergonomics, Ufikiaji, na Modularity
Miundo maalum hutoa manufaa ya matengenezo ya muda mrefu ambayo vipimo vya kawaida haviwezi kulingana. Wahandisi hubainisha vipengele vinavyoboresha ergonomics na ufikivu kwa mafundi wa nyanjani. Hinges za kuinua huruhusu milango kuondolewa kabisa wakati wa kazi ngumu za wiring. Sahani za kawaida za tezi hurahisisha uelekezaji wa kebo na upanuzi wa siku zijazo bila kuhitaji marekebisho ya uwanja.
Mifumo ya latching ya pointi tatu hutoa salama, hata kukandamiza kwenye gasket nzima ya mlango, wakati madirisha yaliyounganishwa ya kutazama huruhusu waendeshaji kufuatilia maonyesho ya ndani bila kufungua baraza la mawaziri na kufichua vipengele kwa mazingira. Vipengele hivi maalum hupunguza muda wa matengenezo na kuboresha usalama wa uendeshaji kwa wafanyikazi wa kiwanda.
Scalability kwa Uzalishaji wa Kiasi cha Juu
Kushirikiana na mtengenezaji wa miundo maalum iliyosanifiwa hufungua uchumi muhimu wa uendeshaji wa uzalishaji wa kiwango cha juu. Mara tu awamu za awali za uhandisi na prototyping zimekamilika, mtengenezaji hutoa vitengo vinavyofanana kwa haraka na kwa uthabiti, kuhakikisha usawa katika matumizi makubwa.
Mshirika dhabiti wa uundaji hutoa usaidizi wa uhandisi wa muundo-kwa-utengenezaji (DFM). Kwa kuchanganua muundo, wanapendekeza mabadiliko madogo—kama vile kusawazisha radii ya bend au sehemu za kuunganisha—ambayo hupunguza upotevu wa nyenzo na muda wa uchakataji, hatimaye kupunguza gharama za kitengo katika maisha ya laini ya bidhaa.
Hatari za Utekelezaji katika Kupata Sanduku la Uzio wa Chuma la Karatasi
Kupitia mchakato wa ununuzi na uundaji kunahusisha hatari za asili. Usumbufu wa msururu wa ugavi, kushindwa kwa udhibiti wa ubora, na masuala ya kufuata huharibu miradi na kuongeza bajeti. Kutambua hitilafu hizi mapema huruhusu timu kutekeleza mikakati madhubuti ya kupunguza kabla ya maagizo ya ununuzi kusainiwa.
Msururu wa Ugavi na Tete ya Muda wa Kuongoza
Kutegemea wabunifu ambao hutoa hatua muhimu za mchakato wa utengenezaji huleta tetemeko kali la wakati wa kuongoza. Iwapo muuzaji lazima atume zuio mbichi kwa kituo cha wahusika wengine kwa ajili ya kupaka poda au uchomaji maalum, ucheleweshaji wowote katika kiwango cha mkandarasi mdogo huathiri moja kwa moja tarehe ya mwisho ya uwasilishaji. Upatikanaji wa chuma mbichi pia husababisha ucheleweshaji usiotabirika.
Ili kupunguza hatari hii, wahitaji wabunifu waonyeshe ujumuishaji wima. Muuzaji anayesimamia ukataji wa leza ndani ya nyumba, kupinda kwa CNC, kulehemu kila mara, na upakaji wa poda otomatiki hudumisha udhibiti kamili wa ratiba yao ya uzalishaji. Uunganisho huu wa wima ni muhimu kwa kuhakikisha utoaji wa kuaminika, kwa wakati wa vipengele muhimu vya miundombinu.
Uthibitishaji na Kushindwa kwa Uzingatiaji
Kupeleka a kisanduku cha kufungwa cha chuma ambacho kinashindwa kufikia viwango vya udhibiti vinavyohitajika ni hatari kubwa ya uendeshaji. Kushindwa kwa UL 508A, CE, au majaribio mahususi ya NEMA husababisha usakinishaji uliokataliwa, usanifu upya wa kulazimishwa na ucheleweshaji mkubwa wa mradi. Uzingatiaji lazima uhandisiwe katika bidhaa kutoka siku ya kwanza.
Punguza hatari hii kwa kufuata utaratibu wa ukaguzi uliopangwa kwa watengenezaji watarajiwa:
Thibitisha uthibitishaji unaotumika wa ISO 9001 kwa mifumo ya usimamizi wa ubora.
Omba hati za miradi ya awali ya kufuata UL 508A au NEMA.
Kagua uwezo wa kupima ndani ya nyumba, kama vile vyumba vya ukungu wa chumvi au vituo vya kuingilia maji.
Kagua taratibu zao za ufuatiliaji wa nyenzo kwa alama za chuma cha pua.
Fanya ziara ya kimwili au ya kawaida ya idara zao za kulehemu na kumaliza.
Hitimisho
Anzisha mashauriano ya kiufundi na mshirika wa uwongo uliojumuishwa kiwima ili kukagua changamoto zako mahususi za usimamizi wa mazingira na joto.
Omba kielelezo kiendeshwe ili kuthibitisha uwekaji wa vipengele, uelekezaji wa kebo, na mikakati ya kupoeza kabla ya kujitolea kwa uzalishaji kamili.
Fanya ukaguzi wa kituo wa washirika watarajiwa ili kuthibitisha utengenezaji wao wa ndani, uwezo wa kiotomatiki wa kuweka gaskets na michakato ya udhibiti wa ubora.
Sawazisha miundo yako maalum ya ua ili kuimarisha uchumi wa kiwango na kupunguza gharama za ununuzi za muda mrefu.
Maswali Yanayoulizwa Mara kwa Mara
Swali: Je, ni wakati gani wa kawaida wa kuongoza kwa utengenezaji wa ua maalum wa chuma?
J: Nyakati za kuongoza hutofautiana kulingana na ugumu wa muundo, upatikanaji wa malighafi na mahitaji mahususi ya kumalizia. Waundaji waliounganishwa kiwima kwa kawaida hutoa mifano maalum baada ya wiki 3 hadi 5, huku utendaji kamili wa uzalishaji huchukua wiki 6 hadi 8. Ukamilishaji wa nje au alama maalum za chuma cha pua huongeza rekodi hizi za matukio.
Swali: Je, baraza la mawaziri la kudhibiti kukatwa kwa leza linaboreshaje utiifu wa ukadiriaji wa NEMA?
A: Kukata laser hutoa usahihi wa kipekee wa makali na huondoa burrs, kuhakikisha nyuso tambarare kikamilifu. Hii huruhusu gaskets kukaa sawasawa na kubana sawasawa karibu na milango na sehemu za kukata, kuzuia mapengo madogo ambayo husababisha maji na vumbi kuingia, na hivyo kupata ukadiriaji wa juu wa NEMA.
Swali: Je, ni lini ninapaswa kuchagua 316 chuma cha pua zaidi ya 304 kwa eneo la umeme la viwandani?
A: Bainisha 316 chuma cha pua wakati ua utakabiliwa na mazingira ya kloridi ya juu, kama vile mitambo ya pwani ya baharini, majukwaa ya pwani, au vifaa vinavyotumia uharibifu wa kemikali kali. Molybdenum iliyoongezwa katika 316 huzuia shimo kubwa na kutu kwenye mwanya.
Swali: Kwa nini Uwekaji gesi wa Foam-in-Place (FIPG) unapendelewa zaidi ya gaskets za mikono?
J: FIPG inatumika kama kioevu kinachopanuka na kuwa povu lisilo na mshono. Hii huondoa viungo vya kona vilivyo hatarini vinavyopatikana kwenye gaskets za ukanda wa mwongozo. FIPG inatoa uimara wa hali ya juu, urejeshaji bora wa seti ya mgandamizo, na kushikamana kwa nguvu kwenye uso wa chuma.
Swali: Je, sanduku la uzio wa karatasi maalum linaweza kuthibitishwa na UL na mtengenezaji?
Jibu: Ndiyo, ikiwa mtengenezaji anaendesha duka la paneli la UL 508A lililoidhinishwa, anatumia lebo ya UL moja kwa moja kwenye uzio maalum. Hii inahakikisha kuwa makazi halisi yanakidhi viwango vya usalama, na kurahisisha uthibitishaji wa mwisho wakati vipengele vya ndani vya umeme vinaunganishwa.
Swali: Ni mipako gani ya kudumu zaidi ya kabati ya chuma ya kaboni ya kawaida?
A: Matibabu ya hatua nyingi ikifuatiwa na mipako ya poda ya polyester ya ubora hutoa uimara bora. Kwa ustahimilivu uliokithiri wa viwanda, uwekaji wa primer ya epoksi yenye zinki chini ya koti ya juu ya poliesta huongeza kwa kiasi kikubwa upinzani wa athari na kuzuia kutu kuenea ikiwa uso utakwaruzwa.


