Průmyslové rozvaděče fungují jako poslední obranná linie proti katastrofickým elektrickým poruchám, kontaminaci životního prostředí a nákladným odstávkám zařízení. Když jsou citlivé programovatelné logické automaty (PLC), frekvenční měniče (VFD) a těžké transformátory vystaveny drsným továrním podmínkám nebo venkovním prvkům, stává se strukturální a environmentální integrita jejich krytu přísnou provozní prioritou. Spoléhání se na standardní standardní skříně často nutí inženýry do kouta. Úprava těchto standardních jednotek na úrovni integrace narušuje strukturální integritu, ruší nezbytné bezpečnostní certifikace a zavádí skryté mzdové náklady, které narušují harmonogramy projektu.
Aby byla zajištěna dlouhodobá spolehlivost, musí správci zařízení a elektrotechnici hodnotit partnery pro zakázkovou výrobu na základě přísných kritérií. Základními požadavky jsou odbornost v oblasti materiálu, přesnost výroby a dodržování předpisů. Správně navržený kryt zabraňuje pronikání vlhkosti, zvládá tepelné zatížení a chrání před elektromagnetickým rušením. Pochopení nuancí zakázkové výroby umožňuje týmům specifikovat skříně, které chrání životně důležitou infrastrukturu a zároveň zefektivňují proces konečné montáže.
Výběr materiálu (Carbon vs. 304/316 Stainless) určuje základní životnost a odolnost vůči životnímu prostředí jakéhokoli průmyslového elektrického krytu.
Volba měřidla materiálu (12 gauge vs. 14-gauge vs. 16-gauge) určuje strukturální integritu při velkém zatížení součástí a seismických podmínkách.
Pokročilé výrobní techniky, konkrétně řezání laserem, CNC tvarování a automatizované těsnění pěnou na místě (FIPG), jsou nesmlouvavé pro dosažení těsných tolerancí požadovaných pro vysoké hodnocení IP/NEMA.
Skutečné náklady na zakázkovou ocelovou skříň musí být vypočteny započtením eliminované práce na úpravách a snížené poruchovosti.
Hodnocení dodavatelů musí upřednostňovat vlastní certifikační schopnosti UL/NEMA, aby se během konečného nasazení zmírnily problémy s dodržováním předpisů.
Kritéria úspěšnosti průmyslové elektrické skříně
Definování úspěšného nasazení skříně vyžaduje pohled nad rámec základních rozměrů. Z pohledu inženýrství a facility managementu úspěšný průmyslová elektrická skříň musí hladce integrovat ochranu životního prostředí, tepelný management a elektrické uzemnění. Musí sloužit jako spolehlivá bariéra a zároveň umožňovat efektivní přístup k údržbě a dlouhou životnost součástí v továrně.
Ochrana životního prostředí a hodnocení NEMA/IP
Průmyslová prostředí představují neustálou příval hrozeb pro citlivou elektroniku. Polétavé částice, korozivní chemické výpary, oplachování vysokotlakou vodou a okolní vlhkost způsobují rychlé selhání součástí, pokud je kryt narušen. Určení správného stupně ochrany je prvním krokem v procesu návrhu. Inženýři mapují konkrétní provozní prostředí podle požadovaných standardů, aby byla zajištěna odpovídající ochrana.
Hodnocení NEMA 4X je povinné pro prostředí vystavená korozivnímu mytí, jako jsou závody na zpracování potravin nebo chemické výrobní závody. Toto hodnocení zajišťuje, že kryt odolá přímému proudu vody a zároveň odolává korozi. Naopak pro aplikace, kde je riziko dočasného ponoření, může být vyžadováno krytí IP67. Dosažení těchto jmenovitých hodnot vyžaduje precizní výrobu, bezproblémové svařování a vysoce kvalitní těsnění, aby se eliminovaly jakékoli potenciální průnikové body.
| Hodnocení Standardní |
Úroveň ochrany Typický |
aplikace |
požadavek na výrobu |
| NEMA 12 |
Prach, padající špína, nekorozivní kapaliny |
Výroba podlah v interiéru |
Standardní těsnění, průběžné svary |
| NEMA 4 |
Hadice, stříkající voda, déšť |
Venkovní instalace, mycí plochy |
Vodotěsné těsnění, robustní západka |
| NEMA 4X |
Odolnost proti korozi, hadice |
Potravinářství, chemické provozy |
304/316 Nerezová ocel, FIPG |
| IP67 |
Prachotěsné, dočasné ponoření |
Extrémní venkovní, námořní |
Přesné řezání laserem, odolná těsnění |
Tepelný management a rozložení komponent
Vnitřní tvorba tepla je primární příčinou předčasného selhání elektroniky. VFD, PLC a výkonové transformátory generují značné tepelné zatížení, které musí být rozptýleno, aby se udržely optimální provozní teploty. Vztah mezi vnitřním objemem skříně, tepelnou vodivostí materiálu a celkovým tepelným zatížením je kritickým návrhovým výpočtem. Stísněné uspořádání omezuje proudění vzduchu, což vede k nebezpečným horkým místům, která snižují životnost zařízení.
Požadavky na výrobu se výrazně liší v závislosti na zvolené strategii chlazení. Pasivní rozptyl závisí na povrchu kovu a zahrnuje vyražené žaluzie nebo externí chladiče pro podporu přirozené konvekce. Aktivní chlazení vyžaduje přesné výřezy pro jednotky HVAC, výměníky tepla nebo ventilátory s nuceným oběhem vzduchu. Tyto výřezy musí být integrovány během počáteční výrobní fáze, aby byla zachována celková strukturální integrita a IP klasifikace jednotky.
EMI/RFI stínění a elektrické uzemnění
Elektromagnetické rušení (EMI) a vysokofrekvenční rušení (RFI) představují vážné riziko pro stabilitu vnitřní elektroniky a mohou způsobit poškození dat nebo nepravidelné řídicí signály. Průmyslová prostředí jsou notoricky hlučná, těžká technika a vysokonapěťová vedení generují značné rušení. Kryt funguje jako Faradayova klec, která chrání citlivé komponenty před těmito neviditelnými hrozbami.
Řešení na úrovni výroby jsou nezbytná pro efektivní útlum EMI/RFI. Průběžné zemnící kolíky musí být přivařeny přímo k šasi a dveřím, aby byla zajištěna nízkoimpedanční cesta k zemi. Pozinkované montážní desky poskytují vynikající vodivost pro uzemnění součástí. Kolem dveří a ucpávkových desek jsou často vyžadována speciální vodivá těsnění, aby se zachovala kontinuita stínění napříč švy a otvory.
Výběr materiálu při výrobě ocelové skříně
Základem spolehlivosti výroba ocelové skříně spočívá ve výběru vhodné metalurgie. Výběr materiálu přímo ovlivňuje fyzický výkon jednotky, odolnost vůči životnímu prostředí a celkovou hmotnost. Inženýři vyvažují tyto faktory se specifickými požadavky místa instalace, aby byla zajištěna dlouhodobá životaschopnost.
Uhlíková ocel vs. nerezová ocel (304 vs. 316)
Měkká nebo uhlíková ocel je nejběžnější a cenově nejvýhodnější volbou pro obecné vnitřní průmyslové aplikace. Nabízí vynikající strukturální pevnost a je vysoce tvarovatelný. Uhlíková ocel však nabízí minimální vlastní odolnost proti korozi a zcela spoléhá na robustní povrchové nátěry, aby se zabránilo korozi. Dojde-li během instalace nebo provozu k poškrábání nebo poškození povlaku, dojde rychle k oxidaci, která ohrozí integritu krytu.
Varianty z nerezové oceli poskytují vynikající vlastní ochranu pro náročná prostředí. Nerezová ocel typu 304 je standardem pro všeobecné průmyslové a potravinářské aplikace a nabízí vynikající odolnost vůči většině oxidačních kyselin a čisticích chemikálií. Pro extrémní prostředí, jako jsou námořní instalace nebo zařízení s vysokým vystavením chloridům, je vyžadována nerezová ocel typu 316. Přídavek molybdenu do nerezové oceli 316 výrazně zvyšuje její odolnost proti důlkové a štěrbinové korozi.
Rozměr materiálu a tuhost konstrukce
Volba měřidla plechu určuje strukturální tuhost konečného produktu. Nižší číslo měřidla označuje tlustší kov. Těžké podlahové jednotky, které obsahují masivní transformátory nebo řídicí centra motoru, obvykle vyžadují ocel o tloušťce 12, aby unesla hmotnost a odolávala deformaci. Silnější materiály také poskytují lepší odolnost vůči seismickým událostem a náhodným nárazům vysokozdvižných vozíků na výrobní hale.
Kompaktní nástěnné jednotky často využívají 14-gauge nebo 16-gauge oceli ke snížení hmotnosti a usnadnění instalace. Bez ohledu na měřidlo navrhují inženýři kryt tak, aby zabránil olejování panelu – ohýbání nebo praskání velkých plochých povrchů. Toho je dosaženo začleněním strategických ohybů, vnitřních výztuh nebo silnější zadní desky při montáži těžkých dílčích panelů.
Povrchové úpravy a odolnost proti korozi
Pro skříně z uhlíkové oceli je metodika povrchové úpravy jedinou bariérou proti degradaci životního prostředí. Práškové lakování je průmyslovým standardem a poskytuje silný, trvanlivý a chemicky odolný povrch, který překonává tradiční mokré lakování. Galvanizace nabízí vynikající ochranu proti korozi, ale může být náročné přelakovat a nemusí poskytnout požadovaný estetický povrch pro vysoce viditelné instalace.
Životnost jakéhokoli nátěru zcela závisí na přípravě povrchu. Vícestupňové procesy předúpravy jsou kritické. To zahrnuje zinkové fosfátování, pískování nebo chemické leptání k vytvoření texturovaného povrchu, který podporuje mechanickou přilnavost práškového laku. Přeskočení těchto přípravných kroků vede k rychlé delaminaci povlaku a následnému selhání kovu v drsném prostředí.
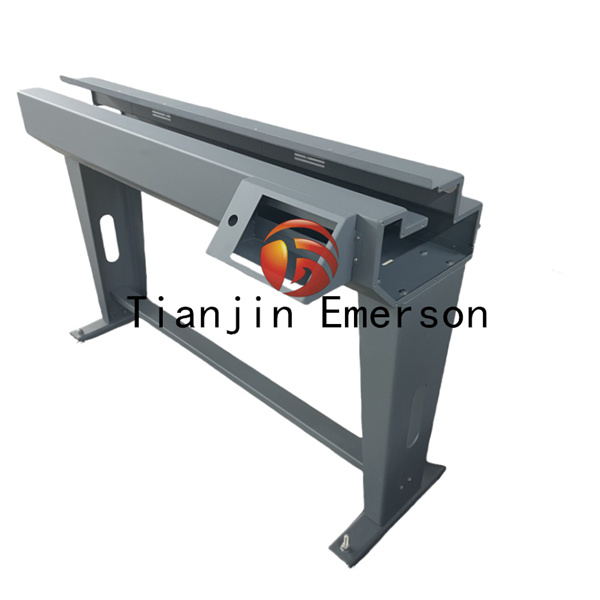
Přesná výroba: Role řídicí skříně laserového řezání
Moderní výrobní technologie změnily způsob, jakým se staví skříně. Přechod od ručního stříhání a děrování k automatizovaným procesům zajišťuje, že každý komponent do sebe zapadá s náročnou přesností. Tato přesnost se přímo promítá do konstrukční spolehlivosti a utěsnění vůči okolnímu prostředí na staveništi.
Tolerance a osazení součástí
A laserem řezaná řídicí skříňka eliminuje problémy se stohováním tolerance, které sužují tradiční výrobní metody. Řezání laserem poskytuje výjimečnou přesnost a zajišťuje, že každý otvor, výřez a hrana jsou přesně tam, kde to určuje CAD model. To eliminuje potřebu ručního zakládání nebo úprav během montáže, což šetří hodiny práce.
Vliv přesných výřezů bez otřepů je nejvíce patrný na celistvosti těsnění jednotky. Těsnění vyžadují dokonale hladký, rovný povrch, aby se rovnoměrně stlačily a vytvořily vodotěsné těsnění. Závěsy a ucpávkové desky musí dokonale lícovat, aby se zabránilo mechanickému zablokování nebo mezerám, které by umožnily vnikání prachu nebo vody. Laserové řezání zaručuje tuto potřebnou úroveň lícování a povrchové úpravy.
Integrita CNC ohýbání a svařování
Formování plochých laserem řezaných plechů do tuhé trojrozměrné struktury vyžaduje pokročilé CNC ohraňovací lisy. Tyto stroje udržují konzistentní poloměry ohybu po celé délce kovu, což je rozhodující pro zachování strukturální tuhosti a zajištění, že se dveře těsně uzavírají k rámu. Nekonzistentní ohyby vedou k pokřivení panelů a narušeným těsněním, které selhávají při kontrole v terénu.
Metodologie svařování hraje klíčovou roli při udržování hodnocení NEMA/IP. Kontinuální švové svařování pomocí procesů TIG nebo MIG vytváří pevný, neproniknutelný spoj, který zabraňuje pronikání vlhkosti. Bodové svařování, i když je rychlejší, zanechává mezery mezi svary, které musí být vyplněny tmely, což v průběhu času vytváří potenciální místa selhání. Vysoce kvalitní kontinuální svařování je charakteristickým znakem profesionálního výrobního partnera.
Automatizované těsnění pěnou na místě (FIPG) vs. těsnění s ručním proužkem
Způsob použití těsnění významně ovlivňuje dlouhodobou odolnost skříně vůči okolnímu prostředí. Ručně aplikovaná neoprenová pásková těsnění jsou náchylná k lidské chybě. Spoje, kde se proužky setkávají, se často časem oddělují a vytvářejí tak přímou cestu pro vodu a prach, aby se dostala do skříně a zničila vnitřní komponenty.
Automatizované polyuretanové těsnění Foam-in-Place Gasketing (FIPG) tento problém řeší. Robotický dávkovač aplikuje souvislou kuličku kapalného polyuretanu do dveřního kanálu, který se poté roztáhne a vytvrdí do bezešvého, vysoce pružného pěnového těsnění. FIPG zajišťuje těsnění bez spojů, které odolává degradaci, udržuje svou kompresní stabilitu po tisíce cyklů dveří a odolává vysokotlaké vodě za podmínek mytí.
Zakázková ocelová skříň vs. Off-the-Shelf: Vyhodnocení celkové hodnoty
Při pořizování krytů týmy zásobovacích týmů často nevyužívají standardní standardní jednotky z důvodu vnímaných nižších vstupních nákladů. Komplexní analýza finančních a provozních kompromisů často odhalí, že zakázková výroba poskytuje vynikající celkovou hodnotu a snižuje tření projektu během integrační fáze.
Počáteční náklady vs. Modifikační práce
Nálepková cena standardní jednotky jen zřídka odráží její konečné náklady na instalaci. Integrace standardních krytů vyžaduje značnou vnitřní práci při vrtání, řezání a závitování otvorů pro tlačítka, vedení a chladicí jednotky. Tato ruční úprava s sebou nese riziko sešrotování poškozených jednotek, pokud dojde k chybě, a nevyhnutelně ohrozí povrchovou úpravu továrního laku, takže surový kov bude vystaven korozi.
Obstarávání a zakázková ocelová skříň přesouvá tuto práci z vysoce nákladné integrační podlahy zpět k výrobci. Tvůrce dodává jednotku, která je zcela připravena pro montáž komponent, se všemi výřezy, distančními distančními prvky a montážním hardwarem dokonale umístěným. To drasticky zkracuje celkovou dobu montáže a umožňuje vysoce kvalifikovaným elektrikářům soustředit se na elektroinstalaci spíše než na obrábění kovů.
Ergonomie, přístup a modularita
Vlastní konstrukční návrhy nabízejí výhody dlouhodobé údržby, kterým se standardní jednotky nemohou rovnat. Inženýři specifikují funkce, které zlepšují ergonomii a dostupnost pro techniky v terénu. Zvedací panty umožňují úplné vyjmutí dvířek při složitých úlohách elektroinstalace. Modulární ucpávkové desky zjednodušují vedení kabelů a budoucí rozšiřování bez nutnosti úprav na místě.
Tříbodové západkové systémy zajišťují bezpečnou, rovnoměrnou kompresi přes celé těsnění dveří, zatímco integrovaná průhledová okna umožňují operátorům sledovat vnitřní displeje, aniž by museli otevírat skříň a vystavovat komponenty okolnímu prostředí. Tyto vlastní funkce snižují prostoje při údržbě a zlepšují provozní bezpečnost pro personál elektrárny.
Škálovatelnost pro velkoobjemovou produkci
Partnerství s výrobcem pro standardizované zakázkové návrhy odemyká významné úspory z rozsahu pro velkoobjemové výrobní série. Jakmile jsou dokončeny počáteční fáze inženýrství a prototypování, výrobce rychle a konzistentně vyrábí identické jednotky, což zajišťuje jednotnost napříč rozsáhlými nasazeními.
Silný výrobní partner poskytuje technickou podporu designu pro výrobu (DFM). Analýzou návrhu navrhnou drobné změny – jako je standardizace poloměrů ohybu nebo konsolidace dílů – které snižují plýtvání materiálem a dobu obrábění, což v konečném důsledku snižuje jednotkové náklady po dobu životnosti produktové řady.
Rizika implementace při nákupu plechové krabice
Navigace v procesu nákupu a výroby zahrnuje vlastní rizika. Narušení dodavatelského řetězce, selhání kontroly kvality a problémy s dodržováním předpisů vykolejí projekty a nafouknou rozpočty. Včasná identifikace těchto úskalí umožňuje týmům implementovat efektivní strategie zmírňování ještě před podpisem nákupních objednávek.
Volatilita dodavatelského řetězce a dodací lhůty
Spoléhání se na výrobce, kteří kritické kroky výrobního procesu outsourcují, přináší značnou nestálost doby realizace. Pokud prodejce musí poslat surové skříně do zařízení třetí strany pro práškové lakování nebo specializované svařování, jakékoli zpoždění na úrovni subdodavatelů přímo ovlivní konečné datum dodání. Dostupnost surové oceli také způsobuje nepředvídatelná zpoždění.
Ke zmírnění tohoto rizika požadujte, aby výrobci prokázali vertikální integraci. Dodavatel, který spravuje vlastní řezání laserem, CNC ohýbání, kontinuální svařování a automatizované práškové lakování, má úplnou kontrolu nad svým výrobním plánem. Tato vertikální integrace je nezbytná pro zajištění spolehlivého a včasného dodání komponent kritické infrastruktury.
Selhání certifikace a shody
Nasazení a plechová krabice , která nesplňuje požadované regulační normy, představuje vážné provozní riziko. Nesplnění UL 508A, CE nebo specifického testování NEMA má za následek zamítnuté instalace, nucené přepracování a významná zpoždění projektu. Shoda musí být zabudována do produktu od prvního dne.
Snižte toto riziko dodržováním strukturovaného procesu auditu pro potenciální výrobce:
Ověřte aktivní certifikaci ISO 9001 pro systémy managementu kvality.
Vyžádejte si dokumentaci minulých projektů shody UL 508A nebo NEMA.
Zkontrolujte interní testovací funkce, jako jsou komory se slanou mlhou nebo stanice pro vniknutí vody.
Přezkoumejte jejich postupy vysledovatelnosti materiálů pro jakosti nerezové oceli.
Proveďte fyzickou nebo virtuální prohlídku jejich svařovacích a dokončovacích oddělení.
Závěr
Zahajte technickou konzultaci s vertikálně integrovaným výrobním partnerem, abyste přezkoumali své specifické problémy v oblasti ochrany životního prostředí a tepelného managementu.
Než se pustíte do plné výroby, vyžádejte si běh prototypu pro ověření osazení komponent, vedení kabelů a chlazení.
Proveďte audit zařízení potenciálních partnerů, abyste ověřili jejich vlastní výrobu, možnosti automatického těsnění a procesy kontroly kvality.
Standardizujte své vlastní návrhy skříní, abyste využili úspor z rozsahu a snížili dlouhodobé pořizovací náklady.
FAQ
Otázka: Jaká je standardní dodací lhůta pro zakázkovou výrobu ocelového krytu?
Odpověď: Dodací lhůty se liší v závislosti na složitosti návrhu, dostupnosti surovin a konkrétních požadavcích na konečnou úpravu. Vertikálně integrovaní výrobci obvykle dodávají zakázkové prototypy za 3 až 5 týdnů, zatímco celá výroba trvá 6 až 8 týdnů. Outsourcovaná konečná úprava nebo specializované třídy nerezové oceli prodlužují tyto časové osy.
Otázka: Jak laserem řezaná řídicí skříň zlepšuje shodu s hodnocením NEMA?
Odpověď: Řezání laserem poskytuje výjimečnou přesnost hran a eliminuje otřepy, čímž zajišťuje dokonale rovné povrchy. To umožňuje těsnění rovnoměrně sedět a stejnoměrně se stlačovat kolem dveří a výřezů, čímž se zabrání mikroskopickým mezerám, které vedou k pronikání vody a prachu, a tím je zajištěno vysoké hodnocení NEMA.
Otázka: Kdy bych měl zvolit nerezovou ocel 316 oproti oceli 304 pro průmyslový elektrický kryt?
Odpověď: Uveďte nerezovou ocel 316, pokud bude kryt vystaven prostředí s vysokým obsahem chloridů, jako jsou pobřežní námořní instalace, pobřežní plošiny nebo zařízení využívající drsné chemické mytí. Přidaný molybden v 316 zabraňuje silné důlkové a štěrbinové korozi.
Otázka: Proč je těsnění Foam-in-Place Gasketing (FIPG) upřednostňováno před ručními pásovými těsněními?
A: FIPG se nanáší jako kapalina, která expanduje do souvislé, bezešvé pěny. To eliminuje zranitelné rohové spoje, které se vyskytují u ručních pásových těsnění. FIPG nabízí vynikající odolnost, lepší obnovu komprese a silnější přilnavost ke kovovému povrchu.
Otázka: Může být zakázková plechová skříň certifikována výrobcem UL?
Odpověď: Ano, pokud výrobce provozuje certifikovanou panelárnu UL 508A, aplikuje štítek UL přímo na zakázkovou skříň. To zajišťuje, že fyzický kryt splňuje bezpečnostní normy, což zjednodušuje konečnou certifikaci při integraci vnitřních elektrických součástí.
Otázka: Jaký je nejodolnější povlak pro skříň z uhlíkové oceli na zakázku?
Odpověď: Vícestupňová předúprava následovaná vysoce kvalitním polyesterovým práškovým nátěrem poskytuje vynikající trvanlivost. Pro extrémní průmyslovou odolnost aplikace epoxidového základního nátěru bohatého na zinek pod polyesterový vrchní nátěr výrazně zvyšuje odolnost proti nárazu a zabraňuje šíření rzi v případě poškrábání povrchu.


