Przemysłowe szafy sterownicze stanowią ostatnią linię obrony przed katastrofalnymi awariami elektrycznymi, zanieczyszczeniem środowiska i kosztownymi przestojami obiektów. Kiedy wrażliwe programowalne sterowniki logiczne (PLC), przetwornice częstotliwości (VFD) i ciężkie transformatory są narażone na działanie trudnych podłóg fabrycznych lub elementów zewnętrznych, integralność strukturalna i środowiskowa ich obudowy staje się ścisłym priorytetem operacyjnym. Poleganie na standardowych, gotowych obudowach często zmusza inżynierów do działania. Modyfikowanie tych standardowych jednostek na podłodze integracyjnej zagraża integralności strukturalnej, unieważnia niezbędne certyfikaty bezpieczeństwa i wprowadza ukryte koszty pracy, które wykoleją harmonogram projektu.
Aby zapewnić długoterminową niezawodność, kierownicy obiektów i inżynierowie elektrycy muszą oceniać partnerów zajmujących się produkcją na zamówienie w oparciu o rygorystyczne kryteria. Znajomość materiałów, precyzja produkcji i zgodność z przepisami to podstawowe wymagania. Odpowiednio zaprojektowana obudowa zapobiega wnikaniu wilgoci, zarządza obciążeniami termicznymi i chroni przed zakłóceniami elektromagnetycznymi. Zrozumienie niuansów związanych z produkcją na zamówienie pozwala zespołom określić obudowy chroniące kluczową infrastrukturę, jednocześnie usprawniając proces montażu końcowego.
Wybór materiału (węgiel vs. stal nierdzewna 304/316) decyduje o podstawowej żywotności i odporności na środowisko każdej przemysłowej obudowy elektrycznej.
Wybór grubości materiału (12-miernik, 14-miernik vs. 16-miernik) decyduje o integralności konstrukcji w przypadku dużych obciążeń komponentów i warunków sejsmicznych.
Zaawansowane techniki produkcyjne, w szczególności cięcie laserowe, formowanie CNC i automatyczne uszczelnianie pianką na miejscu (FIPG), nie podlegają negocjacjom w celu osiągnięcia wąskich tolerancji wymaganych w przypadku wysokich ocen IP/NEMA.
Prawdziwy koszt niestandardowej szafy stalowej należy obliczyć, biorąc pod uwagę wyeliminowaną pracę związaną z modyfikacjami i zmniejszoną liczbę awaryjności.
Ocena dostawcy musi priorytetowo traktować wewnętrzne możliwości certyfikacji UL/NEMA, aby wyeliminować wąskie gardła związane z przestrzeganiem przepisów podczas końcowego wdrożenia.
Kryteria sukcesu dla przemysłowej szafy elektrycznej
Zdefiniowanie pomyślnego wdrożenia obudowy wymaga spojrzenia poza podstawowe wymiary. Z punktu widzenia inżynierii i zarządzania obiektem sukces przemysłowe obudowy elektryczne muszą płynnie integrować ochronę środowiska, zarządzanie ciepłem i uziemienie elektryczne. Musi służyć jako niezawodna bariera, umożliwiając jednocześnie skuteczny dostęp konserwacyjny i trwałość komponentów na hali produkcyjnej.
Ochrona środowiska i oceny NEMA/IP
Środowiska przemysłowe stwarzają ciągłe zagrożenie dla wrażliwej elektroniki. Cząstki stałe unoszące się w powietrzu, żrące opary substancji chemicznych, spłukiwanie wodą pod wysokim ciśnieniem i wilgoć otoczenia powodują szybką awarię podzespołów w przypadku naruszenia obudowy. Określenie prawidłowego stopnia ochrony jest pierwszym krokiem w procesie projektowania. Inżynierowie mapują konkretne środowisko operacyjne zgodnie z wymaganymi standardami, aby zapewnić odpowiednią ochronę.
Ocena NEMA 4X jest obowiązkowa w środowiskach narażonych na działanie żrącego zmywania, takich jak zakłady przetwórstwa spożywczego lub zakłady produkcji chemicznej. Wartość ta gwarantuje, że obudowa wytrzymuje ukierunkowane strumienie wody, a jednocześnie jest odporna na korozję. I odwrotnie, stopień ochrony IP67 może być wymagany w zastosowaniach, w których istnieje ryzyko tymczasowego zanurzenia. Osiągnięcie tych parametrów wymaga precyzyjnego wykonania, bezproblemowego spawania i wysokiej jakości uszczelek, aby wyeliminować wszelkie potencjalne punkty wnikania.
| Ocena Standardowy |
poziom ochrony Typowe |
aplikacji |
wymagania produkcyjne |
| NEMA 12 |
Kurz, spadający brud, niekorozyjne ciecze |
Hale produkcyjne w pomieszczeniach zamkniętych |
Standardowe uszczelnienie, ciągłe spoiny |
| NEMA 4 |
Spuszczenie węża, rozpryskiwanie się wody, deszcz |
Instalacje zewnętrzne, obszary mycia |
Wodoszczelne uszczelki, solidne zatrzaski |
| NEMA4X |
Odporność na korozję, wąż |
Przetwórstwo spożywcze, zakłady chemiczne |
Stal nierdzewna 304/316, FIPG |
| IP67 |
Pyłoszczelne, tymczasowe zanurzenie |
Ekstremalny plener, morski |
Precyzyjne cięcie laserowe, wytrzymałe uszczelki |
Zarządzanie ciepłem i układ komponentów
Wewnętrzne wytwarzanie ciepła jest główną przyczyną przedwczesnej awarii elektroniki. Przetwornice częstotliwości, sterowniki PLC i transformatory mocy generują znaczne obciążenia termiczne, które muszą zostać rozproszone, aby utrzymać optymalną temperaturę roboczą. Zależność między wewnętrzną objętością obudowy, przewodnością cieplną materiału i całkowitym obciążeniem cieplnym jest krytycznym obliczeniem projektowym. Ciasny układ ogranicza przepływ powietrza, co prowadzi do niebezpiecznych gorących punktów, które skracają żywotność sprzętu.
Wymagania produkcyjne różnią się znacznie w zależności od wybranej strategii chłodzenia. Rozpraszanie pasywne zależy od powierzchni metalu i obejmuje wytłoczone żaluzje lub zewnętrzne radiatory, aby zachęcić do naturalnej konwekcji. Aktywne chłodzenie wymaga precyzyjnych wycięć dla urządzeń HVAC, wymienników ciepła lub wentylatorów z wymuszonym obiegiem powietrza. Wycięcia te muszą zostać zintegrowane w początkowej fazie produkcji, aby zachować ogólną integralność strukturalną i stopień ochrony IP urządzenia.
Ekranowanie EMI/RFI i uziemienie elektryczne
Zakłócenia elektromagnetyczne (EMI) i zakłócenia częstotliwości radiowej (RFI) stwarzają poważne ryzyko dla stabilności wewnętrznej elektroniki, potencjalnie powodując uszkodzenie danych lub błędne sygnały sterujące. Środowiska przemysłowe są bardzo hałaśliwe, a ciężkie maszyny i linie wysokiego napięcia generują znaczne zakłócenia. Obudowa działa jak klatka Faradaya, chroniąc wrażliwe komponenty przed niewidzialnymi zagrożeniami.
Rozwiązania na poziomie fabrycznym są niezbędne do skutecznego tłumienia zakłóceń EMI/RFI. Ciągłe kołki uziemiające muszą być przyspawane bezpośrednio do obudowy i drzwi, aby zapewnić ścieżkę uziemienia o niskiej impedancji. Ocynkowane płyty montażowe zapewniają doskonałą przewodność uziemienia komponentów. Często wymagane są specjalistyczne uszczelki przewodzące wokół drzwi i płyt podłogi, aby zachować ciągłość ekranowania na szwach i otworach.
Wybór materiału w produkcji obudów stalowych
Podstawa niezawodności Produkcja obudów stalowych polega na wyborze odpowiedniej metalurgii. Wybór materiału ma bezpośredni wpływ na wydajność fizyczną urządzenia, odporność na warunki środowiskowe i całkowitą wagę. Inżynierowie równoważą te czynniki ze specyficznymi wymaganiami miejsca instalacji, aby zapewnić długoterminową rentowność.
Stal węglowa kontra stal nierdzewna (304 kontra 316)
Stal miękka lub węglowa jest najpopularniejszym i najbardziej opłacalnym wyborem do ogólnych zastosowań przemysłowych w pomieszczeniach zamkniętych. Oferuje doskonałą wytrzymałość konstrukcyjną i jest bardzo plastyczny. Jednakże stal węglowa oferuje minimalną naturalną odporność na korozję i opiera się wyłącznie na solidnych powłokach powierzchniowych, które zapobiegają rdzy. Jeśli powłoka zostanie zarysowana lub naruszona podczas instalacji lub pracy, szybko nastąpi utlenianie, naruszając integralność obudowy.
Warianty ze stali nierdzewnej zapewniają doskonałą ochronę w wymagających środowiskach. Stal nierdzewna typu 304 to standard do ogólnych zastosowań przemysłowych i spożywczych, oferujący doskonałą odporność na większość kwasów utleniających i środków czyszczących. W ekstremalnych środowiskach, takich jak instalacje morskie lub obiekty narażone na duże działanie chlorków, wymagana jest stal nierdzewna typu 316. Dodatek molibdenu do stali nierdzewnej 316 znacznie zwiększa jej odporność na korozję wżerową i szczelinową.
Wskaźnik materiału i sztywność konstrukcyjna
Wybór grubości blachy decyduje o sztywności strukturalnej produktu końcowego. Niższa liczba skrajni wskazuje na grubszy metal. Ciężkie jednostki podłogowe, w których mieszczą się masywne transformatory lub centra sterowania silnikami, zwykle wymagają stali o grubości 12, aby utrzymać ciężar i oprzeć się odkształceniom. Grubsze materiały zapewniają również lepszą odporność na wstrząsy sejsmiczne i przypadkowe uderzenia wózków widłowych na hali produkcyjnej.
Kompaktowe jednostki naścienne często wykorzystują stal o grubości 14 lub 16, aby zmniejszyć wagę i ułatwić instalację. Niezależnie od grubości, inżynierowie projektują obudowę tak, aby zapobiec zaolejeniu panelu – wyginaniu się lub pękaniu dużych płaskich powierzchni. Osiąga się to poprzez zastosowanie strategicznych zagięć, wewnętrznych usztywnień lub grubszej płyty tylnej podczas montażu ciężkich podpaneli.
Obróbka powierzchni i odporność na korozję
W przypadku obudów ze stali węglowej jedyną barierą chroniącą przed degradacją środowiska jest metoda wykańczania. Malowanie proszkowe to standard branżowy, zapewniający grube, trwałe i odporne chemicznie wykończenie, które przewyższa tradycyjne malowanie na mokro. Cynkowanie zapewnia doskonałą ochronę przed rdzą, ale malowanie może być trudne i może nie zapewniać pożądanego estetycznego wykończenia w przypadku instalacji o wysokiej widoczności.
Trwałość każdej powłoki zależy całkowicie od przygotowania powierzchni. Wieloetapowe procesy obróbki wstępnej mają kluczowe znaczenie. Obejmuje to fosforanowanie cynkowe, piaskowanie lub trawienie chemiczne w celu utworzenia teksturowanej powierzchni, która sprzyja mechanicznemu przyleganiu powłoki proszkowej. Pomijanie tych etapów przygotowania prowadzi do szybkiego rozwarstwiania się powłoki i późniejszego uszkodzenia metalu w trudnych warunkach.
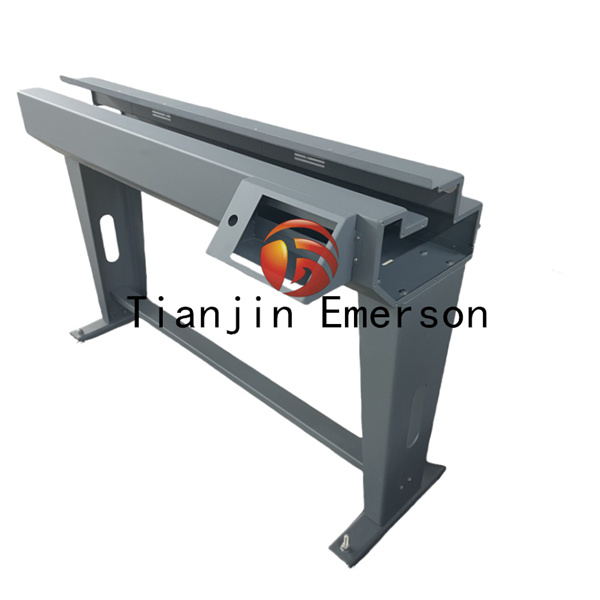
Produkcja precyzyjna: rola szafy sterującej wycinaniem laserowym
Nowoczesne technologie produkcyjne zmieniły sposób budowania obudów. Przejście od ręcznego cięcia i wykrawania do procesów zautomatyzowanych gwarantuje, że każdy element pasuje do siebie z niezwykłą precyzją. Ta precyzja bezpośrednio przekłada się na niezawodność konstrukcji i szczelność środowiskową w miejscu pracy.
Tolerancje i dopasowanie komponentów
A Wycinana laserowo szafa sterownicza eliminuje problemy ze stosami tolerancji, które są plagą tradycyjnych metod produkcji. Cięcie laserowe zapewnia wyjątkową dokładność, zapewniając, że każdy otwór, wycięcie i krawędź znajdują się dokładnie tam, gdzie nakazuje model CAD. Eliminuje to potrzebę ręcznego segregowania lub regulacji podczas montażu, oszczędzając godziny pracy.
Wpływ precyzyjnych, pozbawionych zadziorów wycięć jest najbardziej widoczny na integralność uszczelnienia urządzenia. Uszczelki wymagają idealnie gładkiej, płaskiej powierzchni, aby równomiernie się ściskać i tworzyć wodoszczelne uszczelnienie. Zawiasy i płyty podłogi muszą być idealnie dopasowane, aby zapobiec mechanicznemu zakleszczeniu lub szczelinom umożliwiającym wnikanie kurzu lub wody. Cięcie laserowe gwarantuje niezbędny poziom dopasowania i wykończenia.
Integralność gięcia i spawania CNC
Formowanie płaskich, wycinanych laserowo arkuszy w sztywną trójwymiarową strukturę wymaga zaawansowanych pras krawędziowych CNC. Maszyny te utrzymują stałe promienie zgięcia na całej długości metalu, co ma kluczowe znaczenie dla utrzymania sztywności konstrukcji i zapewnienia, że drzwi zamykają się prostopadle do ramy. Nierówne zagięcia prowadzą do wypaczeń paneli i uszkodzonych uszczelek, co nie pozwala na kontrolę w terenie.
Metodologie spawania odgrywają kluczową rolę w utrzymaniu ocen NEMA/IP. Spawanie ciągłe metodą TIG lub MIG tworzy solidne, nieprzepuszczalne połączenie, które zapobiega przedostawaniu się wilgoci. Zgrzewanie punktowe, chociaż jest szybsze, pozostawia szczeliny pomiędzy spoinami, które należy wypełnić uszczelniaczami, co z czasem powoduje powstawanie potencjalnych punktów awarii. Wysokiej jakości spawanie ciągłe jest cechą charakterystyczną profesjonalnego partnera produkcyjnego.
Automatyczne uszczelnianie pianką na miejscu (FIPG) a ręczne uszczelki paskowe
Sposób nakładania uszczelek znacząco wpływa na długoterminową odporność obudowy na czynniki środowiskowe. Ręcznie nakładane uszczelki z paska neoprenowego są podatne na błędy ludzkie. Połączenia, w których spotykają się paski, często z biegiem czasu rozdzielają się, tworząc bezpośrednią drogę dla wody i kurzu przedostającego się do obudowy i niszczących wewnętrzne elementy.
Zautomatyzowane uszczelnianie pianką poliuretanową na miejscu (FIPG) rozwiązuje ten problem. Zautomatyzowany dozownik nakłada ciągłą warstwę ciekłego poliuretanu na kanał drzwi, który następnie rozszerza się i utwardza, tworząc bezszwową, bardzo sprężystą uszczelkę piankową. FIPG zapewnia uszczelnienie bez spoin, które jest odporne na degradację, utrzymuje odkształcenie ściskające przez tysiące cykli drzwi i wytrzymuje wodę pod wysokim ciśnieniem w warunkach zmywania.
Niestandardowa szafka stalowa vs. dostępna z półki: ocena całkowitej wartości
Przy zakupie obudów zespoły zakupowe często wybierają standardowe, gotowe do użycia jednostki ze względu na postrzegane niższe koszty początkowe. Kompleksowa analiza kompromisów finansowych i operacyjnych często pokazuje, że produkcja na zamówienie zapewnia wyższą ogólną wartość i zmniejsza problemy związane z projektem na etapie integracji.
Koszty początkowe a praca związana z modyfikacjami
Cena naklejek gotowego urządzenia rzadko odzwierciedla jego ostateczny koszt instalacji. Integracja standardowych obudów wymaga znacznej pracy wewnętrznej w zakresie wiercenia, wycinania i gwintowania otworów pod przyciski, przewody i urządzenia chłodzące. Ta ręczna modyfikacja niesie ze sobą ryzyko zezłomowania uszkodzonych jednostek w przypadku popełnienia błędu i nieuchronnie pogarsza fabryczny lakier, narażając surowy metal na rdzę.
Zakup A niestandardowa stalowa szafka przenosi tę pracę z kosztownej podłogi integracyjnej z powrotem do producenta. Producent dostarcza jednostkę całkowicie gotową do zamieszczenia komponentów, z idealnie rozmieszczonymi wszystkimi wycięciami, wspornikami i elementami montażowymi. To drastycznie skraca całkowity czas montażu i pozwala wysoko wykwalifikowanym elektrykom skupić się na okablowaniu, a nie na obróbce metalu.
Ergonomia, dostęp i modułowość
Niestandardowe projekty konstrukcyjne zapewniają długoterminowe korzyści w zakresie konserwacji, którym standardowe jednostki nie są w stanie dorównać. Inżynierowie określają funkcje poprawiające ergonomię i dostępność dla techników pracujących w terenie. Zawiasy uchylne umożliwiają całkowity demontaż drzwi podczas skomplikowanych zadań związanych z okablowaniem. Modułowe płyty podłogowe upraszczają prowadzenie kabli i przyszłą rozbudowę bez konieczności modyfikacji w terenie.
Trzypunktowe systemy zatrzasków zapewniają bezpieczny, równomierny docisk na całej uszczelce drzwi, a zintegrowane okienka umożliwiają operatorom monitorowanie wewnętrznych wyświetlaczy bez otwierania obudowy i narażania komponentów na działanie otoczenia. Te niestandardowe funkcje redukują przestoje konserwacyjne i poprawiają bezpieczeństwo operacyjne personelu zakładu.
Skalowalność dla produkcji wielkoseryjnej
Współpraca z producentem standardowych projektów niestandardowych umożliwia osiągnięcie znacznych korzyści skali w przypadku produkcji wielkoseryjnej. Po zakończeniu początkowych faz projektowania i prototypowania producent szybko i konsekwentnie wytwarza identyczne jednostki, zapewniając jednolitość w przypadku wdrożeń na dużą skalę.
Silny partner produkcyjny zapewnia wsparcie inżynieryjne w zakresie projektowania pod kątem możliwości produkcyjnego (DFM). Analizując projekt, sugerują drobne zmiany — takie jak ujednolicenie promieni zgięcia lub połączenie części — które redukują straty materiału i czas obróbki, ostatecznie obniżając koszty jednostkowe w całym okresie życia linii produktów.
Ryzyko wdrożenia związane z zakupem obudowy blaszanej
Nawigacja w procesie zaopatrzenia i produkcji wiąże się z nieodłącznym ryzykiem. Zakłócenia w łańcuchu dostaw, błędy w kontroli jakości i problemy związane ze zgodnością powodują wykolejenie projektów i zawyżanie budżetów. Wczesne zidentyfikowanie tych pułapek umożliwia zespołom wdrożenie skutecznych strategii łagodzenia skutków przed podpisaniem zamówień zakupu.
Łańcuch dostaw i zmienność czasu realizacji
Poleganie na producentach, którzy zlecają na zewnątrz krytyczne etapy procesu produkcyjnego, powoduje dużą zmienność czasu realizacji. Jeśli sprzedawca musi wysłać surowe obudowy do zewnętrznego zakładu w celu pomalowania proszkowego lub specjalistycznego spawania, wszelkie opóźnienia na poziomie podwykonawcy mają bezpośredni wpływ na ostateczny termin dostawy. Dostępność surowej stali powoduje również nieprzewidywalne opóźnienia.
Aby ograniczyć to ryzyko, należy wymagać od producentów wykazania integracji pionowej. Dostawca, który zarządza wewnętrznym cięciem laserowym, gięciem CNC, spawaniem ciągłym i automatycznym malowaniem proszkowym, zachowuje pełną kontrolę nad harmonogramem produkcji. Ta pionowa integracja jest niezbędna do zapewnienia niezawodnej i terminowej dostawy kluczowych elementów infrastruktury.
Błędy w zakresie certyfikacji i zgodności
Wdrażanie a Obudowa z blachy, która nie spełnia wymaganych norm prawnych, stanowi poważne ryzyko operacyjne. Niepowodzenie testów UL 508A, CE lub specyficznych testów NEMA skutkuje odrzuceniem instalacji, wymuszonym przeprojektowaniem i znacznymi opóźnieniami w projekcie. Zgodność musi być wbudowana w produkt od pierwszego dnia.
Złagodź to ryzyko, stosując ustrukturyzowany proces audytu dla potencjalnych producentów:
Zweryfikuj aktywny certyfikat ISO 9001 dla systemów zarządzania jakością.
Poproś o dokumentację wcześniejszych projektów zapewniających zgodność z normami UL 508A lub NEMA.
Sprawdź wewnętrzne możliwości testowania, takie jak komory z mgłą solną lub stacje wlotu wody.
Zapoznaj się z procedurami identyfikowalności materiałów dla gatunków stali nierdzewnej.
Przeprowadź fizyczną lub wirtualną wycieczkę po swoich działach spawania i wykańczania.
Wniosek
Rozpocznij konsultacje techniczne z pionowo zintegrowanym partnerem produkcyjnym, aby zapoznać się z konkretnymi wyzwaniami związanymi z zarządzaniem środowiskiem i ciepłem.
Przed przystąpieniem do pełnej produkcji poproś o wykonanie prototypu w celu sprawdzenia dopasowania komponentów, poprowadzenia kabli i strategii chłodzenia.
Przeprowadź audyt obiektu potencjalnych partnerów, aby zweryfikować ich wewnętrzną produkcję, możliwości zautomatyzowanego uszczelniania i procesy kontroli jakości.
Standaryzuj niestandardowe projekty obudów, aby wykorzystać korzyści skali i zmniejszyć długoterminowe koszty zaopatrzenia.
Często zadawane pytania
P: Jaki jest standardowy czas realizacji niestandardowej produkcji obudów stalowych?
Odp.: Terminy realizacji różnią się w zależności od złożoności projektu, dostępności surowców i specyficznych wymagań wykończeniowych. Producenci zintegrowani pionowo zazwyczaj dostarczają niestandardowe prototypy w ciągu 3 do 5 tygodni, podczas gdy pełne serie produkcyjne trwają od 6 do 8 tygodni. Outsourcing wykańczania lub specjalistycznych gatunków stali nierdzewnej wydłuża te ramy czasowe.
P: W jaki sposób wycinana laserowo szafa sterownicza poprawia zgodność z normą NEMA?
Odp.: Cięcie laserowe zapewnia wyjątkową precyzję krawędzi i eliminuje zadziory, zapewniając idealnie płaskie powierzchnie. Dzięki temu uszczelki są równomiernie osadzone i równomiernie ściskane wokół drzwi i wycięć, zapobiegając powstawaniu mikroskopijnych szczelin prowadzących do wnikania wody i kurzu, zapewniając w ten sposób wysokie parametry NEMA.
P: Kiedy powinienem wybrać stal nierdzewną 316 zamiast 304 do przemysłowej obudowy elektrycznej?
Odp.: Wybierz stal nierdzewną 316, jeśli obudowa będzie narażona na działanie środowiska o wysokiej zawartości chlorków, takiego jak przybrzeżne instalacje morskie, platformy wiertnicze lub obiekty wykorzystujące ostre spłukiwanie chemiczne. Dodatek molibdenu w 316 zapobiega silnej korozji wżerowej i szczelinowej.
P: Dlaczego preferuje się uszczelnianie pianką na miejscu (FIPG) zamiast ręcznych uszczelek taśmowych?
Odp.: FIPG nakłada się w postaci cieczy, która rozszerza się, tworząc ciągłą, bezszwową piankę. Eliminuje to podatne na uszkodzenia złącza narożne występujące w ręcznych uszczelkach taśmowych. FIPG zapewnia doskonałą trwałość, lepszy odzysk po kompresji i silniejszą przyczepność do metalowej powierzchni.
P: Czy niestandardowa obudowa z blachy może uzyskać certyfikat UL od producenta?
Odp.: Tak, jeśli producent prowadzi certyfikowany zakład produkujący panele UL 508A, umieszcza etykietę UL bezpośrednio na niestandardowej obudowie. Dzięki temu fizyczna obudowa spełnia standardy bezpieczeństwa, co upraszcza końcową certyfikację w przypadku zintegrowania wewnętrznych komponentów elektrycznych.
P: Jaka jest najtrwalsza powłoka dla niestandardowej obudowy ze stali węglowej?
Odp.: Wieloetapowa obróbka wstępna, po której następuje wysokiej jakości poliestrowa powłoka proszkowa, zapewnia doskonałą trwałość. Aby uzyskać ekstremalną odporność przemysłową, nałożenie podkładu epoksydowego bogatego w cynk pod poliestrową powłokę nawierzchniową znacznie zwiększa odporność na uderzenia i zapobiega rozprzestrzenianiu się rdzy w przypadku zarysowania powierzchni.


