Kattiloiden ja paineastioiden valmistus toimii tinkimättömissä olosuhteissa, joissa materiaalivika johtaa katastrofaalisiin turvallisuushäiriöihin, ankariin viranomaisoikeudellisiin seuraamuksiin ja suuriin käyttökatkoihin. Insinöörit ja valmistajat kohtaavat monimutkaisen haasteen määritellessään materiaaleja näihin sovelluksiin. Valitun teräksen on samanaikaisesti kestettävä äärimmäisiä lämpöolosuhteita, säilytettävä absoluuttinen rakenteellinen eheys valtavassa paineessa ja pysyttävä työstettävänä monimutkaisten tuotantoprosessien aikana tehtaalla.
Oikean valinta paineastian teräslevy vaatii tiukan arviointikehyksen, joka perustuu metallurgiseen tieteeseen ja ohjeiden noudattamiseen. Vakiorakenneteräs ei kestä paineistettujen sovellusten fyysisiä vaatimuksia tai lakisääteisiä vaatimuksia. Tämä opas erittelee paineastian laatu (PVQ) -teräksen arvioinnin ja valinnan keskittyen alan koodeihin, kuten ASME ja ASTM, ydinmekaanisiin ominaisuuksiin, valmistustodellisuuksiin ja toimittajien kriittiseen tarkastukseen täydellisen vaatimustenmukaisuuden ja turvallisuuden varmistamiseksi.
Avaimet takeawayt
Teknisten tietojen yhteensopivuus: Materiaalin valinnan on oltava tiukasti linjassa käyttölämpötila-alueiden ja paineluokkien kanssa, ja tietyt ASTM/ASME-luokat määräävät perussuorituskyvyn.
Valmistuskelpoisuus: Levyn fysikaaliset ominaisuudet vaikuttavat suoraan prosessoitavuuteen; väärä valinta johtaa halkeiluihin taivutuksen aikana tai vaurioituviin liitoksiin hitsauksen aikana.
Jäljitettävyys on pakollista: Yhteistyö sertifioidun kattilateräslevytoimittajan kanssa, joka tarjoaa kattavat Mill Test Reports (MTR) ja ultraäänitestaukset (UT), ei ole neuvoteltavissa säännösten noudattamiseksi.
Laadun kokonaiskustannukset: Alustavat materiaalisäästöt mitätöivät nopeasti uudelleentyöstön, epäonnistuneen ainetta rikkomattoman testauksen (NDT) tai leikkaus- ja muotoilulaitteiden liiallisen kulumisen.
Paineastian laadun (PVQ) määrittely teräs
Vakiorakennehiiliteräs, kuten A36, on täysin sopimaton paineistettuihin sovelluksiin. Rakenneteräkseltä puuttuu vaadittava metallurginen johdonmukaisuus ja testaus, jota vaaditaan korkean jännityksen ympäristöissä. Vakioteräksen käyttö paineastioissa rikkoo tiukkoja teknisiä määräyksiä ja tuo mukanaan valtavia fyysisiä riskejä. PVQ-teräs käy läpi tiukat testit tasaisen lujuuden ja ennustettavan toiminnan takaamiseksi äärimmäisissä jännitys- ja lämpötilavaihteluissa.
PVQ-teräksen on oltava täysin tapettu. Tämä tarkoittaa, että teräs hapettuu voimakkaasti sulatusprosessin aikana, tyypillisesti käyttämällä piitä tai alumiinia. Tämä hapettumisenesto estää kaasun huokoisuuden ja varmistaa tasaisen, tiheän sisäisen rakenteen. Lisäksi nämä levyt vaativat hienojakoisen hiili-mangaanikoostumuksen. Hienorakeinen rakenne parantaa suoraan teräksen sitkeyttä ja hauraiden murtumiskestävyyttä, mikä on ehdottoman kriittistä painetta pidättäville komponenteille.
Raakateräs vaatii erityistä lämpökäsittelyä PVQ-standardien täyttämiseksi. Kuumavalssaus- ja normalisointiprosessit ovat vakiovaatimuksia. Normalisoinnissa teräs kuumennetaan kriittisen lämpötilan yläpuolelle ja annetaan jäähtyä ilmassa. Tämä prosessi jalostaa raerakennetta, parantaa merkittävästi loven sitkeyttä ja stabiloi materiaalia. Stabiloitu teräs toimii luotettavasti laajalla käyttölämpötila-alueella ja estää odottamattomia vikoja nopean lämpökierron aikana.
Kansainväliset standardit säätelevät tiukasti kaikkia kattilan valmistusmateriaalit . Sääntelyelimet, kuten ASME ja ASTM, tasapainottavat fysikaalisia ominaisuuksia, mekaanista lujuutta ja työpajan prosessoitavuutta. Levyllä voi olla valtava vetolujuus, mutta se epäonnistuu, jos sitä ei voida hitsata tai taivuttaa halkeilematta. Näillä määräyksillä varmistetaan, että määritelty teräs voidaan valmistaa käytännöllisesti katsoen samalla, kun säilytetään paineistetun palvelun edellyttämät turvallisuusmarginaalit.
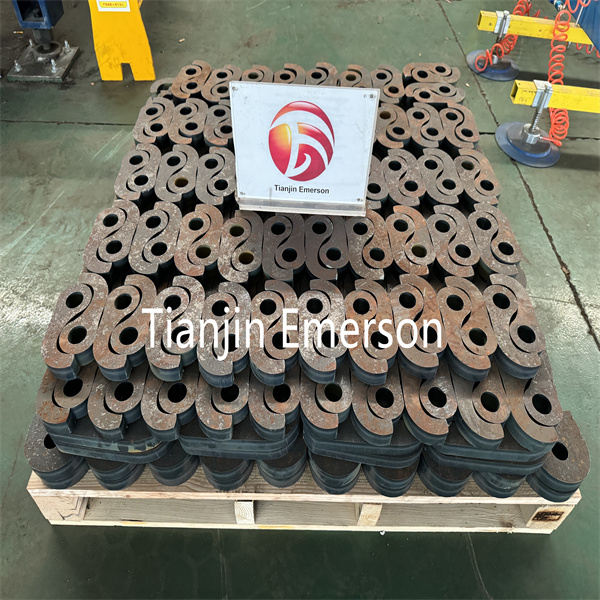
Sydänkattilan valmistusmateriaalit ja tekniset tiedot
ASTM A516 -spesifikaatio kattaa hiiliteräslevyt, jotka on tarkoitettu ensisijaisesti käytettäväksi hitsatuissa paineastioissa, joissa lovien sitkeyden parantaminen on tärkeää. Nämä levyt toimivat enimmäkseen kohtalaisessa tai alhaisemmassa lämpötilassa. Tämän eritelmän sisällä ASTM A516 GR70 -levy erottuu alan standardina. Grade 70 tarjoaa optimaalisen tasapainon korkean loven sitkeyden, erinomaisen vetolujuuden ja erinomaisen hitsattavuuden välillä. Valmistajat luottavat luokkaan 70 raskaiden kattiloiden kuoriin ja päätykansiin sen tasaisen mekaanisen suorituskyvyn ansiosta.
ASTM A285:tä käytetään matalan tai kohtalaisen vetolujuuden sovelluksissa. Insinöörit määrittävät usein ASTM A285 Grade C tulipesän teräslevyn vanhoille malleille tai pienemmän jännityksen osille. A285:llä on kuitenkin tiukat rajoitukset. Se ei sovellu korkeapaineisiin tai korkeisiin lämpötiloihin. Sen käyttö rajoittuu tiettyihin, voimakkaasti laskettuihin skenaarioihin, joissa käyttöjännitykset putoavat selvästi vahvoja PVQ-laatuja vaativien kynnysarvojen alapuolelle.
Kattilalevyt eivät toimi erillään. Niiden on integroitava saumattomasti muihin painetta pidättäviin osiin, mukaan lukien hormit ja putket. Lämpölaajenemisnopeudet on kohdistettava nivelvaurioiden estämiseksi. Valmistajat yhdistävät usein ASTM A285- tai A516-levyt saumattomiin, kuollut pehmeästi hehkutettuihin ASTM A-179 -teräsputkiin. Tämä erityinen yhdistelmä varmistaa luotettavan lämpölaajenemisen yhteensopivuuden ja säilyttää liitoksen ehdottoman eheyden jatkuvassa käyttörasituksessa.
Kun käyttölämpötilat ylittävät hiiliteräksen turvalliset rajat, insinöörien on määriteltävä seosteräkset. ASTM A387 on hyvä esimerkki. Nämä kromi-molyseoslevyt on suunniteltu erityisesti äärimmäisiin lämpöolosuhteisiin. Kromin ja molybdeenin lisäys tarjoaa poikkeuksellisen virumiskestävyyden ja kestävyyden korkeissa lämpötiloissa. Vastakohtana on tavallinen hiiliteräs, joka menettää nopeasti rakenteellisen eheyden ja deformoituu, kun se altistuu samanlaisille äärimmäisille lämpöprofiileille.
| Materiaaliluokka |
Ensisijainen käyttö |
Vetolujuus (ksi) |
Avainominaisuus |
| ASTM A516 Grade 70 |
Kohtalaisen tai matalan lämpötilan astiat |
70-90 |
Erinomainen lovien sitkeys ja hitsattavuus |
| ASTM A285 luokka C |
Matalapaine, vanhat mallit |
55-75 |
Hyvä muovattavuus vähärasitusisille osille |
| ASTM A387 Grade 11/22 |
Korkea lämpötila, kohonnut paine |
60-85 |
Korkea virumisvastus (Chrome-Moly) |
| ASTM A537 luokka 1 |
Korkeat myötörajavaatimukset |
70-90 |
Lämpökäsitelty ylivoimaisen myötölujuuden saavuttamiseksi |
Arviointimitat: Mekaaniset ominaisuudet ja testaus
Veto- ja myötölujuus määrittelevät teräksen peruskuormituksenkestävyyden. Myötölujuus ilmaisee pisteen, jossa materiaali alkaa muotoutua plastisesti, kun taas vetolujuus mittaa maksimijännitystä, jonka se kestää ennen murtumista. Nämä erityiset arvot sanelevat kaikki levypaksuuslaskelmat ASME Boiler and Pressure Vessel Code (BPVC) -koodin mukaisesti. Tarkka lujuusarviointi varmistaa, että astia voi säilyttää vaaditun sisäisen paineen turvallisesti ilman katastrofaalista repeämistä.
Charpy V-Notch -iskutestaus varmistaa teräksen loven sitkeyden. Tämä testi mittaa materiaalin murtumisen aikana absorboiman energian määrää. Se on ehdottoman kriittinen kylmässä ympäristössä toimiville aluksille. Alhaiset lämpötilat lisäävät hauraiden murtumien riskiä, jolloin teräs hajoaa ennemmin kuin muotoutuu. Iskutestaus takaa, että levy vaimentaa äkillisiä iskuja ja säilyttää rakenteellisen eheyden jopa pakkasen käyttöolosuhteissa.
PVQ-spesifikaatiot noudattavat tiukat kemiallisen koostumuksen toleranssit. Alkuaineet, kuten hiili, mangaani, fosfori ja rikki, ovat tiukasti kontrolloituja. Korkea hiili lisää lujuutta, mutta heikentää merkittävästi hitsattavuutta. Hivenaineet, kuten rikki ja fosfori, aiheuttavat haurautta ja lisäävät halkeiluriskiä valmistuksen aikana. Tiukkojen kemiallisten rajojen noudattaminen varmistaa, että teräs tuottaa vaaditun lujuuden ja pysyy hyvin prosessoitavissa työpajan lattialla.
Valmistustodellisuudet: PVQ-levyjen käsittely ja muotoilu
Valmistajat käyttävät erilaisia menetelmiä paineastialevyjen leikkaus , mukaan lukien plasma-, happipolttoaine- ja raskaat laserjärjestelmät. Jokainen menetelmä luo lämpövaikutusten vyöhykkeen (HAZ) leikkausreunaa pitkin. Lämpöleikkaus muuttaa paikallista reunametallurgiaa aiheuttaen usein paikallista kovettumista. Tämä kovettunut reuna voi johtaa halkeiluihin myöhemmän hitsauksen aikana. Valmistajien on toteutettava erityisiä työstö- tai hiontaprosesseja HAZ:n poistamiseksi ja reunan valmistelu kunnolla ennen kaaren iskemistä.
Paksujen PVQ-levyjen rullaaminen ja puristaminen sylinterimäisiksi kuoriksi tai levypäiksi aiheuttaa merkittäviä mekaanisia haasteita. Valmistajien on noudatettava tarkasti vähimmäistaivutussäteitä pinnan halkeilun estämiseksi. Kylmämuovaus indusoi jännityskovettumista, mikä vähentää materiaalin sitkeyttä. Kuumamuovaus vähentää jännityskarkaisua, mutta vaatii huolellista lämpötilan hallintaa, jotta teräksen normalisoitunut raerakenne ei muutu. Virheellinen muotoilumekaniikka johtaa suoraan materiaalin ohenemiseen ja suonen eheyden vaarantumiseen.
Hitsattavuus on ensisijainen huolenaihe kaikessa paineastioiden rakenteessa. Raskaat levyt vaativat tiukat esilämmitysprotokollat ennen hitsauksen aloittamista. Esilämmitys hidastaa hitsisulan jäähtymisnopeutta ja estää hauraiden mikrorakenteiden muodostumisen. Hitsauksen jälkeen Hitsauksen jälkeinen lämpökäsittely (PWHT) on usein pakollinen. PWHT lievittää saumoihin lukittuneita jäännösjännityksiä valmistuksen aikana ja estää vedyn aiheuttaman halkeilun varmistaen, että lopullinen astia täyttää kaikki ASME:n turvallisuusvaatimukset.
Tarkista materiaalitestiraportit fyysisten levyjen lämpöleimojen perusteella.
Suorita ultraäänitesti levyjen reunoilla ennen viistämistä.
Suorita lämpöleikkaus ja hio mekaanisesti lämpövaikuttama alue.
Käytä vaadittuja esilämmityslämpötiloja levyn paksuuden ja hiiliekvivalentin mukaan.
Suorita monivaihehitsaus käyttämällä hyväksyttyjä ASME Section IX -menettelyjä.
Suorita ainetta rikkomaton tarkastus (RT tai UT) valmiille hitsisaumoille.
Suorita hitsauksen jälkeinen lämpökäsittely vähentääksesi jäännösjännityksiä.
Hankintastrategia: Kattilan teräslevytoimittajan arviointi
Laillinen Mill Test Report (MTR) on materiaalin jäljitettävyyden perusta. Kun arvioidaan a kattilan teräslevyn toimittaja , sinun on tarkistettava levyyn leimatut lämpöluvut toimitettuja asiakirjoja vastaan. MTR:ssä on selkeästi näytettävä kemiallinen analyysi, mekaanisten testien tulokset ja lämpökäsittelytietueet. Ilman todennettavissa olevaa alkuperäistä MTR:ää terästä ei voida laillisesti käyttää missään ASME-leimatussa paineastiasovelluksessa.
Sisäiset materiaalivirheet ovat näkymättömiä paljaalla silmällä. Arvioi toimittajan kykyjä ultraäänitestaukseen (UT), kuten ASTM A435- tai A578-yhteensopivuus. UT havaitsee sisäiset laminaatit, sulkeumat tai aukot syvällä teräksen sisällä. Näiden vikojen tunnistaminen ennen valmistuksen aloittamista estää katastrofaaliset epäonnistumiset hydrotestauksen aikana ja säästää valtavia määriä hukattua työtä ja koneistusaikaa.
Arvioi toimittajan varasto levymitoista, mukaan lukien leveys-, pituus- ja paksuustoleranssit. Hankintalevyt, jotka vastaavat tarkasti vaadittuja litteän kuvion mittoja, vaikuttavat merkittävästi projektiin. Optimoidut mitat vähentävät romun määrää, minimoivat tarvittavien hitsisaumojen määrän ja pienentävät projektin kokonaiskustannuksia. Vähemmän hitsaussaumoja merkitsee suoraan vähemmän NDT-tarkastusaikaa ja vahvempaa lopullista astiaa.
Käyttöönoton riskit ja lieventämisstrategiat
Sisäiset viat, kuten laminointi, aiheuttavat vakavan riskin. Voimakkaan taivutuksen tai rullauksen aikana nämä viat aiheuttavat levyn irtoamisen ja halkeamisen. Jos vika kestää valmistuksen, se aiheuttaa todennäköisesti vian viimeisen hydrotestausvaiheen aikana. Vähennä tätä riskiä vaatimalla toimittajaltasi tiukkaa UT-vaatimustenmukaisuutta. Suorita erittäin kriittisissä sovelluksissa toissijaiset kolmannen osapuolen metallurgiset auditoinnit varmistaaksesi levyjen sisäisen eheyden ennen leikkaamisen aloittamista.
ASME:n kattila- ja paineastiasäännöstön noudattamatta jättämisellä on vakavia seurauksia. Todentamattomien materiaalien käyttö johtaa alusten hylkäämiseen, kyvyttömyyteen varmistaa U-leimasertifikaatti ja valtava oikeudellinen vastuu. Vähennä tätä ottamalla käyttöön jäykkä laadunvarmistus- ja laadunvalvontaprosessi (QA/QC). Laita karanteeniin kaikki saapuvat materiaalit, joista puuttuu todennettavissa olevat alkuperäiset MTR:t, kunnes suunnittelutiimi on turvannut ja varmentanut asianmukaiset asiakirjat.
Johtopäätös
Viimeistele kaikki ASME:n suunnittelulaskelmat määrittääksesi tarkat paksuus- ja laatuvaatimukset ennen hankintaa.
Tarkista mahdolliset teräksentoimittajat erityisesti heidän sisäisten ultraäänitestausominaisuuksiensa ja MTR-dokumentointikäytäntöjensä perusteella.
Luo tiukka vastaanottotarkastusprotokolla fyysisten lämpöleimien tarkistamiseksi digitaalisten materiaalien testiraportteja vastaan.
Päivitä tehtaan lattiahitsausmenetelmät huomioimaan valitun PVQ-laadun hiiliekvivalentti- ja esilämmitysvaatimukset.
FAQ
K: Mitä eroa on tavallisen rakenneteräksen ja paineastian teräslevyn välillä?
V: Vakiorakenneteräkseltä puuttuu paineistetuissa ympäristöissä vaadittava tiukka testaus ja metallurginen tasaisuus. Paineastian teräslevy on täysin tapettu, hienorakeinen, ja sille tehdään tiukka lämpökäsittely ja iskutestaus, jotta voidaan varmistaa tasainen lujuus, loven sitkeys ja ennustettava käyttäytyminen äärimmäisessä rasituksessa.
K: Miksi ASTM A516 GR70 -levy on standardi monissa kattiloiden valmistusprojekteissa?
V: ASTM A516 GR70 tarjoaa optimaalisen tasapainon korkean vetolujuuden, erinomaisen loven sitkeyden ja vahvan hitsattavuuden välillä. Se toimii poikkeuksellisen hyvin kohtuullisessa ja alhaisemmassa lämpötilassa, joten se on erittäin luotettava ja prosessoitava valinta raskaaseen kattilan vaippaan.
K: Mitä 'täysin tapettu' tarkoittaa PVQ-teräksen yhteydessä?
V: 'Täysin tapettu' tarkoittaa, että teräs on täysin hapettunut sulatusprosessin aikana, yleensä piillä tai alumiinilla. Tämä poistaa happea, estää kaasun huokoisuutta ja varmistaa erittäin tasaisen, tiheän sisäisen raerakenteen, joka tarvitaan painetta säilyttäviin sovelluksiin.
K: Miten paineastialevyn leikkaaminen vaikuttaa materiaalin hitsattavuuteen?
V: Lämpöleikkausmenetelmät, kuten plasma tai happipolttoaine, luovat lämpövaikutusten vyöhykkeen (HAZ) leikkausreunaan. Tämä muuttaa paikallista metallurgiaa ja usein kovettaa reunaa, mikä voi johtaa halkeiluihin. Valmistajien on hiottava tai koneistettava HAZ pois ennen hitsausta.
K: Mitä asiakirjoja kattilan teräslevyjen toimittajan on toimitettava ASME-yhteensopivuuden varmistamiseksi?
V: Toimittajan on toimitettava sertifioitu tehtaan testiraportti (MTR). Tämä asiakirja seuraa ominaislämpölukua ja todistaa materiaalin tarkan kemiallisen koostumuksen, mekaaniset testitulokset ja lämpökäsittelyhistorian varmistaen, että se täyttää määritellyt ASTM/ASME-standardit.
K: Miksi normalisointi vaaditaan tietyille kattiloiden valmistusmateriaaleille?
V: Normalisointi sisältää teräksen kuumentamisen ja sen ilman jäähtymisen sen raerakenteen hienostuttamiseksi. Tämä prosessi parantaa lovien sitkeyttä, vähentää valssauksesta aiheutuvia sisäisiä jännityksiä ja stabiloi terästä, jotta se toimii luotettavasti laajoilla ja vaihtelevilla käyttölämpötila-alueilla.


