Produkcja kotłów i zbiorników ciśnieniowych odbywa się w bezkompromisowych warunkach, w których awarie materiałowe prowadzą do katastrofalnych zdarzeń związanych z bezpieczeństwem, surowych kar regulacyjnych i masowych przestojów operacyjnych. Inżynierowie i producenci stają przed złożonym wyzwaniem podczas określania materiałów do tych zastosowań. Wybrana stal musi jednocześnie wytrzymać ekstremalne warunki termiczne, zachować absolutną integralność strukturalną pod ogromnym ciśnieniem i pozostać wykonalna podczas złożonych procesów produkcyjnych w hali produkcyjnej.
Wybór prawa Płyta stalowa zbiornika ciśnieniowego wymaga rygorystycznych ram oceny opartych na naukach metalurgicznych i zgodności z przepisami. Standardowa stal konstrukcyjna nie jest w stanie sprostać wymaganiom fizycznym ani wymaganiom prawnym dotyczącym zastosowań pod ciśnieniem. W tym przewodniku omówiono ocenę i wybór stali o jakości zbiorników ciśnieniowych (PVQ), koncentrując się na przepisach branżowych, takich jak ASME i ASTM, podstawowych właściwościach mechanicznych, realiach produkcyjnych i krytycznym procesie weryfikacji dostawców w celu zapewnienia całkowitej zgodności i bezpieczeństwa.
Kluczowe dania na wynos
Dopasowanie specyfikacji: Wybór materiału musi ściśle odpowiadać zakresom temperatur roboczych i ciśnieniom znamionowym, przy czym określone klasy ASTM/ASME decydują o wydajności bazowej.
Żywotność produkcji: Właściwości fizyczne płyty bezpośrednio wpływają na przetwarzalność; niewłaściwy dobór prowadzi do pęknięć podczas zginania lub uszkodzenia połączeń podczas spawania.
Identyfikowalność jest obowiązkowa: Współpraca z certyfikowanym dostawcą blach stalowych do kotłów, który zapewnia kompleksowe raporty z testów walcowni (MTR) i badań ultradźwiękowych (UT) nie podlega negocjacjom w celu zapewnienia zgodności z przepisami.
Całkowity koszt jakości: Początkowe oszczędności materiałowe są szybko niwelowane przez przeróbki, nieudane badania nieniszczące (NDT) lub nadmierne zużycie sprzętu do cięcia i formowania.
Definiowanie jakości zbiornika ciśnieniowego (PVQ) stali
Standardowa konstrukcyjna stal węglowa, taka jak A36, całkowicie nie nadaje się do zastosowań pod ciśnieniem. Stal konstrukcyjna nie ma niezbędnej konsystencji metalurgicznej ani testów wymaganych w środowiskach o dużym naprężeniu. Używanie standardowej stali do zbiorników ciśnieniowych narusza rygorystyczne przepisy inżynieryjne i wprowadza ogromne ryzyko fizyczne. Stal PVQ poddawana jest rygorystycznym testom, aby zagwarantować jednolitą wytrzymałość i przewidywalne zachowanie w warunkach ekstremalnych naprężeń i wahań temperatury.
Stal PVQ musi zostać całkowicie uspokojona. Oznacza to, że stal jest silnie odtleniona podczas procesu topienia, zwykle przy użyciu krzemu lub aluminium. To odtlenienie zapobiega porowatości gazu i zapewnia jednolitą, gęstą strukturę wewnętrzną. Ponadto płyty te wymagają drobnoziarnistej kompozycji węgla i manganu. Drobnoziarnista struktura bezpośrednio zwiększa wytrzymałość stali i odporność na kruche pękanie, co jest absolutnie krytyczne w przypadku elementów utrzymujących ciśnienie.
Surowa stal wymaga specjalnego kondycjonowania termicznego, aby spełnić standardy PVQ. Standardowymi wymaganiami są procesy walcowania na gorąco i normalizowania. Normalizowanie polega na podgrzaniu stali powyżej jej temperatury krytycznej i pozostawieniu jej do ochłodzenia na powietrzu. Proces ten udoskonala strukturę ziaren, znacząco poprawia udarność i stabilizację materiału. Stabilizowana stal działa niezawodnie w szerokim zakresie temperatur roboczych, zapobiegając nieoczekiwanym awariom podczas szybkich cykli termicznych.
Międzynarodowe standardy ściśle regulują wszystko materiały do produkcji kotłów . Organy regulacyjne, takie jak ASME i ASTM, równoważą właściwości fizyczne, wytrzymałość mechaniczną i przetwarzalność warsztatową. Płyta może posiadać ogromną wytrzymałość na rozciąganie, ale nie może zostać zespawana lub zgięta bez pękania. Przepisy te zapewniają, że określoną stal można wyprodukować w praktyce, zachowując marginesy bezpieczeństwa wymagane w przypadku pracy pod ciśnieniem.
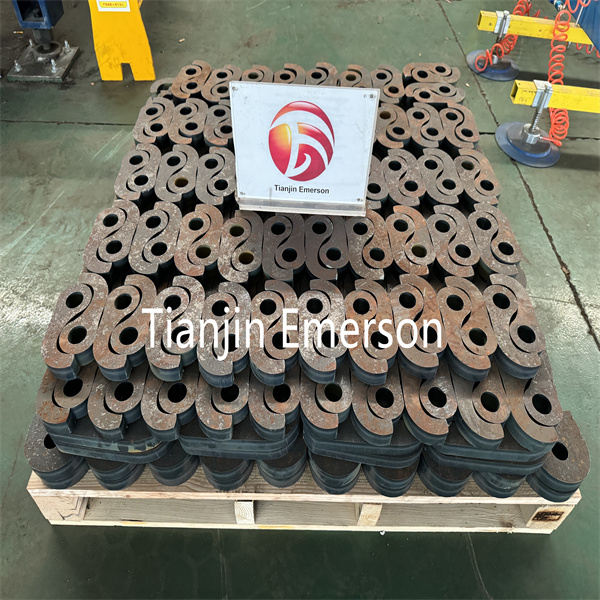
Materiały i specyfikacje do produkcji kotłów rdzeniowych
Specyfikacja ASTM A516 obejmuje płyty ze stali węglowej przeznaczone głównie do pracy w spawanych zbiornikach ciśnieniowych, gdzie ważna jest lepsza odporność na karb. Płyty te działają głównie w środowiskach o temperaturze umiarkowanej do niższej. W ramach tej specyfikacji Płyta ASTM A516 GR70 wyróżnia się jako standard branżowy. Klasa 70 zapewnia optymalną równowagę pomiędzy wysoką wytrzymałością na karb, doskonałą wytrzymałością na rozciąganie i doskonałą spawalnością. Producenci polegają na klasie 70 w przypadku wytrzymałych płaszczy kotłów i pokryw końcowych ze względu na jej stałe właściwości mechaniczne.
ASTM A285 jest wykorzystywana do zastosowań o niskiej i średniej wytrzymałości na rozciąganie. Inżynierowie często wybierają blachę stalową paleniska klasy C ASTM A285 do starszych projektów lub elementów statków o niższych naprężeniach. Jednak A285 ma ścisłe ograniczenia. Nie nadaje się do środowisk o wysokim ciśnieniu lub wysokiej temperaturze. Jego zastosowanie pozostaje ograniczone do konkretnych, mocno obliczonych scenariuszy, w których naprężenia operacyjne spadają znacznie poniżej progów wymagających gatunków PVQ o wysokiej wytrzymałości.
Płyty kotłowe nie działają w izolacji. Muszą bezproblemowo integrować się z innymi częściami utrzymującymi ciśnienie, w tym z kanałami spalinowymi i rurami. Współczynniki rozszerzalności cieplnej muszą być wyrównane, aby zapobiec uszkodzeniu złącza. Producenci często łączą płyty ASTM A285 lub A516 z bezszwowymi, całkowicie miękkimi, wyżarzonymi rurami stalowymi ASTM A-179. Ta specyficzna kombinacja zapewnia niezawodną kompatybilność z rozszerzalnością cieplną i utrzymuje absolutną integralność złącza w warunkach ciągłych naprężeń eksploatacyjnych.
Gdy temperatury robocze przekraczają bezpieczne granice stali węglowej, inżynierowie muszą określić stale stopowe. ASTM A387 jest doskonałym przykładem. Te płyty ze stopu chromowo-molibdenowego zostały zaprojektowane specjalnie do ekstremalnych warunków termicznych. Dodatek chromu i molibdenu zapewnia wyjątkową odporność na pełzanie i wytrzymałość w wysokich temperaturach. Porównaj to ze standardową stalą węglową, która szybko traci integralność strukturalną i odkształca się pod wpływem podobnych profili ekstremalnych temperatur.
| Gatunek materiału |
Podstawowe zastosowanie |
Wytrzymałość na rozciąganie (ksi) |
Kluczowa charakterystyka |
| ASTM A516 klasa 70 |
Zbiorniki o umiarkowanej i niskiej temperaturze |
70 - 90 |
Doskonała udarność i spawalność |
| ASTM A285 klasa C |
Niskie ciśnienie, starsze konstrukcje |
55 - 75 |
Dobra odkształcalność części o niskim naprężeniu |
| ASTM A387 klasa 11/22 |
Wysoka temperatura, podwyższone ciśnienie |
60 - 85 |
Wysoka odporność na pełzanie (Chrom-Moly) |
| ASTM A537 klasa 1 |
Wysokie wymagania dotyczące granicy plastyczności |
70 - 90 |
Obrobione cieplnie w celu uzyskania najwyższej granicy plastyczności |
Wymiary oceny: właściwości mechaniczne i testowanie
Granica rozciągania i plastyczności określają podstawowe właściwości nośne stali. Granica plastyczności wskazuje punkt, w którym materiał zaczyna odkształcać się plastycznie, natomiast wytrzymałość na rozciąganie mierzy maksymalne naprężenie, jakie może wytrzymać przed zerwaniem. Te konkretne wartości narzucają wszystkie obliczenia grubości blachy zgodnie z normą ASME dotyczącą kotłów i zbiorników ciśnieniowych (BPVC). Dokładna ocena wytrzymałości zapewnia, że zbiornik może bezpiecznie utrzymać wymagane ciśnienie wewnętrzne bez katastrofalnego pęknięcia.
Próba udarności metodą Charpy V-Notch sprawdza wytrzymałość stali na karb. Test ten mierzy ilość energii pochłoniętej przez materiał podczas pękania. Jest to absolutnie niezbędne w przypadku statków eksploatowanych w zimnym środowisku. Niskie temperatury zwiększają ryzyko kruchego pękania, w wyniku którego stal pęka, a nie odkształca się. Testy udarności gwarantują, że płyta pochłonie nagłe wstrząsy i zachowa integralność strukturalną nawet w ujemnych warunkach pracy.
Specyfikacje PVQ wymuszają ścisłe tolerancje składu chemicznego. Pierwiastki takie jak węgiel, mangan, fosfor i siarka są ściśle kontrolowane. Wysoka zawartość węgla zwiększa wytrzymałość, ale drastycznie zmniejsza spawalność. Pierwiastki śladowe, takie jak siarka i fosfor, powodują kruchość i zwiększają ryzyko pękania podczas produkcji. Utrzymanie rygorystycznych limitów chemicznych zapewnia, że stal zapewnia wymaganą wytrzymałość, a jednocześnie pozostaje wysoce przetwarzalna w warsztacie.
Realia produkcyjne: przetwarzanie i kształtowanie płyt PVQ
Producenci stosują różne metodyki cięcie płyt zbiorników ciśnieniowych , w tym systemy plazmowe, tlenowo-paliwowe i laserowe o dużej wytrzymałości. Każda metoda generuje strefę wpływu ciepła (HAZ) wzdłuż krawędzi cięcia. Cięcie termiczne zmienia lokalną metalurgię krawędzi, często powodując miejscowe hartowanie. Ta utwardzona krawędź może prowadzić do pęknięć podczas późniejszego spawania. Producenci muszą wdrożyć określone procesy obróbki lub szlifowania, aby usunąć HAZ i odpowiednio przygotować krawędź przed zajarzeniem łuku.
Walcowanie i prasowanie grubych płyt PVQ w cylindryczne osłony lub wypukłe główki stwarza poważne wyzwania mechaniczne. Producenci muszą ściśle przestrzegać minimalnych promieni zgięcia, aby zapobiec pękaniu powierzchni. Formowanie na zimno powoduje umocnienie przez odkształcenie, co zmniejsza plastyczność materiału. Formowanie na gorąco łagodzi utwardzanie przez odkształcenie, ale wymaga starannej kontroli temperatury, aby uniknąć zmiany znormalizowanej struktury ziaren stali. Niewłaściwa mechanika formowania prowadzi bezpośrednio do rozcieńczenia materiału i naruszenia integralności naczynia.
Spawalność jest głównym problemem w przypadku wszystkich konstrukcji zbiorników ciśnieniowych. Płyty grube wymagają rygorystycznych protokołów podgrzewania przed rozpoczęciem spawania. Podgrzewanie wstępne spowalnia szybkość chłodzenia jeziorka spawalniczego, zapobiegając tworzeniu się kruchych mikrostruktur. Po spawaniu często obowiązkowa jest obróbka cieplna po spawaniu (PWHT). PWHT łagodzi naprężenia szczątkowe zablokowane w złączach podczas produkcji i zapobiega pęknięciom wywołanym wodorem, zapewniając, że końcowe naczynie spełnia wszystkie wymagania bezpieczeństwa ASME.
Zweryfikuj raporty z testów materiałów pod kątem fizycznych stempli cieplnych.
Przed fazowaniem należy wykonać badania ultradźwiękowe krawędzi blachy.
Wykonać cięcie termiczne i zeszlifować mechanicznie strefę wpływu ciepła.
Zastosuj wymagane temperatury podgrzewania wstępnego w oparciu o grubość płyty i ekwiwalent węgla.
Wykonuj spawanie wielościegowe, stosując zatwierdzone procedury ASME Sekcja IX.
Przeprowadzić badania nieniszczące (RT lub UT) gotowych szwów spawalniczych.
Wykonaj obróbkę cieplną po spawaniu, aby złagodzić resztkowe naprężenia produkcyjne.
Strategia zaopatrzenia: ocena dostawcy blachy stalowej do kotłów
Podstawą identyfikowalności materiałów jest legalny raport z testów młyna (MTR). Oceniając A dostawca blach stalowych kotłów , należy sprawdzić numery cieplne wybite na tabliczce z dostarczoną dokumentacją. MTR musi wyraźnie zawierać analizę chemiczną, wyniki testów mechanicznych i zapisy dotyczące obróbki cieplnej. Bez weryfikowalnego, oryginalnego MTR stal nie może być legalnie stosowana w żadnych zbiornikach ciśnieniowych opatrzonych znakiem ASME.
Wewnętrzne wady materiału są niewidoczne gołym okiem. Oceń możliwości dostawcy w zakresie badań ultradźwiękowych (UT), np. zgodność z ASTM A435 lub A578. UT wykrywa wewnętrzne laminowanie, wtrącenia lub puste przestrzenie głęboko w stali. Identyfikacja tych defektów przed rozpoczęciem produkcji zapobiega katastrofalnym awariom podczas testów wodnych i pozwala zaoszczędzić ogromną ilość zmarnowanej siły roboczej i czasu obróbki.
Oceń zapasy dostawcy pod kątem wymiarów płyt, w tym tolerancji szerokości, długości i grubości. Dobór płyt, które ściśle odpowiadają wymaganym wymiarom blachy, znacząco wpływa na projekt. Zoptymalizowane wymiary zmniejszają ilość złomów, minimalizują liczbę wymaganych szwów spawalniczych i obniżają całkowite koszty projektu. Mniej szwów spawalniczych bezpośrednio przekłada się na krótszy czas inspekcji NDT i mocniejszą obudowę końcową.
Ryzyka wdrożeniowe i strategie łagodzenia
Wady wewnętrzne, takie jak laminowanie, stanowią poważne ryzyko. Podczas intensywnego zginania lub walcowania wady te powodują rozwarstwianie i pękanie płyty. Jeśli wada przetrwa produkcję, prawdopodobnie spowoduje awarię w końcowej fazie testów wodnych. Złagodź to ryzyko, wymagając od dostawcy ścisłej zgodności z UT. W przypadku bardzo krytycznych zastosowań należy wdrożyć dodatkowe audyty metalurgiczne przeprowadzane przez strony trzecie, aby sprawdzić wewnętrzną solidność płyt przed rozpoczęciem cięcia.
Nieprzestrzeganie Kodeksu kotłów i zbiorników ciśnieniowych ASME niesie ze sobą poważne konsekwencje. Używanie niezweryfikowanych materiałów skutkuje odrzuceniem statków, brakiem możliwości uzyskania certyfikatu U-stamp i ogromną odpowiedzialnością prawną. Można temu zaradzić, wdrażając sztywny proces zapewniania jakości i kontroli jakości (QA/QC). Poddaj kwarantannie wszelkie przychodzące materiały, dla których brakuje możliwych do sprawdzenia, oryginalnych MTR do czasu zabezpieczenia odpowiedniej dokumentacji i weryfikacji przez zespół inżynierów.
Wniosek
Sfinalizuj wszystkie obliczenia projektowe ASME, aby określić dokładne wymagania dotyczące grubości i gatunku przed zakupem.
Audytuj potencjalnych dostawców stali, szczególnie pod kątem ich możliwości w zakresie wewnętrznych badań ultradźwiękowych i praktyk w zakresie dokumentacji MTR.
Ustanów rygorystyczny protokół kontroli odbioru, aby zweryfikować fizyczne stemple cieplne z raportami z testów materiałów cyfrowych.
Zaktualizuj procedury spawania w hali produkcyjnej, aby uwzględnić określone wymagania dotyczące ekwiwalentu węgla i podgrzewania wstępnego wybranego gatunku PVQ.
Często zadawane pytania
P: Jaka jest różnica między standardową stalą konstrukcyjną a stalową płytą zbiornika ciśnieniowego?
Odp.: Standardowej stali konstrukcyjnej brakuje rygorystycznych testów i konsystencji metalurgicznej wymaganej w środowiskach pod ciśnieniem. Blacha stalowa zbiornika ciśnieniowego jest całkowicie uspokojona, drobnoziarnista i poddawana rygorystycznym testom kondycjonowania termicznego i udarności, aby zagwarantować jednolitą wytrzymałość, odporność na karb i przewidywalne zachowanie pod ekstremalnymi obciążeniami.
P: Dlaczego płyta ASTM A516 GR70 jest standardem w wielu projektach produkcji kotłów?
Odp.: ASTM A516 GR70 zapewnia optymalną równowagę między wysoką wytrzymałością na rozciąganie, doskonałą wytrzymałością na karb i dobrą spawalnością. Wyjątkowo dobrze sprawdza się w temperaturach umiarkowanych i niższych, co czyni go wysoce niezawodnym i łatwym w obróbce wyborem do korpusów kotłów o dużej wytrzymałości.
P: Co oznacza „całkowicie zabity” w kontekście stali PVQ?
Odpowiedź: „Całkowicie uspokojona” oznacza, że stal jest całkowicie odtleniona podczas procesu topienia, zwykle za pomocą krzemu lub aluminium. Usuwa to tlen, zapobiega porowatości gazów i zapewnia bardzo jednolitą, gęstą wewnętrzną strukturę ziaren, niezbędną w zastosowaniach wymagających utrzymywania ciśnienia.
P: W jaki sposób cięcie płyty zbiornika ciśnieniowego wpływa na spawalność materiału?
Odp.: Metody cięcia termicznego, takie jak plazma lub paliwo tlenowe, tworzą strefę wpływu ciepła (HAZ) wzdłuż krawędzi cięcia. Zmienia to lokalną metalurgię i często utwardza krawędź, co może prowadzić do pęknięć. Producenci muszą zeszlifować lub obrobić HAZ przed spawaniem.
P: Jaką dokumentację musi dostarczyć dostawca blach stalowych do kotłów, aby zapewnić zgodność z ASME?
Odp.: Dostawca musi dostarczyć certyfikowany raport z testów młyna (MTR). Dokument ten śledzi właściwą liczbę cieplną i potwierdza dokładny skład chemiczny materiału, wyniki testów mechanicznych i historię obróbki cieplnej, zapewniając, że spełnia on określone normy ASTM/ASME.
P: Dlaczego w przypadku niektórych materiałów do produkcji kotłów wymagana jest normalizacja?
Odp.: Normalizowanie polega na podgrzaniu stali i pozostawieniu jej do ostygnięcia na powietrzu w celu udoskonalenia jej struktury ziaren. Proces ten poprawia udarność, łagodzi naprężenia wewnętrzne powstające podczas walcowania i stabilizuje stal, dzięki czemu działa niezawodnie w szerokich i zmiennych zakresach temperatur roboczych.


