Қазандық пен қысыммен жұмыс істейтін ыдыстар өндірісі ымырасыз жағдайларда жұмыс істейді, онда материалдың бұзылуы апатты қауіпсіздік оқиғаларына, қатаң нормативтік айыппұлдарға және жұмыстың жаппай тоқтап қалуына әкеледі. Инженерлер мен өндірушілер осы қолданбаларға арналған материалдарды анықтау кезінде күрделі қиындықтарға тап болады. Таңдалған болат бір мезгілде экстремалды термиялық жағдайларға төтеп беруі, үлкен қысымда абсолютті құрылымдық тұтастығын сақтауы және цехта күрделі дайындау процестері кезінде жұмысқа жарамды болуы керек.
Оңды таңдау қысымды ыдыстың болат табақшасы металлургия ғылымына және кодқа сәйкестікке негізделген қатаң бағалау жүйесін қажет етеді. Стандартты құрылымдық болат физикалық талаптарға жауап бере алмайды немесе қысымды қолданбалардың заңды талаптарына жауап бере алмайды. Бұл нұсқаулықта ASME және ASTM сияқты салалық кодтарға, негізгі механикалық қасиеттерге, өндіріс шындықтарына және толық сәйкестік пен қауіпсіздікті қамтамасыз ету үшін жеткізушілерді тексерудің маңызды процесіне назар аудара отырып, қысымды ыдыстың сапасын (PVQ) бағалау және таңдауды бұзады.
Негізгі қорытындылар
Техникалық сипаттамаларды сәйкестендіру: Материалды таңдау жұмыс температурасының диапазондары мен қысым көрсеткіштеріне қатаң сәйкес келуі керек, сонымен қатар негізгі өнімділікті көрсететін арнайы ASTM/ASME бағалары бар.
Өндірістің өміршеңдігі: пластинаның физикалық қасиеттері өңделу қабілетіне тікелей әсер етеді; дұрыс таңдамау иілу кезінде крекингке немесе дәнекерлеу кезінде түйіспелердің бұзылуына әкеледі.
Бақылау міндетті болып табылады: Диірмен сынау есептерін (MTRs) және ультрадыбыстық сынауды (UT) ұсынатын сертификатталған қазандық болат пластина жеткізушісімен серіктестік нормативтік талаптарға сәйкестік үшін келіспейді.
Сапаның жалпы құны: қайта өңдеу, сәтсіз бұзылмайтын бақылау (NDT) немесе кесу және қалыптау жабдығының шамадан тыс тозуы арқылы алдын ала материалды үнемдеу тез арада жоққа шығарылады.
Қысымды ыдыстың сапасын анықтау (PVQ) болат
Стандартты құрылымдық көміртекті болат, мысалы, A36, қысымды қолдану үшін мүлдем жарамсыз. Құрылымдық болатта қажетті металлургиялық консистенция және жоғары кернеулі орталар үшін қажетті сынақтар жоқ. Қысыммен жұмыс істейтін ыдыстар үшін стандартты болатты пайдалану қатаң инженерлік ережелерді бұзады және үлкен физикалық тәуекелдерді тудырады. PVQ болаты қатты күйзеліс пен температураның ауытқуы кезінде біркелкі беріктік пен болжамды мінез-құлықты қамтамасыз ету үшін қатаң сынақтан өтеді.
PVQ болаты толығымен жойылуы керек. Бұл әдетте кремний немесе алюминийді қолданатын балқыту процесінде болат қатты тотықсызданады дегенді білдіреді. Бұл тотықсыздану газдың кеуектілігін болдырмайды және біркелкі, тығыз ішкі құрылымды қамтамасыз етеді. Сонымен қатар, бұл плиталар ұсақ түйіршікті көміртегі-марганец құрамын қажет етеді. Ұсақ түйіршікті құрылым болаттың қаттылығын және сынғыш сынуға төзімділігін тікелей арттырады, бұл қысымды ұстайтын компоненттер үшін өте маңызды.
Шикі болат PVQ стандарттарын қанағаттандыру үшін арнайы термиялық кондиционерлеуді қажет етеді. Ыстық илемдеу және қалыпқа келтіру процестері стандартты талаптар болып табылады. Қалыпқа келтіру болатты оның критикалық температурасынан жоғары қыздыруды және ауамен салқындатуды қамтиды. Бұл процесс дәннің құрылымын жақсартады, ойықтың беріктігін айтарлықтай жақсартады және материалды тұрақтандырады. Тұрақтандырылған болат жұмыс температурасының кең диапазонында сенімді жұмыс істейді, бұл жылдам термиялық цикл кезінде күтпеген ақаулардың алдын алады.
Халықаралық стандарттар барлығын қатаң түрде реттейді қазандықтарды дайындау материалдары . ASME және ASTM сияқты реттеуші органдар физикалық қасиеттерді, механикалық беріктік пен шеберхананың өңделуін теңестіреді. Пластина үлкен созылу беріктігіне ие болуы мүмкін, бірақ оны дәнекерлеу немесе жарусыз майыстыру мүмкін болмаса, сәтсіздікке ұшырайды. Бұл ережелер қысыммен қызмет көрсету үшін қажетті қауіпсіздік шегін сақтай отырып, көрсетілген болатты іс жүзінде дайындауға болатындығын қамтамасыз етеді.
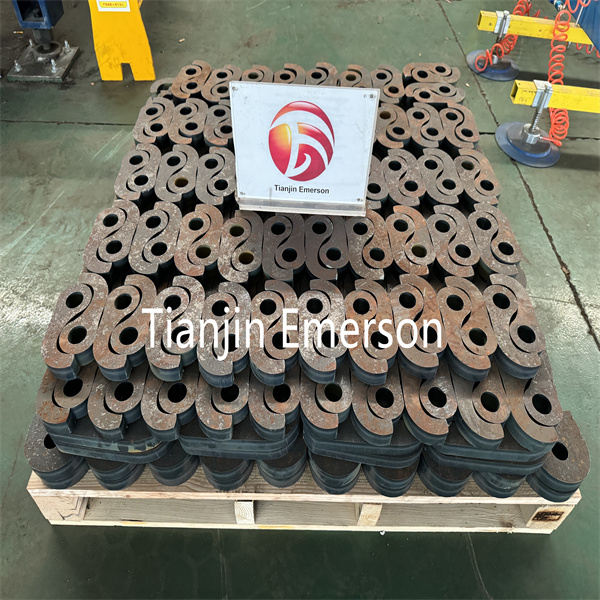
Негізгі қазандықты дайындау материалдары мен техникалық сипаттамалары
ASTM A516 спецификациясы негізінен жақсырақ ойықтың беріктігі маңызды болып табылатын дәнекерленген қысымды ыдыстарда қызмет көрсетуге арналған көміртекті болат пластиналарды қамтиды. Бұл тақталар негізінен орташа және төмен температуралы орталарда жұмыс істейді. Осы спецификация шеңберінде, ASTM A516 GR70 тақтасы салалық стандарт ретінде ерекшеленеді. 70-разряд жоғары кертік беріктігінің, жоғары созылу беріктігінің және тамаша дәнекерлеудің оңтайлы тепе-теңдігін ұсынады. Өндірісшілер тұрақты механикалық өнімділігіне байланысты ауыр салмақты қазандық қабықтары мен түпкі қақпақтары үшін 70-сыныпқа сенеді.
ASTM A285 төмен және орташа созылу беріктігін қолдану үшін қолданылады. Инженерлер ASTM A285 C дәрежелі оттық қораптың болат тақтасын бұрынғы конструкциялар немесе кернеуі төмен ыдыс компоненттері үшін жиі анықтайды. Дегенмен, A285 қатаң шектеулерге ие. Ол жоғары қысымды немесе жоғары температуралы орталарға жарамайды. Оның қолданылуы операциялық кернеулер жоғары беріктіктегі PVQ деңгейлерін талап ететін шектерден әлдеқайда төмен түсетін нақты, ауыр есептелген сценарийлермен шектеледі.
Қазандық тақтайшалары оқшау жұмыс істемейді. Олар басқа қысымды ұстайтын бөлшектермен, соның ішінде түтін құбырларымен және түтіктермен үздіксіз біріктірілуі керек. Термиялық кеңею жылдамдығы буындардың бұзылуын болдырмау үшін сәйкес келуі керек. Өндіруші ASTM A285 немесе A516 пластиналарын жіксіз, өлі жұмсақ күйдірілген ASTM A-179 болат түтіктерімен жиі жұптайды. Бұл ерекше комбинация сенімді термиялық кеңею үйлесімділігін қамтамасыз етеді және үздіксіз жұмыс кернеуі кезінде абсолютті буын тұтастығын сақтайды.
Жұмыс температурасы көміртекті болаттың қауіпсіз шегінен асып кеткенде, инженерлер легирленген болаттарды көрсетуі керек. ASTM A387 тамаша мысал болып табылады. Бұл хром-мол қорытпасы пластиналар экстремалды жылу жағдайлары үшін арнайы жасалған. Хром мен молибденнің қосылуы сусымалыға ерекше төзімділік пен жоғары температура беріктігін қамтамасыз етеді. Мұны стандартты көміртекті болатпен салыстырыңыз, ол құрылымдық тұтастығын тез жоғалтады және ұқсас экстремалды жылу профильдеріне ұшыраған кезде деформацияланады.
| Материалдың дәрежесі |
Негізгі қолдану |
Созылу күші (ksi) |
Негізгі сипаттама |
| ASTM A516 70-сынып |
Орташа және төмен температурадағы ыдыстар |
70 - 90 |
Кетіктердің тамаша беріктігі және дәнекерлеу мүмкіндігі |
| ASTM A285 C дәрежесі |
Төмен қысым, ескі дизайн |
55 - 75 |
Төмен кернеулі бөлшектер үшін жақсы қалыптау мүмкіндігі |
| ASTM A387 11/22 сынып |
Жоғары температура, жоғары қысым |
60 - 85 |
Жоғары сусымалы төзімділік (Chrome-Moly) |
| ASTM A537 1-сынып |
Жоғары өнімділікке қойылатын талаптар |
70 - 90 |
Жоғары шығымдылық үшін термиялық өңдеуден өткен |
Бағалау өлшемдері: механикалық қасиеттер және сынау
Созылу және аққыштық беріктігі болаттың негізгі жүк көтеру мүмкіндіктерін анықтайды. Шығарылу күші материалдың пластикалық деформациялану нүктесін көрсетеді, ал созылу күші сынғанға дейін төтеп бере алатын максималды кернеуді өлшейді. Бұл арнайы мәндер ASME қазандық және қысымды ыдыс коды (BPVC) бойынша барлық пластинаның қалыңдығын есептеуді талап етеді. Беріктікті дәл бағалау кеменің апатты жарылусыз қажетті ішкі қысымды қауіпсіз ұстауына кепілдік береді.
Charpy V-Notch соққы сынағы болаттың кертікке беріктігін тексереді. Бұл сынақ сыну кезінде материал жұтқан энергия мөлшерін өлшейді. Бұл суық ортада жұмыс істейтін кемелер үшін өте маңызды. Төмен температура сынғыш сыну қаупін арттырады, бұл жерде болат деформацияланбайды. Соққыларды сынау пластинаның кенеттен болатын соққыларды жұтып қоюына және тіпті нөлден төмен жұмыс жағдайында құрылымның тұтастығын сақтауға кепілдік береді.
PVQ спецификациялары химиялық құрамға қатаң төзімділікті қамтамасыз етеді. Көміртек, марганец, фосфор және күкірт сияқты элементтер қатаң бақыланады. Жоғары көміртегі беріктігін арттырады, бірақ дәнекерлеуді күрт төмендетеді. Күкірт және фосфор сияқты микроэлементтер сынғыштықты тудырады және дайындау кезінде крекинг қаупін арттырады. Қатаң химиялық шектеулерді сақтау болаттың қажетті беріктігін қамтамасыз етеді, сонымен бірге цехтың еденінде жоғары өңдеуге қабілетті болып қалады.
Өндіріс шындықтары: PVQ пластиналарын өңдеу және пішіндеу
Фабрикаторлар әртүрлі әдістерді пайдаланады қысымды ыдыс пластинасын кесу , соның ішінде плазмалық, оттегі-отын және ауыр лазерлік жүйелер. Әрбір әдіс кесілген жиек бойымен жылу әсер ететін аймақты (HAZ) жасайды. Термиялық кесу жергілікті шеткі металлургияны өзгертеді, бұл көбінесе жергілікті қатайтуды тудырады. Бұл шыңдалған жиек кейінгі дәнекерлеу кезінде крекингке әкелуі мүмкін. Өңдеушілер арнайы өңдеу немесе ұнтақтау процестерін орындауы керек және доғаға соқтырмас бұрын шетін алып тастау және дұрыс дайындау керек.
Қалың PVQ пластиналарын цилиндрлік қабықшаларға немесе кесілген бастарға айналдыру және басу елеулі механикалық қиындықтарды тудырады. Беткейлердің жарылуын болдырмау үшін өндірушілер ең аз иілу радиустарын қатаң сақтауы керек. Суық қалыптау материалдың икемділігін төмендететін деформацияның қатаюын тудырады. Ыстық қалыптау деформацияның қатаюын жеңілдетеді, бірақ болаттың қалыпты түйіршік құрылымын өзгертпеу үшін температураны мұқият бақылауды қажет етеді. Дұрыс емес қалыптау механикасы материалдың жұқаруына және ыдыстың тұтастығына нұқсан келтіреді.
Дәнекерлеу мүмкіндігі барлық қысымды ыдыстардың құрылысы үшін басты мәселе. Ауыр плиталар дәнекерлеуді бастамас бұрын алдын ала қыздыру хаттамаларын қатаң талап етеді. Алдын ала қыздыру дәнекерлеу пулын салқындату жылдамдығын баяулатады, сынғыш микроқұрылымдардың пайда болуына жол бермейді. Дәнекерлеуден кейін дәнекерлеуден кейінгі термиялық өңдеу (PWHT) жиі міндетті болып табылады. PWHT дайындау кезінде қосылыстарға бекітілген қалдық кернеулерді босатады және соңғы ыдыстың барлық ASME қауіпсіздік талаптарына сай болуын қамтамасыз ете отырып, сутегі туындаған крекингтің алдын алады.
Материалды сынау есептерін физикалық пластинаның жылу штамптарымен салыстырыңыз.
Кесу алдында пластинаның жиектерінде ультрадыбыстық сынақтан өткізіңіз.
Термиялық кесуді орындаңыз және жылу әсер ететін аймақты механикалық ұнтақтаңыз.
Пластинаның қалыңдығы мен көміртегі эквивалентіне негізделген қажетті алдын ала қыздыру температураларын қолданыңыз.
Мақұлданған ASME IX бөлімінің процедураларын пайдаланып көп өтпелі дәнекерлеуді орындаңыз.
Аяқталған дәнекерлеу тігістерін бұзбайтын тексеруді (RT немесе UT) жүргізіңіз.
Қалдық өндіріс кернеулерін жою үшін дәнекерлеуден кейінгі термиялық өңдеуді орындаңыз.
Пайдалану стратегиясы: қазандықтың болат пластинасының жеткізушісін бағалау
Заңды диірмен сынағы есебі (MTR) материалды қадағалаудың негізі болып табылады. Бағалау кезінде а қазандықтың болат пластинасының жеткізушісі , сіз плитада мөрленген жылу нөмірлерін берілген құжаттамаға сәйкес тексеруіңіз керек. MTR химиялық талдауды, механикалық сынақ нәтижелерін және термиялық өңдеу жазбаларын анық көрсетуі керек. Тексерілетін, түпнұсқа MTR болмаса, болатты кез келген ASME мөрі бар қысымды ыдыс қолданбасында заңды түрде пайдалану мүмкін емес.
Ішкі материалдық ақаулар көзге көрінбейді. ASTM A435 немесе A578 сәйкестігі сияқты ультрадыбыстық сынақ (UT) үшін жеткізушінің мүмкіндіктерін бағалаңыз. UT ішкі ламинацияларды, қосындыларды немесе болат ішіндегі бос жерлерді анықтайды. Өндіріс басталғанға дейін бұл ақауларды анықтау гидросынау кезінде апатты сәтсіздіктердің алдын алады және бос жұмыс күші мен өңдеу уақытының көп мөлшерін үнемдейді.
Пластина өлшемдеріне, соның ішінде еніне, ұзындығына және қалыңдығына төзімділікке қатысты жеткізушінің түгендеуін бағалаңыз. Қажетті жалпақ үлгі өлшемдеріне сәйкес келетін бастапқы тақталар жобаға айтарлықтай әсер етеді. Оңтайландырылған өлшемдер сынықтарды азайтады, қажетті дәнекерлеу тігістерінің санын азайтады және жобаның жалпы құнын төмендетеді. Дәнекерлеу тігістерінің аз болуы тікелей NDT тексеру уақытының қысқаруына және соңғы ыдыстың күшті болуына әкеледі.
Тәуекелдерді іске асыру және азайту стратегиялары
Ламинация сияқты ішкі ақаулар үлкен қауіп төндіреді. Қатты иілу немесе домалау кезінде бұл ақаулар пластинаның деламинатына және бөлінуіне әкеледі. Егер ақау өндіруден аман қалса, ол соңғы гидросынау кезеңінде сәтсіздікке әкелуі мүмкін. Жеткізушіден UT талаптарын қатаң сақтауды талап ету арқылы бұл тәуекелді азайтыңыз. Өте маңызды қолданбалар үшін кесуді бастамас бұрын пластиналардың ішкі беріктігін тексеру үшін үшінші тараптың екінші металлургиялық аудиттерін орындаңыз.
ASME қазандық және қысымды ыдыстар кодексін сақтамау ауыр зардаптарға әкеледі. Тексерілмеген материалдарды пайдалану қабылданбаған кемелерге, U-штампының сертификатын алу мүмкін еместігіне және жаппай заңды жауапкершілікке әкеледі. Қатаң сапаны қамтамасыз ету және сапаны бақылау (QA/QC) қабылдау процесін енгізу арқылы мұны азайтыңыз. Тиісті құжаттама қамтамасыз етілгенге дейін және инженерлік топ тексергенше тексерілетін, түпнұсқа MTR-тері жоқ кез келген кіріс материалдарын карантинге қойыңыз.
Қорытынды
Сатып алу алдында нақты қалыңдық пен сорт талаптарын анықтау үшін барлық ASME дизайн есептеулерін аяқтаңыз.
Әлеуетті болат жеткізушілерін олардың ішкі ультрадыбыстық сынау мүмкіндіктері мен MTR құжаттамасының тәжірибелері үшін арнайы аудит.
Сандық материалды сынау есептеріне сәйкес физикалық жылу таңбаларын тексеру үшін қатаң қабылдау тексеру хаттамасын жасаңыз.
Таңдалған PVQ сыныбының арнайы көміртегі баламалы және алдын ала қыздыру талаптарын есепке алу үшін цехтың дәнекерлеу процедураларын жаңартыңыз.
Жиі қойылатын сұрақтар
С: Стандартты құрылымдық болат пен қысымды ыдыстың болат пластинасының айырмашылығы неде?
A: Стандартты құрылымдық болатта қысымды орта үшін қажетті қатаң сынақ және металлургиялық консистенция жоқ. Қысыммен жұмыс істейтін ыдыстың болат табақшасы толығымен жойылған, ұсақ түйіршіктелген және біркелкі беріктікке, ойықтың беріктігіне және төтенше кернеу кезінде болжамды мінез-құлықты қамтамасыз ету үшін қатаң термиялық кондиционерлеуден және соққы сынағынан өтеді.
С: Неліктен ASTM A516 GR70 плитасы қазандық өндірісінің көптеген жобалары үшін стандарт болып табылады?
A: ASTM A516 GR70 жоғары созылу беріктігі, тамаша кертік беріктігі және күшті дәнекерлеу қабілетінің оңтайлы тепе-теңдігін ұсынады. Ол қалыпты және төмен температурада қызмет көрсетуде өте жақсы жұмыс істейді, бұл оны ауыр қазандық қабықтары үшін өте сенімді және өңделетін таңдау жасайды.
С: PVQ болатының контекстінде 'толық өлтірілген' нені білдіреді?
A: 'Толық өлтірілген' балқыту процесінде болаттың, әдетте кремниймен немесе алюминиймен мұқият тотықсызданғанын білдіреді. Бұл оттегін жояды, газдың кеуектілігін болдырмайды және қысымды ұстап тұратын қолданбалар үшін қажетті жоғары біркелкі, тығыз ішкі астық құрылымын қамтамасыз етеді.
С: Қысымды ыдыстың пластинасын кесу материалдың дәнекерлеу қабілетіне қалай әсер етеді?
A: Плазма немесе оттекті отын сияқты термиялық кесу әдістері кесілген жиек бойымен жылу әсер ететін аймақты (HAZ) жасайды. Бұл жергілікті металлургияны өзгертеді және жиі жиекті қатайтады, бұл крекингке әкелуі мүмкін. Дайындаушылар дәнекерлеуден бұрын ХАЗ-ды ұнтақтауы немесе өңдеуі керек.
С: қазандықтың болат пластинасының жеткізушісі ASME сәйкестігі үшін қандай құжаттаманы қамтамасыз етуі керек?
A: Жеткізуші сертификатталған диірмен сынау есебін (MTR) ұсынуы керек. Бұл құжат нақты жылу санын қадағалайды және материалдың нақты химиялық құрамын, механикалық сынақ нәтижелерін және термиялық өңдеу тарихын дәлелдеп, оның көрсетілген ASTM/ASME стандарттарына сәйкестігін қамтамасыз етеді.
С: Неліктен қазандықты дайындайтын белгілі бір материалдар үшін нормалау қажет?
A: Қалыпқа келтіру астықтың құрылымын жақсарту үшін болатты қыздыруды және ауаны салқындатуды қамтиды. Бұл процесс кетіктердің беріктігін жақсартады, ішкі кернеулерді илектеуден босатады және болатты тұрақтандырады, осылайша ол кең және құбылмалы жұмыс температурасы диапазонында сенімді жұмыс істейді.


