Kazan ve basınçlı kap üretimi, malzeme arızasının yıkıcı güvenlik olaylarına, ciddi düzenleyici cezalara ve büyük operasyonel kesintilere yol açtığı tavizsiz koşullar altında çalışır. Mühendisler ve imalatçılar bu uygulamalar için malzeme belirlerken karmaşık bir zorlukla karşı karşıya kalıyor. Seçilen çelik aynı zamanda aşırı termal koşullara dayanmalı, yoğun basınç altında mutlak yapısal bütünlüğü korumalı ve atölyedeki karmaşık imalat süreçleri sırasında işlenebilir kalmalıdır.
Doğruyu seçmek Basınçlı kap çelik levhası, metalurji bilimi ve kurallara uygunluğa dayalı sıkı bir değerlendirme çerçevesi gerektirir. Standart yapısal çelik, fiziksel talepleri karşılayamaz veya basınçlı uygulamaların yasal gerekliliklerini karşılayamaz. Bu kılavuz, ASME ve ASTM gibi endüstri kurallarına, temel mekanik özelliklere, üretim gerçeklerine ve toplam uyumluluk ve güvenliği sağlamak için tedarikçilerin kritik inceleme sürecine odaklanarak Basınçlı Kap Kalitesi (PVQ) çeliğinin değerlendirilmesi ve seçimini ayrıntılı olarak açıklamaktadır.
Temel Çıkarımlar
Spesifikasyon Eşleştirme: Malzeme seçimi, temel performansı belirleyen belirli ASTM/ASME dereceleri ile çalışma sıcaklığı aralıkları ve basınç değerleri ile sıkı bir şekilde uyumlu olmalıdır.
Üretimin Uygulanabilirliği: Bir plakanın fiziksel özellikleri işlenebilirliği doğrudan etkiler; Yanlış seçim, bükme sırasında çatlamaya veya kaynak sırasında bağlantıların tehlikeye girmesine neden olur.
İzlenebilirlik Zorunludur: Kapsamlı Değirmen Test Raporları (MTR'ler) ve ultrasonik testler (UT) sağlayan sertifikalı bir kazan çelik levha tedarikçisiyle ortaklık yapmak, mevzuata uygunluk açısından tartışılamaz.
Toplam Kalite Maliyeti: Yeniden işleme, başarısız tahribatsız muayene (NDT) veya kesme ve şekillendirme ekipmanındaki aşırı aşınma nedeniyle ön malzeme tasarrufları hızla boşa çıkar.
Basınçlı Kap Kalitesinin (PVQ) Çeliğinin Tanımlanması
A36 gibi standart yapısal karbon çeliği, basınçlı uygulamalar için tamamen uygun değildir. Yapısal çelik, yüksek stresli ortamlar için gereken metalurjik tutarlılığa ve testlere sahip değildir. Basınçlı kaplar için standart çeliğin kullanılması katı mühendislik kurallarını ihlal eder ve büyük fiziksel riskler doğurur. PVQ çeliği, aşırı stres ve sıcaklık dalgalanmaları altında tekdüze güç ve öngörülebilir davranışı garanti etmek için sıkı testlere tabi tutulur.
PVQ çeliği tamamen öldürülmelidir. Bu, genellikle silikon veya alüminyum kullanılarak, eritme işlemi sırasında çeliğin büyük ölçüde deoksidize edildiği anlamına gelir. Bu deoksidasyon, gaz gözenekliliğini önler ve tekdüze, yoğun bir iç yapı sağlar. Ayrıca bu plakalar ince taneli bir karbon-manganez bileşimi gerektirir. İnce taneli yapı, çeliğin sağlamlığını ve basınç tutucu bileşenler için kesinlikle kritik olan kırılgan kırılmaya karşı direncini doğrudan artırır.
Ham çelik, PVQ standartlarını karşılamak için özel termal koşullandırma gerektirir. Sıcak haddeleme ve normalleştirme işlemleri standart gereksinimlerdir. Normalleştirme, çeliğin kritik sıcaklığının üzerinde ısıtılmasını ve havayla soğumasına izin verilmesini içerir. Bu işlem tane yapısını iyileştirir, çentik tokluğunu önemli ölçüde artırır ve malzemeyi stabilize eder. Stabilize çelik, geniş çalışma sıcaklığı aralıklarında güvenilir performans göstererek hızlı termal döngü sırasında beklenmeyen arızaları önler.
Uluslararası standartlar her şeyi sıkı bir şekilde düzenlemektedir kazan imalat malzemeleri . ASME ve ASTM gibi düzenleyici kurumlar fiziksel özellikleri, mekanik dayanıklılığı ve atölyede işlenebilirliği dengeler. Bir levha çok büyük bir çekme mukavemetine sahip olabilir, ancak kaynaklanamadığı veya çatlamadan bükülemediği takdirde başarısız olabilir. Bu düzenlemeler, belirtilen çeliğin, basınçlı servis için gerekli güvenlik marjlarını korurken pratik olarak üretilebilmesini sağlar.
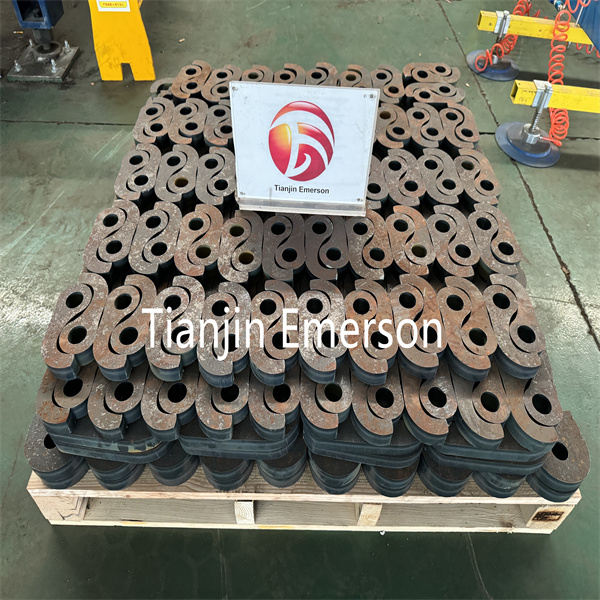
Çekirdek Kazan İmalat Malzemeleri ve Özellikleri
ASTM A516 spesifikasyonu, öncelikle geliştirilmiş çentik tokluğunun önemli olduğu kaynaklı basınçlı kaplarda servis amaçlı karbon çelik levhaları kapsar. Bu plakalar çoğunlukla orta ve düşük sıcaklıktaki ortamlarda çalışır. Bu spesifikasyon kapsamında, ASTM A516 GR70 plakası endüstri standardı olarak öne çıkıyor. Grade 70, yüksek çentik tokluğu, üstün çekme mukavemeti ve mükemmel kaynaklanabilirlik arasında optimum bir denge sunar. İmalatçılar, tutarlı mekanik performansı nedeniyle ağır hizmet tipi kazan gövdeleri ve uç kapakları için Grade 70'e güvenmektedir.
ASTM A285, düşük ila orta dereceli çekme mukavemeti uygulamaları için kullanılır. Mühendisler, eski tasarımlar veya daha düşük gerilimli kap bileşenleri için sıklıkla ASTM A285 Grade C yanma kutusu çelik levhasını belirtir. Ancak A285'in katı sınırlamaları vardır. Yüksek basınçlı veya yüksek sıcaklıktaki ortamlar için uygun değildir. Uygulaması, operasyonel streslerin yüksek mukavemetli PVQ kaliteleri gerektiren eşik değerlerin oldukça altına düştüğü spesifik, yoğun şekilde hesaplanmış senaryolarla sınırlı kalmaktadır.
Kazan plakaları izolasyonlu olarak çalışmaz. Bacalar ve borular da dahil olmak üzere diğer basınç tutan parçalarla sorunsuz bir şekilde entegre olmaları gerekir. Bağlantı arızasını önlemek için termal genleşme oranları aynı hizada olmalıdır. İmalatçılar sıklıkla ASTM A285 veya A516 plakalarını dikişsiz, tamamen yumuşak tavlanmış ASTM A-179 çelik borularla eşleştirir. Bu özel kombinasyon, güvenilir termal genleşme uyumluluğu sağlar ve sürekli operasyonel stres altında mutlak bağlantı bütünlüğünü korur.
Çalışma sıcaklıkları karbon çeliğinin güvenli sınırlarını aştığında, mühendisler alaşımlı çelikleri seçmelidir. ASTM A387 bunun en iyi örneğidir. Bu krom-moly alaşımlı plakalar özellikle aşırı termal koşullar için tasarlanmıştır. Krom ve molibden ilavesi olağanüstü sürünme direnci ve yüksek sıcaklık dayanımı sağlar. Bunu, yapısal bütünlüğünü hızla kaybeden ve benzer aşırı ısı profillerine maruz kaldığında deforme olan standart karbon çeliğiyle karşılaştırın.
| Malzeme Sınıfı |
Birincil Uygulama |
Çekme Dayanımı (ksi) |
Temel Özellik |
| ASTM A516 Sınıf 70 |
Orta ila düşük sıcaklıktaki kaplar |
70 - 90 |
Mükemmel çentik tokluğu ve kaynaklanabilirlik |
| ASTM A285 Sınıf C |
Düşük basınçlı, eski tasarımlar |
55 - 75 |
Düşük gerilimli parçalar için iyi şekillendirilebilirlik |
| ASTM A387 Sınıf 11/22 |
Yüksek sıcaklık, yüksek basınç |
60 - 85 |
Yüksek sürünme direnci (Krom-Moly) |
| ASTM A537 Sınıf 1 |
Yüksek akma dayanımı gereksinimleri |
70 - 90 |
Üstün akma dayanımı için ısıl işlem görmüş |
Değerlendirme Boyutları: Mekanik Özellikler ve Testler
Çekme ve akma dayanımı çeliğin temel yük taşıma özelliklerini tanımlar. Akma mukavemeti, malzemenin plastik olarak deforme olmaya başladığı noktayı belirtirken, çekme mukavemeti, kırılmadan önce dayanabileceği maksimum gerilimi ölçer. Bu spesifik değerler, ASME Kazan ve Basınçlı Kap Kodu (BPVC) kapsamındaki tüm plaka kalınlığı hesaplamalarını belirler. Doğru güç değerlendirmesi, kabın ciddi bir yırtılma olmadan gerekli iç basıncı güvenli bir şekilde muhafaza edebilmesini sağlar.
Charpy V-Notch darbe testi çeliğin çentik tokluğunu doğrular. Bu test, kırılma sırasında malzemenin emdiği enerji miktarını ölçer. Soğuk ortamlarda çalışan gemiler için kesinlikle kritik öneme sahiptir. Düşük sıcaklıklar, çeliğin deforme olmak yerine parçalandığı kırılgan kırılma riskini artırır. Darbe testi, plakanın ani şokları emeceğini ve sıfırın altındaki çalışma koşullarında bile yapısal bütünlüğü koruyacağını garanti eder.
PVQ spesifikasyonları kimyasal bileşim için katı toleranslar uygular. Karbon, manganez, fosfor ve kükürt gibi elementler sıkı bir şekilde kontrol edilir. Yüksek karbon mukavemeti artırır ancak kaynaklanabilirliği büyük ölçüde azaltır. Kükürt ve fosfor gibi eser elementler kırılganlığa neden olur ve imalat sırasında çatlama riskini artırır. Sıkı kimyasal sınırların korunması, çeliğin atölye zemininde yüksek düzeyde işlenebilirliğini korurken gerekli gücü sunmasını sağlar.
Üretim Gerçekleri: PVQ Plakaların İşlenmesi ve Şekillendirilmesi
Üreticiler bunun için çeşitli yöntemler kullanırlar. basınçlı kap plaka kesimi . Plazma, oksi-yakıt ve ağır hizmet tipi lazer sistemleri dahil olmak üzere Her yöntem kesme kenarı boyunca bir Isıdan Etkilenen Bölge (HAZ) oluşturur. Termal kesme, lokal kenar metalurjisini değiştirerek sıklıkla lokal sertleşmeye neden olur. Bu sertleşmiş kenar daha sonraki kaynaklama sırasında çatlamaya yol açabilir. İmalatçıların HAZ'ı ortadan kaldırmak ve bir ark oluşturmadan önce kenarı uygun şekilde hazırlamak için özel işleme veya taşlama işlemleri uygulamaları gerekir.
Kalın PVQ plakaların silindirik kabuklara veya bombeli kafalara haddelenmesi ve preslenmesi önemli mekanik zorluklar sunar. İmalatçılar yüzey çatlamasını önlemek için minimum bükülme yarıçaplarına kesinlikle uymalıdır. Soğuk şekillendirme, malzemenin sünekliğini azaltan gerinim sertleşmesine neden olur. Sıcak şekillendirme, gerinim sertleşmesini azaltır ancak çeliğin normalleştirilmiş tane yapısının değiştirilmesini önlemek için dikkatli bir sıcaklık kontrolü gerektirir. Uygun olmayan şekillendirme mekaniği doğrudan malzemenin incelmesine ve kap bütünlüğünün bozulmasına neden olur.
Kaynaklanabilirlik, tüm basınçlı kap inşaatları için birincil öneme sahiptir. Ağır plakalar, kaynak başlamadan önce sıkı ön ısıtma protokolleri gerektirir. Ön ısıtma, kaynak havuzunun soğuma hızını yavaşlatarak kırılgan mikro yapıların oluşmasını önler. Kaynağın ardından Kaynak Sonrası Isıl İşlem (PWHT) genellikle zorunludur. PWHT, imalat sırasında bağlantı noktalarında kilitlenen artık gerilimleri hafifletir ve hidrojenin neden olduğu çatlamayı önleyerek son kabın tüm ASME güvenlik gerekliliklerini karşılamasını sağlar.
Malzeme test raporlarını fiziksel plaka ısı damgalarıyla karşılaştırarak doğrulayın.
Eğim vermeden önce plaka kenarlarında ultrasonik test gerçekleştirin.
Termal kesmeyi gerçekleştirin ve ısıdan etkilenen bölgeyi mekanik olarak taşlayın.
Plaka kalınlığına ve karbon eşdeğerine göre gerekli ön ısıtma sıcaklıklarını uygulayın.
Onaylı ASME Bölüm IX prosedürlerini kullanarak çok pasolu kaynak yapın.
Tamamlanan kaynak dikişleri üzerinde tahribatsız muayene (RT veya UT) yapın.
Artık imalat gerilimlerini azaltmak için kaynak sonrası ısıl işlemi uygulayın.
Kaynak Kullanımı Stratejisi: Kazan Çelik Levha Tedarikçisinin Değerlendirilmesi
Meşru bir Freze Test Raporu (MTR), malzeme izlenebilirliğinin temelidir. Bir değerlendirirken kazan çelik plakası tedarikçisi , plakanın üzerine basılan ısı numaralarını sağlanan belgelere göre doğrulamalısınız. MTR, kimyasal analiz, mekanik test sonuçları ve ısıl işlem kayıtlarını açıkça göstermelidir. Doğrulanabilir, orijinal bir MTR olmadan çelik, ASME damgalı basınçlı kap uygulamalarında yasal olarak kullanılamaz.
İç malzeme kusurları çıplak gözle görülemez. Tedarikçinin ASTM A435 veya A578 uyumluluğu gibi Ultrasonik Test (UT) yeteneklerini değerlendirin. UT, çeliğin derinliklerindeki dahili laminasyonları, kalıntıları veya boşlukları tespit eder. Bu kusurların imalat başlamadan önce tespit edilmesi, hidro-test sırasında büyük arızaları önler ve büyük miktarda israf edilen iş gücü ve işleme süresinden tasarruf sağlar.
Tedarikçinin envanterini genişlik, uzunluk ve kalınlık toleransları dahil olmak üzere plaka boyutlarına göre değerlendirin. Gerekli düz model boyutlarıyla yakından eşleşen plakaların tedarik edilmesi projeyi önemli ölçüde etkiler. Optimize edilmiş boyutlar hurda oranlarını azaltır, gerekli kaynak dikişi sayısını en aza indirir ve genel proje maliyetlerini düşürür. Daha az kaynak dikişi, doğrudan daha az NDT muayene süresi ve daha güçlü bir son kap anlamına gelir.
Uygulama Riskleri ve Azaltma Stratejileri
Laminasyonlar gibi iç kusurlar ciddi bir risk oluşturur. Ağır bükme veya haddeleme sırasında bu kusurlar plakanın katmanlara ayrılmasına ve bölünmesine neden olur. Bir kusur fabrikasyondan sağ çıkarsa, muhtemelen son hidro-test aşamasında bir arızaya neden olacaktır. Tedarikçinizin katı UT uyumluluğunu zorunlu kılarak bu riski azaltın. Son derece kritik uygulamalar için, kesim başlamadan önce plakaların iç sağlamlığını doğrulamak amacıyla ikincil üçüncü taraf metalurji denetimlerini uygulayın.
ASME Kazan ve Basınçlı Kaplar Yönetmeliğine uyulmaması ağır sonuçlar doğurur. Doğrulanmamış malzemelerin kullanılması gemilerin reddedilmesine, U damgası sertifikası alamamaya ve büyük yasal sorumluluğa neden olur. Katı bir Kalite Güvencesi ve Kalite Kontrol (QA/QC) alım sürecini uygulayarak bu durumu azaltın. Doğrulanabilir, orijinal MTR'leri olmayan tüm gelen malzemeleri, uygun belgeler sağlanıncaya ve mühendislik ekibi tarafından doğrulanıncaya kadar karantinaya alın.
Çözüm
Satın almadan önce tam kalınlık ve kalite gerekliliklerini belirlemek için tüm ASME tasarım hesaplamalarını sonuçlandırın.
Potansiyel çelik tedarikçilerini özellikle şirket içi ultrasonik test yetenekleri ve MTR dokümantasyon uygulamaları açısından denetleyin.
Dijital malzeme test raporlarıyla fiziksel ısı damgalarını doğrulamak için sıkı bir teslim alma inceleme protokolü oluşturun.
Seçilen PVQ sınıfının spesifik karbon eşdeğeri ve ön ısıtma gereksinimlerini hesaba katacak şekilde atölye kaynak prosedürlerini güncelleyin.
SSS
S: Standart yapısal çelik ile basınçlı kap çelik plakası arasındaki fark nedir?
C: Standart yapısal çelik, basınçlı ortamlar için gereken sıkı testlerden ve metalurjik tutarlılıktan yoksundur. Basınçlı kap çelik plakası tamamen öldürülmüş, ince taneli hale getirilmiş ve aşırı stres altında tekdüze güç, çentik dayanıklılığı ve öngörülebilir davranışı garanti etmek için sıkı termal koşullandırma ve darbe testlerine tabi tutulmuştur.
S: ASTM A516 GR70 plakası neden birçok kazan imalat projesi için standarttır?
C: ASTM A516 GR70, yüksek çekme mukavemeti, mükemmel çentik tokluğu ve güçlü kaynaklanabilirlik arasında optimum bir denge sunar. Orta ila düşük sıcaklıktaki servislerde olağanüstü iyi performans göstererek, ağır hizmet kazan gövdeleri için son derece güvenilir ve işlenebilir bir seçim haline gelir.
S: PVQ çeliği bağlamında 'tamamen öldürülmüş' ne anlama geliyor?
C: 'Tamamen öldürülmüş', çeliğin eritme işlemi sırasında genellikle silikon veya alüminyumla tamamen oksitten arındırıldığı anlamına gelir. Bu, oksijeni uzaklaştırır, gaz gözenekliliğini önler ve basıncı koruyan uygulamalar için gerekli olan son derece düzgün, yoğun bir iç tane yapısı sağlar.
S: Basınçlı kap plakasının kesilmesi malzemenin kaynaklanabilirliğini nasıl etkiler?
C: Plazma veya oksi-yakıt gibi termal kesme yöntemleri, kesme kenarı boyunca Isıdan Etkilenen Bölge (HAZ) oluşturur. Bu, yerel metalurjiyi değiştirir ve genellikle kenarı sertleştirir, bu da çatlamaya yol açabilir. İmalatçılar kaynak yapmadan önce HAZ'ı taşlamalı veya makineyle uzaklaştırmalıdır.
S: Kazan çelik levha tedarikçisinin ASME uyumluluğu için hangi belgeleri sağlaması gerekir?
C: Tedarikçinin onaylı bir Değirmen Test Raporu (MTR) sunması gerekir. Bu belge spesifik ısı numarasını takip eder ve malzemenin tam kimyasal bileşimini, mekanik test sonuçlarını ve ısıl işlem geçmişini kanıtlayarak belirtilen ASTM/ASME standartlarını karşıladığından emin olur.
S: Bazı kazan imalat malzemeleri için neden normalleştirme gerekiyor?
C: Normalleştirme, çeliğin ısıtılmasını ve tane yapısını iyileştirmek için havayla soğumasını içerir. Bu işlem çentik dayanıklılığını artırır, haddelemeden kaynaklanan iç gerilimleri azaltır ve çeliği stabilize ederek geniş ve değişken çalışma sıcaklığı aralıklarında güvenilir performans göstermesini sağlar.


