Výroba kotlov a tlakových nádob funguje za nekompromisných podmienok, kde zlyhanie materiálu vedie ku katastrofálnym bezpečnostným incidentom, prísnym regulačným sankciám a masívnym prevádzkovým prestojom. Inžinieri a výrobcovia čelia komplexnej výzve pri špecifikácii materiálov pre tieto aplikácie. Vybraná oceľ musí súčasne odolávať extrémnym teplotným podmienkam, udržiavať absolútnu štrukturálnu integritu pri obrovskom tlaku a zostať spracovateľná počas zložitých výrobných procesov v dielni.
Výber doprava oceľový plech tlakovej nádoby vyžaduje prísny hodnotiaci rámec založený na metalurgickej vede a súlade s predpismi. Štandardná konštrukčná oceľ nedokáže zvládnuť fyzikálne nároky ani splniť zákonné požiadavky tlakových aplikácií. Táto príručka rozoberá hodnotenie a výber ocele s kvalitou tlakových nádob (PVQ) so zameraním na priemyselné kódy ako ASME a ASTM, základné mechanické vlastnosti, realitu výroby a kritický proces preverovania dodávateľov, aby sa zabezpečila úplná zhoda a bezpečnosť.
Kľúčové poznatky
Zhoda špecifikácií: Výber materiálu sa musí prísne zhodovať s rozsahmi prevádzkových teplôt a tlakovými menovitými hodnotami, pričom základný výkon určujú špecifické triedy ASTM/ASME.
Životaschopnosť výroby: Fyzikálne vlastnosti dosky priamo ovplyvňujú spracovateľnosť; nesprávny výber vedie k praskaniu počas ohýbania alebo narušeniu spojov počas zvárania.
Vysledovateľnosť je povinná: Partnerstvo s certifikovaným dodávateľom kotlových oceľových plechov, ktorý poskytuje komplexné správy o skúške mlynov (MTR) a ultrazvukové testovanie (UT), je nesporné z hľadiska súladu s predpismi.
Celkové náklady na kvalitu: Počiatočné úspory materiálu sú rýchlo negované prepracovaním, neúspešným nedeštruktívnym testovaním (NDT) alebo nadmerným opotrebovaním rezného a tvarovacieho zariadenia.
Definovanie kvality tlakovej nádoby (PVQ) ocele
Štandardná konštrukčná uhlíková oceľ, ako napríklad A36, je úplne nevhodná pre tlakové aplikácie. Konštrukčnej oceli chýba potrebná metalurgická konzistencia a testovanie potrebné pre prostredia s vysokým namáhaním. Používanie štandardnej ocele pre tlakové nádoby porušuje prísne technické predpisy a predstavuje obrovské fyzické riziká. Oceľ PVQ prechádza prísnym testovaním, aby bola zaručená jednotná pevnosť a predvídateľné správanie pri extrémnom namáhaní a teplotných výkyvoch.
Oceľ PVQ musí byť úplne zničená. To znamená, že oceľ je počas procesu tavenia silne deoxidovaná, zvyčajne s použitím kremíka alebo hliníka. Táto deoxidácia zabraňuje pórovitosti plynu a zabezpečuje jednotnú, hustú vnútornú štruktúru. Okrem toho tieto platne vyžadujú jemnozrnné zloženie uhlík-mangán. Jemnozrnná štruktúra priamo zvyšuje húževnatosť ocele a odolnosť voči krehkému lomu, čo je absolútne rozhodujúce pre komponenty udržujúce tlak.
Surová oceľ vyžaduje špecifickú tepelnú úpravu, aby splnila normy PVQ. Procesy valcovania za tepla a normalizácie sú štandardnými požiadavkami. Normalizácia zahŕňa zahriatie ocele nad jej kritickú teplotu a jej ochladenie na vzduchu. Tento proces zjemňuje štruktúru zrna, výrazne zlepšuje vrubovú húževnatosť a stabilizuje materiál. Stabilizovaná oceľ spoľahlivo funguje v širokom rozsahu prevádzkových teplôt, čím zabraňuje neočakávaným poruchám počas rýchleho tepelného cyklu.
Medzinárodné normy prísne regulujú všetko materiály na výrobu kotlov . Regulačné orgány ako ASME a ASTM vyvažujú fyzikálne vlastnosti, mechanickú pevnosť a dielenskú spracovateľnosť. Doska môže mať obrovskú pevnosť v ťahu, ale zlyhá, ak sa nedá zvárať alebo ohýbať bez prasknutia. Tieto predpisy zabezpečujú, že špecifikovaná oceľ môže byť prakticky vyrobená pri zachovaní bezpečnostných rezerv požadovaných pre tlakovú prevádzku.
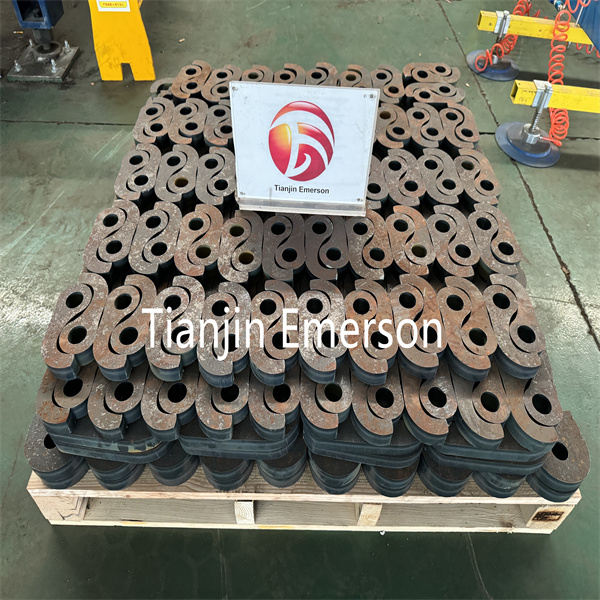
Materiály a špecifikácie na výrobu jadra kotla
Špecifikácia ASTM A516 pokrýva platne z uhlíkovej ocele určené predovšetkým na použitie v zváraných tlakových nádobách, kde je dôležitá zvýšená vrubová húževnatosť. Tieto dosky pracujú väčšinou v prostredí s miernou až nižšou teplotou. V rámci tejto špecifikácie Doska ASTM A516 GR70 vyniká ako priemyselný štandard. Stupeň 70 ponúka optimálnu rovnováhu vysokej vrubovej húževnatosti, vynikajúcej pevnosti v ťahu a vynikajúcej zvárateľnosti. Výrobcovia sa spoliehajú na triedu 70 pre vysokovýkonné plášte kotlov a koncové uzávery kvôli jej konzistentnému mechanickému výkonu.
ASTM A285 sa používa pre aplikácie s nízkou až strednou pevnosťou v ťahu. Inžinieri často špecifikujú oceľový plech ohniska ASTM A285 triedy C pre staršie konštrukcie alebo komponenty plavidiel s nižším namáhaním. A285 má však prísne obmedzenia. Nie je vhodný do prostredia s vysokým tlakom alebo vysokou teplotou. Jeho aplikácia zostáva obmedzená na špecifické, silne vypočítané scenáre, kde prevádzkové napätia klesnú hlboko pod prahové hodnoty vyžadujúce vysokopevnostné triedy PVQ.
Kotlové dosky nefungujú izolovane. Musia sa hladko integrovať s ostatnými časťami udržiavajúcimi tlak, vrátane dymovodov a rúr. Rýchlosti tepelnej rozťažnosti sa musia zhodovať, aby sa zabránilo zlyhaniu spoja. Výrobcovia často spárujú platne ASTM A285 alebo A516 s bezšvovými, do mäkka žíhanými oceľovými rúrami ASTM A-179. Táto špecifická kombinácia zaisťuje spoľahlivú tepelnú rozťažnosť a zachováva absolútnu integritu spoja pri nepretržitom prevádzkovom namáhaní.
Keď prevádzkové teploty prekročia bezpečné limity uhlíkovej ocele, inžinieri musia špecifikovať legované ocele. ASTM A387 je ukážkovým príkladom. Tieto dosky z chróm-moly zliatiny sú navrhnuté špeciálne pre extrémne tepelné podmienky. Prídavok chrómu a molybdénu poskytuje výnimočnú odolnosť proti tečeniu a pevnosť pri vysokých teplotách. Porovnajte to so štandardnou uhlíkovou oceľou, ktorá rýchlo stráca štrukturálnu integritu a deformuje sa, keď je vystavená podobným profilom extrémneho tepla.
| Typ materiálu |
Primárna aplikácia |
Pevnosť v ťahu (ksi) |
Kľúčová charakteristika |
| ASTM A516 Trieda 70 |
Mierne až nízkoteplotné nádoby |
70 - 90 |
Vynikajúca vrubová húževnatosť a zvárateľnosť |
| ASTM A285 stupeň C |
Nízky tlak, starý dizajn |
55 - 75 |
Dobrá tvarovateľnosť pre diely s nízkym namáhaním |
| ASTM A387 Stupeň 11/22 |
Vysoká teplota, zvýšený tlak |
60 - 85 |
Vysoká odolnosť proti tečeniu (Chrome-Moly) |
| ASTM A537 Trieda 1 |
Požiadavky na vysokú medzu klzu |
70 - 90 |
Tepelne spracované pre vynikajúcu medzu klzu |
Hodnotenie Rozmery: Mechanické vlastnosti a testovanie
Ťah a medza klzu definujú základné nosné schopnosti ocele. Medza klzu označuje bod, v ktorom sa materiál začína plasticky deformovať, zatiaľ čo pevnosť v ťahu meria maximálne napätie, ktoré môže vydržať pred zlomením. Tieto špecifické hodnoty určujú všetky výpočty hrúbky dosky podľa ASME kódexu kotlov a tlakových nádob (BPVC). Presné vyhodnotenie pevnosti zaisťuje, že nádoba môže bezpečne udržať požadovaný vnútorný tlak bez katastrofického prasknutia.
Charpy V-Notch rázová skúška overuje vrubovú húževnatosť ocele. Tento test meria množstvo energie absorbovanej materiálom počas lomu. Je to absolútne nevyhnutné pre plavidlá prevádzkované v chladnom prostredí. Nízke teploty zvyšujú riziko krehkého lomu, pri ktorom sa oceľ skôr triešti ako deformuje. Nárazové testovanie zaručuje, že doska absorbuje náhle nárazy a zachová si štrukturálnu integritu aj v prevádzkových podmienkach pod nulou.
Špecifikácie PVQ presadzujú prísne tolerancie chemického zloženia. Prvky ako uhlík, mangán, fosfor a síra sú prísne kontrolované. Vysoký obsah uhlíka zvyšuje pevnosť, ale drasticky znižuje zvárateľnosť. Stopové prvky ako síra a fosfor spôsobujú krehkosť a zvyšujú riziko praskania počas výroby. Dodržiavanie prísnych chemických limitov zaisťuje, že oceľ poskytuje požadovanú pevnosť a zároveň zostáva vysoko spracovateľná na podlahe dielne.
Realita výroby: Spracovanie a tvarovanie PVQ platní
Výrobcovia využívajú rôzne metodiky rezanie platní tlakových nádob , vrátane plazmových, kyslíkovo-palivových a vysokovýkonných laserových systémov. Každá metóda generuje tepelne ovplyvnenú zónu (HAZ) pozdĺž hrany rezu. Tepelné rezanie mení lokálnu metalurgiu hrán, čo často spôsobuje lokálne kalenie. Táto vytvrdená hrana môže viesť k prasknutiu pri následnom zváraní. Výrobcovia musia implementovať špecifické procesy obrábania alebo brúsenia, aby odstránili HAZ a riadne pripravili hranu pred zapálením oblúka.
Valcovanie a lisovanie hrubých PVQ dosiek do valcových škrupín alebo miskovitých hláv predstavuje značné mechanické problémy. Výrobcovia musia prísne dodržiavať minimálne polomery ohybu, aby sa zabránilo praskaniu povrchu. Tvárnenie za studena vyvoláva deformačné spevnenie, ktoré znižuje ťažnosť materiálu. Tvárnenie za tepla zmierňuje deformačné spevnenie, ale vyžaduje starostlivé riadenie teploty, aby sa zabránilo zmene normalizovanej štruktúry zŕn ocele. Nesprávna mechanika tvárnenia vedie priamo k stenčovaniu materiálu a narušeniu integrity nádoby.
Zvárateľnosť je prvoradým záujmom všetkých konštrukcií tlakových nádob. Ťažké plechy vyžadujú prísne protokoly predhrievania pred začatím zvárania. Predhrievanie spomaľuje rýchlosť ochladzovania zvarového kúpeľa, čím zabraňuje tvorbe krehkých mikroštruktúr. Po zváraní je často povinné tepelné spracovanie po zváraní (PWHT). PWHT zmierňuje zvyškové napätia zablokované v spojoch počas výroby a zabraňuje praskaniu spôsobenému vodíkom, čím zaisťuje, že konečná nádoba spĺňa všetky bezpečnostné požiadavky ASME.
Overte protokoly o skúške materiálu podľa fyzikálnych tepelných pečiatok.
Vykonajte ultrazvukové testovanie okrajov dosky pred skosením.
Vykonajte tepelné rezanie a tepelne ovplyvnenú zónu mechanicky obrúste.
Aplikujte požadované teploty predhrievania na základe hrúbky dosky a uhlíkového ekvivalentu.
Vykonajte viacprechodové zváranie s použitím schválených postupov ASME sekcie IX.
Vykonajte nedeštruktívnu kontrolu (RT alebo UT) hotových zvarov.
Vykonajte tepelné spracovanie po zváraní, aby ste uvoľnili zvyškové výrobné napätie.
Súrcingová stratégia: Hodnotenie dodávateľa kotlových oceľových plechov
Legitímna správa o skúške mlyna (MTR) je základom sledovateľnosti materiálu. Pri hodnotení a dodávateľ oceľového plechu kotla , musíte overiť čísla tepla vyrazené na štítku podľa poskytnutej dokumentácie. MTR musí jasne zobrazovať chemickú analýzu, výsledky mechanických skúšok a záznamy o tepelnom spracovaní. Bez overiteľného pôvodného MTR sa oceľ nemôže legálne používať v žiadnej aplikácii tlakovej nádoby s lisovaním ASME.
Vnútorné chyby materiálu sú voľným okom neviditeľné. Posúďte schopnosti dodávateľa pre ultrazvukové testovanie (UT), ako je zhoda s ASTM A435 alebo A578. UT detekuje vnútorné laminácie, inklúzie alebo dutiny hlboko v oceli. Identifikácia týchto defektov pred začatím výroby zabraňuje katastrofickým poruchám počas hydrotestovania a šetrí obrovské množstvo zbytočnej práce a času obrábania.
Vyhodnoťte zásoby dodávateľa týkajúce sa rozmerov platní vrátane tolerancií šírky, dĺžky a hrúbky. Zdrojové dosky, ktoré presne zodpovedajú požadovaným rozmerom plochého vzoru, výrazne ovplyvňujú projekt. Optimalizované rozmery znižujú množstvo odpadu, minimalizujú počet požadovaných zvarov a znižujú celkové náklady na projekt. Menej zvarových švov sa priamo premieta do kratšieho času kontroly NDT a pevnejšej finálnej nádoby.
Implementačné riziká a stratégie zmierňovania
Vnútorné chyby, ako sú laminácie, predstavujú vážne riziko. Počas ťažkého ohýbania alebo valcovania tieto chyby spôsobujú delamináciu a rozštiepenie dosky. Ak chyba prežije výrobu, pravdepodobne spôsobí poruchu počas záverečnej fázy hydrotestovania. Znížte toto riziko nariadením prísneho dodržiavania UT od vášho dodávateľa. Pri vysoko kritických aplikáciách implementujte sekundárne metalurgické audity tretích strán na overenie vnútornej neporušenosti dosiek pred začatím rezania.
Nedodržanie kódexu ASME pre kotly a tlakové nádoby má ťažké následky. Použitie neoverených materiálov má za následok odmietnutie plavidiel, nemožnosť zabezpečiť certifikáciu U-pečiatkou a masívnu právnu zodpovednosť. Zmiernite to implementáciou prísneho procesu prijímania zabezpečenia kvality a kontroly kvality (QA/QC). Umiestnite do karantény všetky prichádzajúce materiály, ktorým chýbajú overiteľné pôvodné MTR, kým tím technikov nezabezpečí a neoverí správnu dokumentáciu.
Záver
Pred obstarávaním dokončite všetky výpočty návrhu ASME, aby ste určili presnú hrúbku a požiadavky na kvalitu.
Auditujte potenciálnych dodávateľov ocele špeciálne pre ich interné možnosti ultrazvukového testovania a postupy dokumentácie MTR.
Zaveďte prísny protokol prijímacej kontroly na overenie fyzických tepelných pečiatok s digitálnymi správami o testoch materiálu.
Aktualizujte postupy zvárania v dielni, aby ste zohľadnili špecifický uhlíkový ekvivalent a požiadavky na predhrievanie zvolenej triedy PVQ.
FAQ
Otázka: Aký je rozdiel medzi štandardnou konštrukčnou oceľou a oceľovým plechom tlakovej nádoby?
Odpoveď: Štandardnej konštrukčnej oceli chýba prísne testovanie a metalurgická konzistencia vyžadovaná pre tlakové prostredia. Oceľová doska tlakovej nádoby je úplne zničená, jemnozrnná a podlieha prísnej tepelnej úprave a testovaniu nárazom, aby sa zaručila jednotná pevnosť, vrubová húževnatosť a predvídateľné správanie pri extrémnom namáhaní.
Otázka: Prečo je platňa ASTM A516 GR70 štandardom pre mnohé projekty výroby kotlov?
Odpoveď: ASTM A516 GR70 ponúka optimálnu rovnováhu vysokej pevnosti v ťahu, vynikajúcej vrubovej húževnatosti a silnej zvárateľnosti. Funguje výnimočne dobre v prevádzke so strednou až nižšou teplotou, čo z neho robí vysoko spoľahlivú a spracovateľnú voľbu pre vysokovýkonné plášte kotlov.
Otázka: Čo znamená 'úplne zabité' v kontexte ocele PVQ?
Odpoveď: 'Úplne usmrtené' znamená, že oceľ je počas procesu tavenia dôkladne deoxidovaná, zvyčajne pomocou kremíka alebo hliníka. To odstraňuje kyslík, zabraňuje pórovitosti plynu a zaisťuje vysoko rovnomernú, hustú vnútornú zrnitú štruktúru potrebnú pre aplikácie udržiavajúce tlak.
Otázka: Ako rezanie dosky tlakovej nádoby ovplyvňuje zvárateľnosť materiálu?
Odpoveď: Metódy tepelného rezania, ako je plazma alebo kyslíkovo-palivové rezanie, vytvárajú pozdĺž reznej hrany tepelne ovplyvnenú zónu (HAZ). To mení miestnu metalurgiu a často stvrdne okraj, čo môže viesť k praskaniu. Výrobcovia musia HAZ pred zváraním obrúsiť alebo opracovať.
Otázka: Akú dokumentáciu musí dodávateľ oceľového plechu kotla poskytnúť, aby spĺňal požiadavky ASME?
Odpoveď: Dodávateľ musí poskytnúť certifikovanú správu o skúške mlyna (MTR). Tento dokument sleduje špecifické tepelné číslo a dokazuje presné chemické zloženie materiálu, výsledky mechanických skúšok a históriu tepelného spracovania, čím zabezpečuje, že spĺňa špecifikované normy ASTM/ASME.
Otázka: Prečo je potrebná normalizácia pre určité materiály na výrobu kotlov?
Odpoveď: Normalizácia zahŕňa zahriatie ocele a jej ochladenie na vzduchu, aby sa zjemnila jej štruktúra zŕn. Tento proces zlepšuje vrubovú húževnatosť, uvoľňuje vnútorné napätie z valcovania a stabilizuje oceľ, takže spoľahlivo funguje v širokom a kolísajúcom rozsahu prevádzkových teplôt.


