Výroba kotlů a tlakových nádob funguje za nekompromisních podmínek, kdy selhání materiálu vede ke katastrofickým bezpečnostním incidentům, přísným regulačním sankcím a masivním provozním prostojům. Inženýři a výrobci čelí složité výzvě při specifikaci materiálů pro tyto aplikace. Vybraná ocel musí současně odolat extrémním teplotním podmínkám, zachovat absolutní strukturální integritu pod nesmírným tlakem a zůstat zpracovatelná během složitých výrobních procesů v dílně.
Výběr vpravo ocelový plech tlakové nádoby vyžaduje přísný hodnotící rámec založený na metalurgické vědě a souladu s předpisy. Standardní konstrukční ocel nemůže zvládnout fyzické nároky ani splnit zákonné požadavky tlakových aplikací. Tato příručka rozebírá hodnocení a výběr oceli jakosti tlakových nádob (PVQ) se zaměřením na průmyslové normy jako ASME a ASTM, základní mechanické vlastnosti, výrobní realitu a kritický proces prověřování dodavatelů, aby byla zajištěna úplná shoda a bezpečnost.
Klíčové věci
Přizpůsobení specifikací: Výběr materiálu musí přesně odpovídat rozsahům provozních teplot a jmenovitým tlakům, přičemž základní výkon určují specifické třídy ASTM/ASME.
Životaschopnost výroby: Fyzikální vlastnosti desky přímo ovlivňují zpracovatelnost; nesprávný výběr vede k praskání při ohýbání nebo narušení spojů při svařování.
Sledovatelnost je povinná: Partnerství s certifikovaným dodavatelem kotlových ocelových plechů, který poskytuje komplexní zprávy o zkouškách mlýnů (MTR) a ultrazvukové testování (UT), je nesmlouvavé, pokud jde o shodu s předpisy.
Celkové náklady na kvalitu: Počáteční úspory materiálu jsou rychle negovány přepracováním, neúspěšným nedestruktivním testováním (NDT) nebo nadměrným opotřebením řezného a tvářecího zařízení.
Definování kvality tlakové nádoby (PVQ) Ocel
Standardní konstrukční uhlíková ocel, jako je A36, je zcela nevhodná pro tlakové aplikace. Konstrukční ocel postrádá potřebnou metalurgickou konzistenci a testování požadované pro vysoce namáhaná prostředí. Použití standardní oceli pro tlakové nádoby porušuje přísné technické předpisy a představuje obrovská fyzická rizika. PVQ ocel prochází přísným testováním, aby byla zaručena jednotná pevnost a předvídatelné chování při extrémním namáhání a kolísání teplot.
PVQ ocel musí být zcela zničena. To znamená, že ocel je během procesu tavení silně deoxidována, obvykle pomocí křemíku nebo hliníku. Tato dezoxidace zabraňuje poréznosti plynu a zajišťuje jednotnou, hustou vnitřní strukturu. Kromě toho tyto desky vyžadují jemnozrnné složení uhlík-mangan. Jemnozrnná struktura přímo zvyšuje houževnatost oceli a odolnost vůči křehkému lomu, což je naprosto zásadní pro komponenty zadržující tlak.
Surová ocel vyžaduje specifickou tepelnou úpravu, aby splnila normy PVQ. Standardní požadavky jsou válcování za tepla a normalizační procesy. Normalizace zahrnuje zahřátí oceli nad její kritickou teplotu a ponechání ji vychladnout na vzduchu. Tento proces zjemňuje strukturu zrna, výrazně zlepšuje vrubovou houževnatost a stabilizuje materiál. Stabilizovaná ocel spolehlivě funguje v širokém rozsahu provozních teplot a zabraňuje neočekávaným poruchám během rychlého tepelného cyklování.
Mezinárodní normy přísně regulují vše materiály pro výrobu kotlů . Regulační orgány jako ASME a ASTM vyvažují fyzikální vlastnosti, mechanickou pevnost a dílenskou zpracovatelnost. Deska může mít obrovskou pevnost v tahu, ale selže, pokud ji nelze svařit nebo ohnout bez prasklin. Tyto předpisy zajišťují, že specifikovaná ocel může být prakticky vyrobena při zachování bezpečnostních rezerv požadovaných pro provoz pod tlakem.
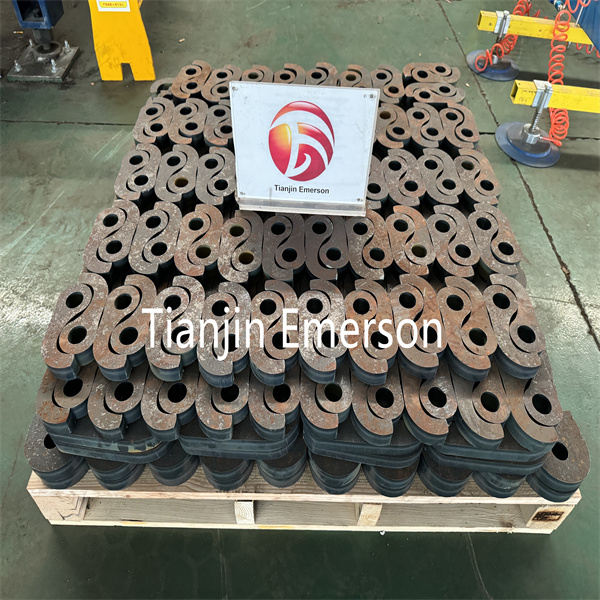
Materiály a specifikace pro výrobu jádra kotlů
Specifikace ASTM A516 pokrývá desky z uhlíkové oceli určené především pro použití ve svařovaných tlakových nádobách, kde je důležitá zvýšená vrubová houževnatost. Tyto desky pracují většinou v prostředí se střední až nižší teplotou. V rámci této specifikace Deska ASTM A516 GR70 vyniká jako průmyslový standard. Stupeň 70 nabízí optimální rovnováhu vysoké vrubové houževnatosti, vynikající pevnosti v tahu a vynikající svařitelnosti. Výrobci se spoléhají na třídu 70 u plášťů a koncových uzávěrů kotlů pro velké zatížení díky jejich konzistentnímu mechanickému výkonu.
ASTM A285 se používá pro aplikace s nízkou až střední pevností v tahu. Inženýři často specifikují ocelový plech topeniště ASTM A285 třídy C pro starší konstrukce nebo součásti nádob s nižším namáháním. A285 má však přísná omezení. Není vhodný do prostředí s vysokým tlakem nebo vysokou teplotou. Jeho aplikace zůstává omezena na specifické, silně vypočítané scénáře, kde provozní napětí klesají hluboko pod prahové hodnoty vyžadující vysoce pevné třídy PVQ.
Kotlové desky nepracují izolovaně. Musí se hladce integrovat s ostatními díly udržujícími tlak, včetně kouřovodů a trubek. Rychlosti tepelné roztažnosti se musí shodovat, aby se zabránilo selhání spoje. Výrobci často spárují desky ASTM A285 nebo A516 s bezešvými, do měkka žíhanými ocelovými trubkami ASTM A-179. Tato specifická kombinace zajišťuje spolehlivou kompatibilitu s tepelnou roztažností a zachovává absolutní integritu spoje při trvalém provozním namáhání.
Když provozní teploty překročí bezpečné limity uhlíkové oceli, musí inženýři specifikovat legované oceli. ASTM A387 je ukázkovým příkladem. Tyto chrom-moly slitinové desky jsou navrženy speciálně pro extrémní tepelné podmínky. Přídavek chrómu a molybdenu poskytuje výjimečnou odolnost proti tečení a pevnost při vysokých teplotách. Porovnejte to se standardní uhlíkovou ocelí, která rychle ztrácí strukturální integritu a deformuje se, když je vystavena podobným extrémním tepelným profilům.
| Typ materiálu |
Primární aplikace |
Pevnost v tahu (ksi) |
Klíčová charakteristika |
| ASTM A516 Třída 70 |
Nádoby se střední až nízkou teplotou |
70–90 |
Vynikající vrubová houževnatost a svařitelnost |
| ASTM A285 třída C |
Nízký tlak, starší provedení |
55–75 |
Dobrá tvarovatelnost pro díly s nízkým namáháním |
| ASTM A387 Stupeň 11/22 |
Vysoká teplota, zvýšený tlak |
60–85 |
Vysoká odolnost proti tečení (Chrome-Moly) |
| ASTM A537 Třída 1 |
Vysoké požadavky na mez kluzu |
70–90 |
Tepelně zpracované pro vynikající mez kluzu |
Hodnocení Rozměry: Mechanické vlastnosti a testování
Tah a mez kluzu definují základní nosné schopnosti oceli. Mez kluzu udává bod, kdy se materiál začíná plasticky deformovat, zatímco pevnost v tahu měří maximální napětí, které může odolat, než se zlomí. Tyto specifické hodnoty určují všechny výpočty tloušťky desky podle ASME Boiler and Pressure Vessel Code (BPVC). Přesné vyhodnocení pevnosti zajišťuje, že nádoba může bezpečně udržet požadovaný vnitřní tlak bez katastrofálního prasknutí.
Charpy V-Notch rázová zkouška ověřuje vrubovou houževnatost oceli. Tento test měří množství energie absorbované materiálem během lomu. Je naprosto zásadní pro plavidla provozovaná v chladném prostředí. Nízké teploty zvyšují riziko křehkého lomu, kdy se ocel spíše rozbije než deformuje. Rázové testování zaručuje, že deska absorbuje náhlé otřesy a zachová strukturální integritu i v provozních podmínkách pod nulou.
Specifikace PVQ prosazují přísné tolerance pro chemické složení. Prvky jako uhlík, mangan, fosfor a síra jsou přísně kontrolovány. Vysoký uhlík zvyšuje pevnost, ale drasticky snižuje svařitelnost. Stopové prvky jako síra a fosfor způsobují křehkost a zvyšují riziko praskání během výroby. Dodržování přísných chemických limitů zajišťuje, že ocel poskytuje požadovanou pevnost a zároveň zůstává vysoce zpracovatelná na podlaze dílny.
Realita výroby: Zpracování a tvarování PVQ desek
Výrobci používají různé metodiky řezání desek tlakových nádob , včetně plazmových, kyslíko-palivových a vysoce výkonných laserových systémů. Každá metoda generuje tepelně ovlivněnou zónu (HAZ) podél řezné hrany. Tepelné řezání mění místní metalurgii břitu a často způsobuje lokální zpevnění. Tato tvrzená hrana může při následném svařování vést k praskání. Výrobci musí implementovat specifické procesy obrábění nebo broušení, aby odstranili HAZ a řádně připravili hranu před zapálením oblouku.
Válcování a lisování silných PVQ desek do válcových skořepin nebo miskových hlav představuje značné mechanické problémy. Výrobci musí přísně dodržovat minimální poloměry ohybu, aby se zabránilo praskání povrchu. Tváření za studena vyvolává deformační zpevnění, které snižuje tažnost materiálu. Tváření za tepla zmírňuje deformační zpevnění, ale vyžaduje pečlivou kontrolu teploty, aby nedošlo ke změně normalizované struktury zrna oceli. Nesprávná mechanika tváření vede přímo ke ztenčení materiálu a narušení integrity nádoby.
Svařitelnost je primárním zájmem pro všechny konstrukce tlakových nádob. Těžké plechy vyžadují před začátkem svařování přísné protokoly předehřívání. Předehřev zpomaluje rychlost ochlazování svarové lázně a zabraňuje tvorbě křehkých mikrostruktur. Po svařování je často povinné tepelné zpracování po svařování (PWHT). PWHT uvolňuje zbytková napětí zablokovaná ve spojích během výroby a zabraňuje praskání způsobenému vodíkem, čímž zajišťuje, že finální nádoba splňuje všechny bezpečnostní požadavky ASME.
Ověřte protokoly o zkoušce materiálu podle fyzických tepelných razítek.
Před zkosením proveďte ultrazvukové testování okrajů desky.
Proveďte tepelné řezání a mechanicky zbruste tepelně ovlivněnou zónu.
Aplikujte požadované teploty předehřevu na základě tloušťky desky a uhlíkového ekvivalentu.
Proveďte víceprůchodové svařování pomocí schválených postupů ASME Section IX.
Proveďte nedestruktivní kontrolu (RT nebo UT) hotových svarů.
Proveďte tepelné zpracování po svařování, abyste uvolnili zbytkové výrobní napětí.
Strategie sourcingu: Hodnocení dodavatele kotlových ocelových plechů
Legitimní Mill Test Report (MTR) je základem sledovatelnosti materiálu. Při hodnocení a dodavatel ocelového plechu kotle , musíte čísla tepla vyražená na štítku ověřit podle poskytnuté dokumentace. MTR musí jasně zobrazovat chemickou analýzu, výsledky mechanických zkoušek a záznamy o tepelném zpracování. Bez ověřitelného, originálního MTR nemůže být ocel legálně používána v žádné aplikaci tlakové nádoby ražené ASME.
Vnitřní vady materiálu jsou pouhým okem neviditelné. Posuďte schopnosti dodavatele pro ultrazvukové testování (UT), jako je soulad s ASTM A435 nebo A578. UT detekuje vnitřní vrstvení, vměstky nebo dutiny hluboko v oceli. Identifikace těchto defektů před zahájením výroby zabraňuje katastrofickým poruchám během hydrotestů a šetří obrovské množství zbytečné práce a času obrábění.
Vyhodnoťte zásoby dodavatele ohledně rozměrů desek, včetně tolerancí šířky, délky a tloušťky. Získávání desek, které přesně odpovídají požadovaným rozměrům plochého vzoru, významně ovlivňuje projekt. Optimalizované rozměry snižují míru zmetkovitosti, minimalizují počet požadovaných svarů a snižují celkové náklady na projekt. Méně svarů se přímo promítá do kratší doby kontroly NDT a pevnější finální nádoby.
Implementační rizika a strategie zmírňování
Vnitřní vady, jako jsou laminace, představují vážné riziko. Při silném ohýbání nebo válcování tyto vady způsobují delaminaci a rozštěpení desky. Pokud vada přežije výrobu, pravděpodobně způsobí poruchu během závěrečné fáze hydrotestů. Zmírněte toto riziko tím, že od svého dodavatele nařídíte přísné dodržování UT. U vysoce kritických aplikací implementujte sekundární metalurgické audity třetích stran, abyste ověřili vnitřní neporušenost desek před zahájením řezání.
Nedodržení předpisu ASME pro kotle a tlakové nádoby má těžké následky. Použití neověřených materiálů má za následek odmítnutí plavidel, nemožnost zajistit certifikaci U-razítkem a masivní právní odpovědnost. Zmírněte to zavedením přísného procesu přijímání zajišťování kvality a kontroly kvality (QA/QC). Všechny příchozí materiály, které postrádají ověřitelné, originální MTR, umístěte do karantény, dokud nebude zajištěna a ověřena správná dokumentace týmem techniků.
Závěr
Před nákupem dokončete všechny výpočty návrhu ASME, abyste určili přesné požadavky na tloušťku a jakost.
Proveďte audit potenciálních dodavatelů oceli speciálně pro jejich vlastní schopnosti ultrazvukového testování a postupy dokumentace MTR.
Zaveďte přísný protokol o kontrole příjmu pro ověření fyzických tepelných otisků proti digitálním zprávám o zkouškách materiálu.
Aktualizujte výrobní postupy svařování tak, aby zohledňovaly specifický uhlíkový ekvivalent a požadavky na předehřátí zvolené třídy PVQ.
FAQ
Otázka: Jaký je rozdíl mezi standardní konstrukční ocelí a ocelovou deskou tlakové nádoby?
Odpověď: Standardní konstrukční ocel postrádá přísné testování a metalurgickou konzistenci vyžadovanou pro tlaková prostředí. Ocelový plech tlakové nádoby je zcela zničen, jemnozrnný a prochází přísnou tepelnou úpravou a rázovým testováním, aby byla zaručena jednotná pevnost, vrubová houževnatost a předvídatelné chování při extrémním namáhání.
Otázka: Proč je deska ASTM A516 GR70 standardem pro mnoho projektů výroby kotlů?
Odpověď: ASTM A516 GR70 nabízí optimální rovnováhu mezi vysokou pevností v tahu, vynikající vrubovou houževnatostí a silnou svařitelností. Funguje výjimečně dobře při středních až nižších teplotách, což z něj činí vysoce spolehlivou a zpracovatelnou volbu pro těžké pláště kotlů.
Otázka: Co znamená 'úplně zabitý' v kontextu oceli PVQ?
Odpověď: 'Úplné zničení' znamená, že ocel je během procesu tavení důkladně dezoxidována, obvykle křemíkem nebo hliníkem. To odstraňuje kyslík, zabraňuje poréznosti plynu a zajišťuje vysoce rovnoměrnou, hustou vnitřní strukturu zrna potřebnou pro aplikace udržující tlak.
Otázka: Jak řezání desek tlakové nádoby ovlivňuje svařitelnost materiálu?
Odpověď: Metody tepelného řezání, jako je plazma nebo kyslík-palivo, vytvářejí podél řezné hrany tepelně ovlivněnou zónu (HAZ). Tím se změní místní metalurgie a hrana se často vytvrdí, což může vést k praskání. Výrobci musí HAZ před svařováním obrousit nebo strojit.
Otázka: Jakou dokumentaci musí dodavatel ocelových plechů kotle poskytnout, aby vyhověl ASME?
Odpověď: Dodavatel musí poskytnout certifikovanou zprávu o zkoušce mlýna (MTR). Tento dokument sleduje specifické tepelné číslo a prokazuje přesné chemické složení materiálu, výsledky mechanických zkoušek a historii tepelného zpracování, čímž zajišťuje, že splňuje specifikované normy ASTM/ASME.
Otázka: Proč je pro určité materiály výroby kotlů vyžadována normalizace?
Odpověď: Normalizace zahrnuje zahřátí oceli a její vychladnutí na vzduchu, aby se zjemnila struktura zrna. Tento proces zlepšuje vrubovou houževnatost, uvolňuje vnitřní pnutí z válcování a stabilizuje ocel tak, aby spolehlivě fungovala v širokém a kolísavém rozsahu provozních teplot.


