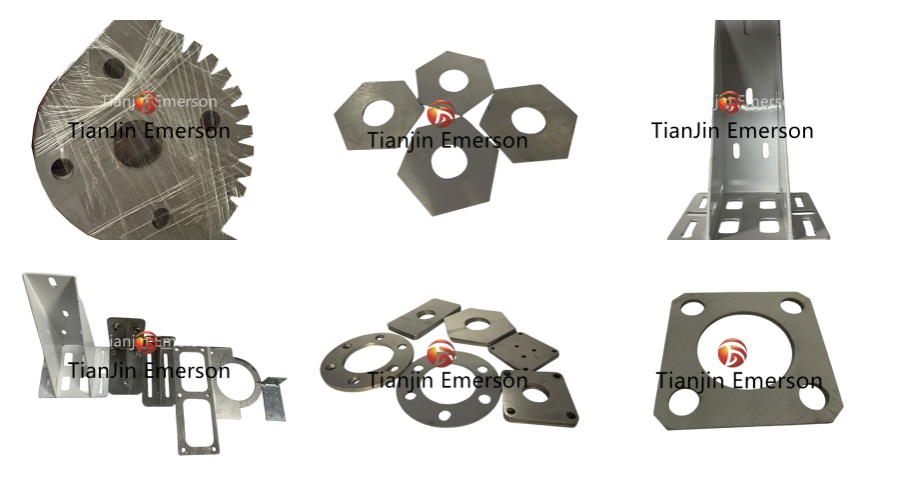
نحن نقدم خدمات تصنيع مخصصة باستخدام الحاسب الآلي وخدمات القطع بالليزر الدقيقة لألواح الفولاذ المقاوم للصدأ 321H، ونقدم أجزاء عالية الأداء مصممة للبيئات الحرارية والتآكل الصعبة. 321H (UNS S32109) هو الإصدار عالي الكربون من الدرجة الأوستنيتي المستقرة 321، والذي تم تطويره خصيصًا لتعزيز مقاومة الزحف والخدمة الطويلة في درجات الحرارة العالية. مع تثبيت التيتانيوم ومحتوى الكربون المتحكم فيه (0.04-0.10%)، يقاوم 321H التآكل الحبيبي، ويمنع التحسس في منطقة اللحام المتأثرة بالحرارة، ويحافظ على السلامة الهيكلية تحت الضغط الحراري الدوري حتى 900 درجة مئوية تقريبًا.
تتيح لنا قدرتنا على التصنيع المتكاملة - التي تجمع بين قطع ألياف الليزر والتصنيع باستخدام الحاسب الآلي والتشكيل واللحام - إنتاج مكونات معقدة وجاهزة للتثبيت لتوليد الطاقة ومعالجة البتروكيماويات والفضاء والتطبيقات الصناعية الثقيلة حيث تكون موثوقية المواد غير قابلة للتفاوض.
التركيب الكيميائي من الدرجة 321h والخصائص التقنية على النحو التالي:
معيار
ج% كحد أقصى
سي ماكس
من ماكس
ف ماكس
S كحد أقصى
قوة الشد (MPa)
قوة الخضوع (MPa)
استطالة٪
321 ح
0.04-0.1
1
2
0.045
0.03
≥490
≥215
≥35
تحديد
المعلمة
تفاصيل
درجة المادة
321H (UNS S32109) / 1.4878
المعايير
أستم A240، أستم A276، إن 10088-2، إن 10095، جيس G4304، جيجابايت / تي 24511
سمك اللوحة
0.5 مم – 50 مم (القطع بالليزر)؛ ما يصل إلى 100 مم (التصنيع باستخدام الحاسب الآلي)
س: ما أهمية تثبيت التيتانيوم في الأجزاء المقطوعة بالليزر والملحومة؟
ج: يعمل التيتانيوم كمادة كربيد قوية، ويتحد بشكل تفضيلي مع الكربون لمنع استنفاد الكروم عند حدود الحبوب. وهذا يزيل مخاطر التحسس والتآكل بين الحبيبات في مناطق اللحامات المتأثرة بالحرارة وبالقرب من الحواف المقطوعة بالليزر. بالنسبة للأجزاء التي ستعمل في نطاق حساسية يتراوح بين 425-860 درجة مئوية أو تتعرض له، يعد تثبيت التيتانيوم أمرًا ضروريًا.
س: هل المعالجة الحرارية بعد اللحام مطلوبة للأجزاء المصنعة 321H؟
ج: في معظم الحالات، لا تكون المعالجة الحرارية بعد اللحام مطلوبة لـ 321H نظرًا لمقاومتها المتأصلة لتحلل اللحام. ومع ذلك، بالنسبة لتطبيقات أوعية الضغط الحرجة أو عند تحديدها بواسطة رموز التصميم (ASME VIII، EN 13445)، يمكن إجراء تخفيف الضغط عند درجة حرارة 850-900 درجة مئوية. التلدين بالمحلول غير ضروري عمومًا ويمكن أن يقلل في الواقع من مقاومة الزحف عن طريق إعادة إذابة الكربيدات المفيدة.
س: هل يمكنك تصنيع 321H لتحمل التفاوتات الضيقة بعد القطع بالليزر؟
ج: بالتأكيد. تحقق مراكز التصنيع باستخدام الحاسب الآلي لدينا تفاوتات تبلغ ±0.01 مم في الميزات المهمة. نحن في كثير من الأحيان نجمع بين القطع الخشن بالليزر والتصنيع الدقيق للتشطيب للمقاعد الحاملة، وأخاديد الختم، والواجهات الملولبة حيث لا يكون تحمل الليزر وحده كافيًا.