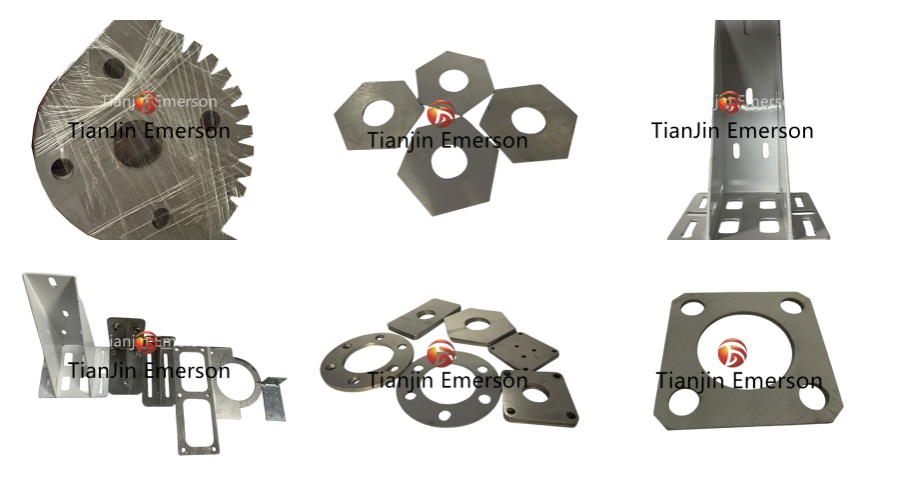
Poskytujeme CNC zakázkovou výrobu a přesné laserové řezání plechů z nerezové oceli 321H, dodáváme vysoce výkonné díly navržené pro náročná tepelná a korozivní prostředí. 321H (UNS S32109) je verze s vysokým obsahem uhlíku stabilizované austenitické třídy 321, speciálně vyvinutá pro zvýšenou odolnost proti tečení a prodloužený provoz při vysokých teplotách. Díky stabilizaci titanu a kontrolovanému obsahu uhlíku (0,04–0,10 %) odolává 321H mezikrystalové korozi, zabraňuje senzibilizaci v oblasti ovlivněné teplem svaru a zachovává strukturální integritu při cyklickém tepelném namáhání až do přibližně 900 °C.
Naše integrovaná výrobní kapacita – kombinující řezání vláknovým laserem s CNC obráběním, tvářením a svařováním – nám umožňuje vyrábět složité komponenty připravené k instalaci pro výrobu energie, petrochemické zpracování, letectví a těžký průmysl, kde je spolehlivost materiálu nesmlouvavá.
Chemické složení a technické vlastnosti třídy 321h jsou následující:
Norma
C % max
Si max
Mn max
P max
S max
pevnost v tahu (MPa)
mez kluzu (MPa)
Prodloužení%
321h
0,04-0,1
1
2
0.045
0.03
≥490
≥215
≥35
Specifikace
Parametr
Podrobnosti
Stupeň materiálu
321H (UNS S32109) / 1,4878
Normy
ASTM A240, ASTM A276, EN 10088-2, EN 10095, JIS G4304, GB/T 24511
Tloušťka desky
0,5 mm – 50 mm (řezání laserem); až 100 mm (CNC obrábění)
Maximální formát laserového řezání
6 000 mm × 2 500 mm
Tolerance řezání laserem
±0,05mm – ±0,15mm (standardní); ±0,03 mm (přesnost na vyžádání)
CNC ohýbání ohraňovacího lisu: Tvarování kanálů, krytů a válcových sekcí s kompenzací odpružení pro chování 321H při mechanickém zpevňování
Svařování TIG/MIG: Certifikovaní svářeči používající přídavné kovy ER321 nebo ER347; k dispozici plná penetrace a sváry v radiografické kvalitě
CNC soustružení a frézování: Přesné obrábění těsnicích ploch, závitových spojů a sedel ložisek
Povrchová úprava: Moření pro odstranění tepelného odstínu, pasivace pro zvýšenou odolnost proti korozi a elektrolytické leštění pro hygienické nebo kosmetické požadavky
Tepelné zpracování: Odstranění pnutí, rozpouštěcí žíhání a stabilizační ošetření prováděné v pecích s řízenou atmosférou
Montáž a integrace: Vkládání hardwaru, přivařování svorníků a předmontáž vícesložkových subsystémů
FAQ
Otázka: Proč je titanová stabilizace důležitá pro laserem řezané a svařované díly?
Odpověď: Titan působí jako silná látka vytvářející karbid, přednostně se kombinuje s uhlíkem, aby se zabránilo vyčerpání chrómu na hranicích zrn. To eliminuje senzibilizaci a riziko mezikrystalové koroze v tepelně ovlivněných zónách svarů a v blízkosti laserem řezaných hran. U dílů, které budou pracovat nebo budou vystaveny teplotnímu rozmezí 425–860 °C, je stabilizace titanem nezbytná.
Otázka: Je u vyrobených dílů 321H vyžadováno tepelné zpracování po svařování?
Odpověď: Ve většině případů není u 321H vyžadováno tepelné zpracování po svařování kvůli jeho přirozené odolnosti vůči rozpadu svaru. Avšak pro kritické aplikace tlakových nádob nebo pokud je to specifikováno konstrukčními předpisy (ASME VIII, EN 13445), lze provést uvolnění napětí při 850–900 °C. Rozpouštěcí žíhání je obecně zbytečné a může ve skutečnosti snížit odolnost proti tečení opětovným rozpuštěním prospěšných karbidů.
Otázka: Můžete obrábět 321H na úzké tolerance po řezání laserem?
A: Rozhodně. Naše CNC obráběcí centra dosahují u kritických prvků tolerance ±0,01 mm. Často kombinujeme hrubovací řezání laserem s přesným dokončovacím obráběním u sedel ložisek, drážek těsnění a závitových rozhraní, kde samotná tolerance laseru nestačí.