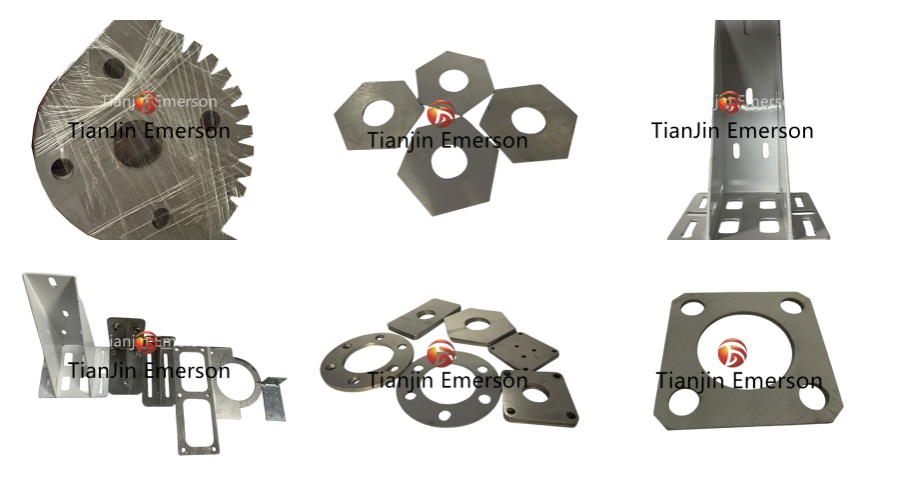
Tarjoamme CNC-räätälöityjä valmistus- ja tarkkuuslaserleikkauspalveluita ruostumattomalle 321H-teräslevylle, toimittamalla korkean suorituskyvyn osia, jotka on suunniteltu vaativiin lämpö- ja syövyttäviin ympäristöihin. 321H (UNS S32109) on korkeahiilinen versio stabiloidusta austeniittisesta laadusta 321, joka on erityisesti kehitetty parantamaan virumiskestoa ja pitkäaikaista käyttöä korkeissa lämpötiloissa. Titaanistabiloinnin ja kontrolloidun hiilipitoisuuden (0,04–0,10 %) ansiosta 321H vastustaa rakeiden välistä korroosiota, estää herkistymisen hitsauslämmön vaikutusalueella ja säilyttää rakenteellisen eheyden syklisessä lämpörasituksessa noin 900°C:een asti.
Integroitu valmistuskykymme – yhdistämällä kuitulaserleikkauksen CNC-koneistukseen, muotoiluun ja hitsaukseen – mahdollistaa monimutkaisten, asennusvalmiiden komponenttien valmistamisen sähköntuotantoon, petrokemian jalostukseen, ilmailu- ja raskaaseen teollisuuden sovelluksiin, joissa materiaalien luotettavuudesta ei voida neuvotella.
321h -luokan kemiallinen koostumus ja tekniset ominaisuudet ovat seuraavat:
Vakio
C % max
Si max
Mn max
P max
S max
vetolujuus (MPa)
myötöraja (MPa)
Pidentymä %
321h
0,04-0,1
1
2
0.045
0.03
≥ 490
≥ 215
≥35
Tekniset tiedot
Parametri
Yksityiskohdat
Materiaaliluokka
321H (UNS S32109) / 1,4878
Standardit
ASTM A240, ASTM A276, EN 10088-2, EN 10095, JIS G4304, GB/T 24511
Levyn paksuus
0,5 mm - 50 mm (laserleikkaus); jopa 100mm (CNC-työstö)
Max laserleikkausmuoto
6 000 mm × 2 500 mm
Laserleikkauksen toleranssi
±0,05 mm – ±0,15 mm (vakio); ±0,03 mm (tarkkuus pyynnöstä)
CNC-puristusjarrutaivutus: Kanavien, koteloiden ja sylinterimäisten osien muodostaminen joustokompensaatiolla 321H:n työkarkaisukäyttäytymistä varten
TIG/MIG-hitsaus: Sertifioidut hitsaajat, jotka käyttävät ER321- tai ER347-täytemetalleja; täydellinen läpäisy- ja röntgenlaatuiset hitsit saatavilla
CNC-sorvaus ja jyrsintä: tiivistepintojen, kierreliitosten ja laakeripesien tarkkuustyöstö
Pintakäsittely: peittaus lämpösävyn poistamiseksi, passivointi parantaa korroosionkestävyyttä ja sähkökiillotus hygieenisiin tai kosmeettisiin vaatimuksiin
Lämpökäsittely: Stressiä lievittävät, liuoshehkutus- ja stabilointikäsittelyt, jotka suoritetaan kontrolloiduissa uuneissa
Kokoaminen ja integrointi: laitteiston asettaminen, nastan hitsaus ja monikomponenttialijärjestelmien esikokoonpano
FAQ
K: Miksi titaanin stabilointi on tärkeää laserleikkauksille ja hitsatuille osille?
V: Titaani toimii vahvana kovametallin muodostajana, ja se yhdistetään ensisijaisesti hiilen kanssa estämään kromin ehtyminen raerajoilla. Tämä eliminoi herkistymisen ja rakeiden välisen korroosion riskin hitsausliitosten lämpövaikutusalueilla ja lähellä laserleikattuja reunoja. Osien, jotka toimivat 425–860 °C:n herkistysalueella tai altistuvat sille, titaanistabilointi on välttämätöntä.
V: Useimmissa tapauksissa hitsauksen jälkeistä lämpökäsittelyä ei vaadita 321H:lle, koska se kestää hitsin rappeutumista. Kuitenkin kriittisissä paineastiasovelluksissa tai suunnittelusäännöissä (ASME VIII, EN 13445) määritellyissä jännitystenpoistossa voidaan suorittaa 850–900 °C. Liuoshehkutus on yleensä tarpeetonta ja voi itse asiassa vähentää virumisvastusta liuottamalla uudelleen hyödyllisiä karbideja.
V: Ehdottomasti. CNC-työstökeskuksemme saavuttavat kriittisten ominaisuuksien toleranssit ±0,01 mm. Yhdistämme usein laserkarkealeikkauksen tarkaan viimeistelytyöstöön laakerin istukka-, tiivisteura- ja kierreliitäntöihin, joissa lasertoleranssi ei yksin riitä.