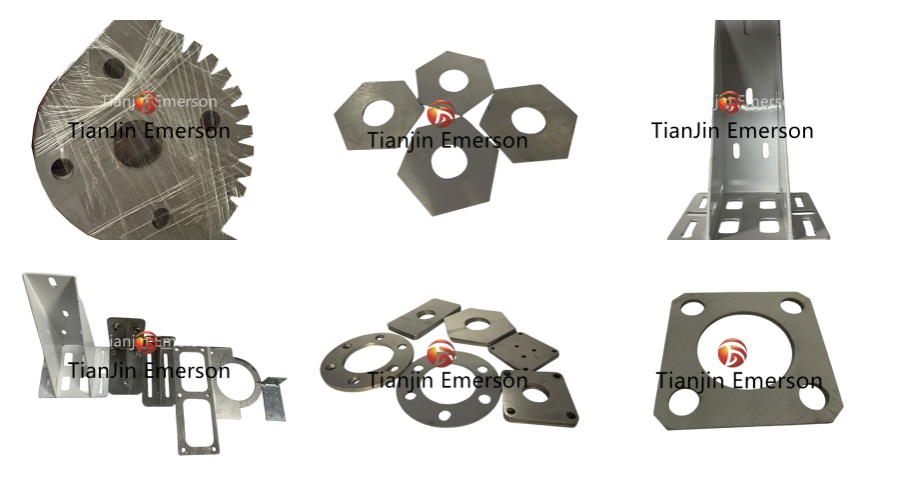
ہم 321H سٹینلیس سٹیل پلیٹ کے لیے CNC کسٹم مینوفیکچرنگ اور درست لیزر کٹنگ سروسز فراہم کرتے ہیں، جو تھرمل اور سنکنرن ماحول کی مانگ کے لیے انجنیئر کردہ اعلیٰ کارکردگی والے پرزے فراہم کرتے ہیں۔ 321H (UNS S32109) اسٹیبلائزڈ آسٹینیٹک گریڈ 321 کا ہائی کاربن ورژن ہے، خاص طور پر کریپ مزاحمت اور طویل اعلی درجہ حرارت کی خدمت کے لیے تیار کیا گیا ہے۔ ٹائٹینیم اسٹیبلائزیشن اور کنٹرول شدہ کاربن مواد (0.04–0.10%) کے ساتھ، 321H انٹر گرانولر سنکنرن کے خلاف مزاحمت کرتا ہے، ویلڈ گرمی سے متاثرہ زون میں حساسیت کو روکتا ہے، اور تقریباً 900°C تک چکراتی تھرمل تناؤ کے تحت ساختی سالمیت کو برقرار رکھتا ہے۔
ہماری مربوط مینوفیکچرنگ کی صلاحیت — فائبر لیزر کٹنگ کو CNC مشینی، تشکیل، اور ویلڈنگ کے ساتھ جوڑ کر — ہمیں بجلی کی پیداوار، پیٹرو کیمیکل پروسیسنگ، ایرو اسپیس، اور بھاری صنعتی ایپلی کیشنز کے لیے پیچیدہ، انسٹال کرنے کے لیے تیار اجزاء تیار کرنے کی اجازت دیتی ہے جہاں مواد کی بھروسے کے قابل نہیں ہے۔
321h گریڈ کیمیکل کمپوزیشن اور ٹیکنیکل پراپرٹی حسب ذیل ہے:
معیاری
C % زیادہ سے زیادہ
زیادہ سے زیادہ
Mn زیادہ سے زیادہ
P زیادہ سے زیادہ
S زیادہ سے زیادہ
تناؤ کی طاقت (MPa)
پیداوار کی طاقت (MPa)
بڑھاو٪
321ھ
0.04-0.1
1
2
0.045
0.03
≥490
≥215
≥35
وضاحتیں
پیرامیٹر
تفصیلات
میٹریل گریڈ
321H (UNS S32109) / 1.4878
معیارات
ASTM A240, ASTM A276, EN 10088-2, EN 10095, JIS G4304, GB/T 24511
پلیٹ کی موٹائی
0.5 ملی میٹر - 50 ملی میٹر (لیزر کٹنگ)؛ 100mm تک (CNC مشینی)
میکس لیزر کٹنگ فارمیٹ
6,000mm × 2,500mm
لیزر کٹنگ رواداری
±0.05mm - ±0.15mm (معیاری)؛ ±0.03 ملی میٹر (درخواست پر درستگی)
CNC مشینی رواداری
±0.01 ملی میٹر - ±0.05 ملی میٹر
سطح ختم
No.1 / 2B / No.4 / اچار / اپنی مرضی کے مطابق گراؤنڈ / پالش
ترسیل کی حالت
حل اینیلڈ (کم سے کم 1050 ° C، پانی بجھانا)
سیکنڈری پروسیسنگ اور فنشنگ
CNC پریس بریک موڑنے: 321H کے کام کو سخت کرنے والے رویے کے لیے اسپرنگ بیک معاوضے کے ساتھ چینلز، انکلوژرز، اور بیلناکار حصوں کی تشکیل
TIG/MIG ویلڈنگ: ER321 یا ER347 فلر میٹلز استعمال کرنے والے تصدیق شدہ ویلڈر؛ مکمل رسائی اور ریڈیوگرافک معیار کے ویلڈز دستیاب ہیں۔
CNC ٹرننگ اینڈ ملنگ: مہر کی سطحوں، تھریڈڈ کنکشنز، اور بیئرنگ سیٹوں کی درستگی کی مشینی
سطح کا علاج: گرمی کی رنگت کو دور کرنے کے لیے اچار، بہتر سنکنرن مزاحمت کے لیے غیر فعال ہونا، اور حفظان صحت یا کاسمیٹک ضروریات کے لیے الیکٹرو پولشنگ
حرارت کا علاج: تناؤ سے نجات، حل اینیلنگ، اور اسٹیبلائزیشن ٹریٹمنٹ جو کہ کنٹرول شدہ ماحول کی بھٹیوں میں کیے جاتے ہیں۔
اسمبلی اور انٹیگریشن: ہارڈ ویئر کا اندراج، سٹڈ ویلڈنگ، اور ملٹی کمپوننٹ سب سسٹمز کی پری اسمبلی
اکثر پوچھے گئے سوالات
سوال: لیزر کٹ اور ویلڈیڈ حصوں کے لیے ٹائٹینیم کا استحکام کیوں اہم ہے؟
A: ٹائٹینیم ایک مضبوط کاربائیڈ کے طور پر کام کرتا ہے، ترجیحی طور پر کاربن کے ساتھ مل کر اناج کی حدود میں کرومیم کی کمی کو روکنے کے لیے۔ یہ ویلڈز کے گرمی سے متاثرہ علاقوں اور لیزر سے کٹے ہوئے کناروں کے قریب حساسیت اور انٹر گرانولر سنکنرن کے خطرے کو ختم کرتا ہے۔ ان حصوں کے لیے جو 425–860 ° C حساسیت کی حد میں کام کریں گے یا ان کے سامنے ہوں گے، ٹائٹینیم کا استحکام ضروری ہے۔
سوال: کیا 321H من گھڑت حصوں کے لیے پوسٹ ویلڈ ہیٹ ٹریٹمنٹ کی ضرورت ہے؟
A: زیادہ تر معاملات میں، ویلڈ کے سڑنے کے خلاف موروثی مزاحمت کی وجہ سے 321H کے لیے پوسٹ ویلڈ ہیٹ ٹریٹمنٹ کی ضرورت نہیں ہوتی ہے۔ تاہم، اہم دباؤ والے برتنوں کی ایپلی کیشنز کے لیے یا جب ڈیزائن کوڈز (ASME VIII، EN 13445) کے ذریعے بیان کیا گیا ہو، 850–900°C پر تناؤ سے نجات حاصل کی جا سکتی ہے۔ حل اینیلنگ عام طور پر غیر ضروری ہے اور فائدہ مند کاربائڈز کو دوبارہ حل کرکے رینگنے کی مزاحمت کو کم کر سکتا ہے۔
سوال: کیا آپ لیزر کٹنگ کے بعد 321H کو سخت رواداری کے لیے مشین بنا سکتے ہیں؟
A: بالکل۔ ہمارے CNC مشینی مراکز اہم خصوصیات پر ±0.01mm کی رواداری حاصل کرتے ہیں۔ ہم اکثر لیزر رف کٹنگ کو بیئرنگ سیٹوں، سیل گرووز اور تھریڈڈ انٹرفیس کے لیے درست فنش مشین کے ساتھ جوڑتے ہیں جہاں صرف لیزر برداشت ناکافی ہے۔