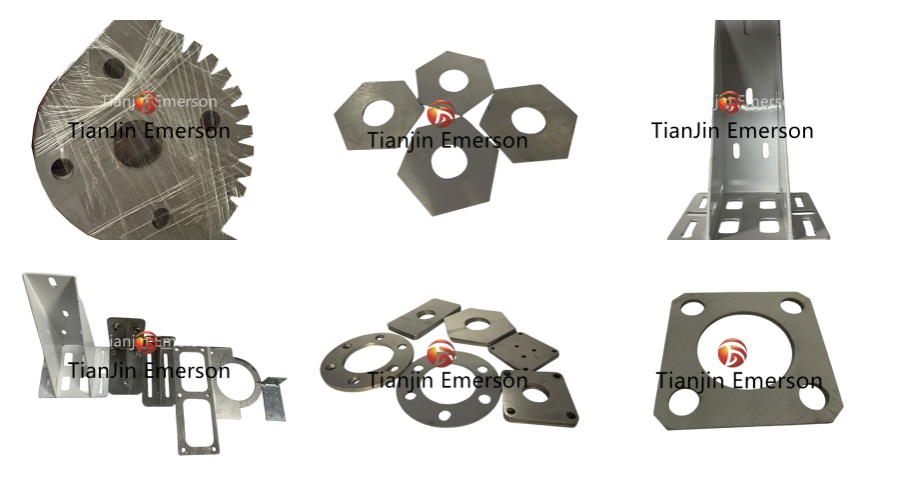
Vi tillhandahåller kundanpassad CNC-tillverkning och precisionslaserskärningstjänster för 321H rostfritt stålplåt, och levererar högpresterande delar konstruerade för krävande termiska och korrosiva miljöer. 321H (UNS S32109) är den kolhaltiga versionen av stabiliserad austenitisk kvalitet 321, speciellt utvecklad för förbättrat krypmotstånd och långvarig drift vid hög temperatur. Med titanstabilisering och kontrollerad kolhalt (0,04–0,10%), motstår 321H intergranulär korrosion, förhindrar sensibilisering i den svetsvärmepåverkade zonen och bibehåller strukturell integritet under cyklisk termisk stress upp till cirka 900°C.
Vår integrerade tillverkningskapacitet – som kombinerar fiberlaserskärning med CNC-bearbetning, formning och svetsning – gör det möjligt för oss att producera komplexa, färdiga att installera komponenter för kraftgenerering, petrokemisk bearbetning, flyg- och tungindustritillämpningar där materialtillförlitligheten inte är förhandlingsbar.
Kemisk sammansättning och tekniska egenskaper av 321h klass är enligt nedan:
Standard
C % max
Si max
Mn max
P max
S max
draghållfasthet (MPa)
sträckgräns(MPa)
Förlängning%
321h
0,04-0,1
1
2
0.045
0.03
≥490
≥215
≥35
Specifikationer
Parameter
Detaljer
Materialklass
321H (UNS S32109) / 1,4878
Standarder
ASTM A240, ASTM A276, EN 10088-2, EN 10095, JIS G4304, GB/T 24511
Platttjocklek
0,5 mm – 50 mm (laserskärning); upp till 100 mm (CNC-bearbetning)
Max laserskärningsformat
6 000 mm × 2 500 mm
Laserskärningstolerans
±0,05 mm – ±0,15 mm (standard); ±0,03 mm (precision på begäran)
CNC-kantpressböjning: Formning av kanaler, kapslingar och cylindriska sektioner med återfjädringskompensation för 321H:s arbetshärdande beteende
TIG/MIG-svetsning: Certifierade svetsare som använder ER321 eller ER347 tillsatsmetaller; full penetration och röntgenkvalitetssvetsar tillgängliga
CNC-svarvning och fräsning: Precisionsbearbetning av tätningsytor, gängade anslutningar och lagersäten
Ytbehandling: Betning för att ta bort värmetoner, passivering för ökad korrosionsbeständighet och elektropolering för hygieniska eller kosmetiska krav
Värmebehandling: Avspänningsavlastande, lösningsglödgning och stabiliseringsbehandlingar utförda i ugnar med kontrollerad atmosfär
Montering och integration: Hårdvaruinsättning, stiftsvetsning och förmontering av flerkomponentsdelsystem
FAQ
F: Varför är titanstabilisering viktig för laserskurna och svetsade delar?
S: Titan fungerar som en stark karbidbildare, och kombinerar företrädesvis med kol för att förhindra kromutarmning vid korngränserna. Detta eliminerar sensibilisering och intergranulär korrosionsrisk i de värmepåverkade zonerna av svetsar och nära laserskurna kanter. För delar som kommer att fungera i eller utsättas för sensibiliseringsintervallet 425–860°C är titanstabilisering viktig.
F: Krävs värmebehandling efter svetsning för 321H-tillverkade delar?
S: I de flesta fall krävs ingen värmebehandling efter svetsning för 321H på grund av dess inneboende motståndskraft mot svetsnedbrytning. För kritiska tryckkärlapplikationer eller när det specificeras av designkoder (ASME VIII, EN 13445), kan avspänningsavlastning vid 850–900°C utföras. Lösningsglödgning är i allmänhet onödig och kan faktiskt minska krypmotståndet genom att återupplösa nyttiga karbider.
F: Kan du bearbeta 321H till snäva toleranser efter laserskärning?
A: Absolut. Våra CNC-bearbetningscenter uppnår toleranser på ±0,01 mm på kritiska egenskaper. Vi kombinerar ofta lasergrov skärning med precisionsbearbetning för lagersäten, tätningsspår och gängade gränssnitt där lasertoleransen enbart är otillräcklig.