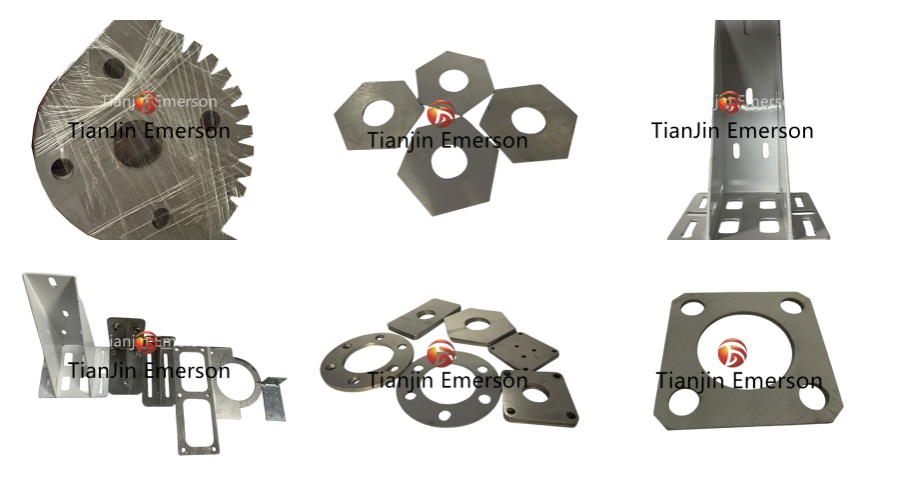
Vi tilbyr CNC-tilpasset produksjon og presisjonslaserskjæringstjenester for 321H rustfri stålplate, og leverer høyytelsesdeler konstruert for krevende termiske og korrosive miljøer. 321H (UNS S32109) er høykarbonversjonen av stabilisert austenittisk klasse 321, spesielt utviklet for forbedret krypemotstand og langvarig bruk ved høye temperaturer. Med titanstabilisering og kontrollert karboninnhold (0,04–0,10%), motstår 321H intergranulær korrosjon, forhindrer sensibilisering i den sveisevarmepåvirkede sonen og opprettholder strukturell integritet under syklisk termisk stress opp til ca. 900°C.
Vår integrerte produksjonsevne – som kombinerer fiberlaserskjæring med CNC-bearbeiding, forming og sveising – gjør at vi kan produsere komplekse komponenter som er klare til å installeres for kraftproduksjon, petrokjemisk prosessering, romfart og tunge industrielle applikasjoner der materialpålitelighet ikke er omsettelig.
321 timers kjemisk sammensetning og tekniske egenskaper er som nedenfor:
Standard
C % maks
Si maks
Mn maks
P maks
S maks
strekkfasthet (MPa)
flytegrense (MPa)
forlengelse %
321 timer
0,04-0,1
1
2
0.045
0.03
≥490
≥215
≥35
Spesifikasjoner
Parameter
Detaljer
Materialkvalitet
321H (UNS S32109) / 1,4878
Standarder
ASTM A240, ASTM A276, EN 10088-2, EN 10095, JIS G4304, GB/T 24511
Platetykkelse
0,5 mm – 50 mm (laserskjæring); opptil 100 mm (CNC-bearbeiding)
Maks laserskjæreformat
6000 mm × 2500 mm
Laserskjæringstoleranse
±0,05 mm – ±0,15 mm (standard); ±0,03 mm (presisjon på forespørsel)
CNC Press Brake Bending: Forming av kanaler, kapslinger og sylindriske seksjoner med tilbakefjæringskompensasjon for 321Hs arbeidsherdende oppførsel
TIG/MIG-sveising: Sertifiserte sveisere som bruker ER321 eller ER347 fyllmetaller; full penetrering og sveiser av radiografisk kvalitet tilgjengelig
CNC-dreiing og -fresing: Presisjonsmaskinering av tetningsflater, gjengede forbindelser og lagerseter
Overflatebehandling: Beising for å fjerne varmefarge, passivering for økt korrosjonsbestandighet og elektropolering for hygieniske eller kosmetiske krav
Varmebehandling: Stressavlastende, løsningsglødende og stabiliseringsbehandlinger utført i ovner med kontrollert atmosfære
Montering og integrasjon: Innsetting av maskinvare, stiftsveising og forhåndsmontering av flerkomponentdelsystemer
FAQ
Spørsmål: Hvorfor er titanstabilisering viktig for laserkuttede og sveisede deler?
Svar: Titan fungerer som en sterk karbiddanner, fortrinnsvis kombineres med karbon for å forhindre kromutarming ved korngrenser. Dette eliminerer sensibilisering og intergranulær korrosjonsrisiko i de varmepåvirkede sonene av sveiser og nær laserkuttede kanter. For deler som vil operere i eller utsettes for 425–860°C sensibiliseringsområdet, er titanstabilisering avgjørende.
Spørsmål: Er varmebehandling etter sveis nødvendig for 321H-fabrikerte deler?
A: I de fleste tilfeller er det ikke nødvendig med varmebehandling etter sveising for 321H på grunn av dens iboende motstand mot sveiserøling. For kritiske trykkbeholderapplikasjoner eller når det er spesifisert av designkoder (ASME VIII, EN 13445), kan spenningsavlastning utføres ved 850–900°C. Løsningsgløding er generelt unødvendig og kan faktisk redusere krypemotstanden ved å gjenoppløse nyttige karbider.
Spørsmål: Kan du maskinere 321H til stramme toleranser etter laserskjæring?
A: Absolutt. Våre CNC-bearbeidingssentre oppnår toleranser på ±0,01 mm på kritiske funksjoner. Vi kombinerer ofte lasergrovskjæring med presisjonsbearbeiding for lagerseter, tetningsspor og gjengede grensesnitt der lasertoleranse alene er utilstrekkelig.